

HPDC-Design: Ein praktischer Leitfaden zum Design von Hochdruck-Druckgussformen
 2026.11.02
 Branchennachrichten
Hochdruck-Druckguss hat den Ruf, ein nahezu endkonturnahes Verfahren zu sein, was den Eindruck erweckt, als würde der Großteil der eigentlichen Arbeit innerhalb der Maschine stattfinden. Tatsächlich werden nahezu alle Qualitätsmerkmale eines Gussstücks, vom Füllmuster und der Porosität bis hin zur Ebenheit und Werkzeuglebensdauer, bereits in der Entwurfsphase festgelegt. Bei der HPDC-Konstruktion geht es darum, diese Entscheidungen bewusst zu treffen: Wie soll die Teilegeometrie aussehen, wie bewegt sich das Metall durch die Kavität, wohin geht die Wärme und wie öffnet sich das Werkzeug, wirft es aus und übersteht ein paar hunderttausend Zyklen?
Dieser Leitfaden erläutert die Art und Weise, wie wir diese Arbeit bei Debang Mold angehen, einem Hersteller von Druckgussformen und OEM-Druckgießern mit Sitz in Ningbo, China, der seit 1991 HPDC-Projekte durchführt. Er richtet sich an Ingenieure und Einkäufer, die verstehen möchten, wie gutes Druckgussdesign aussieht und warum einige Werkzeuge jahrelang geräuschlos laufen, während andere vom ersten Schuss an gegen ihre Bediener ankämpfen.
Was dieser Leitfaden behandelt
- Wie Teiledesign und Werkzeugdesign in einem Projekt zusammenpassen
- Die Schritt-für-Schritt-Sequenz vom Teiledruck bis zur Werkzeugfreigabe
- Geometrieregeln für Wände, Formschräge, Rippen und Vorsprünge
- Anschnitt-, Überlauf- und Entlüftungsentscheidungen
- Kühllayout und Wärmebilanz
- Wie die Wahl der Legierung das Werkzeug und nicht nur das Teil umformt
- Designfehler, die in fast jeder Rezension auftauchen
Was HPDC Design tatsächlich abdeckt
Mit dem Begriff „HPDC-Design“ werden zwei verwandte, aber unterschiedliche Dinge bezeichnet: das Design des Gussstücks selbst und das Design der Matrize, die es herstellt. Beides ist wichtig, und keines kann wirklich ohne das andere erledigt werden.
Beim Gussdesign, oft auch Teiledesign oder Design für die Fertigung genannt, wird auf die vom Kunden benötigte Geometrie eingegangen. Das bedeutet Wandabschnitte, die dick genug zum Füllen, aber dünn genug zum Abkühlen sind, Formschrägen, die das Teil freigeben, Ausrundungen, die Spannungen verteilen, und Merkmale, die bearbeitet werden können, ohne die Porosität unter der Oberfläche zu öffnen.
Die Werkzeugkonstruktion setzt diese Geometrie in Hardware um: Trennlinien- und Kavitätslayout, Anschnitt- und Angusssystem, Überlauf- und Entlüftungsstrategie, Kühlkreisläufe, Auswerferlayout, Schieber und Kerne sowie die Toleranzen, die der Werkzeugbau einhalten muss. Es ist auch eine wirtschaftliche Übung. Ein Werkzeug mit zwei Kavitäten, vier Schlitten und einem Vakuumblock kostet deutlich mehr als ein Werkzeug mit einer Kavität und einem einfachen geraden Zug, und der Teilepreis muss diesen Unterschied über die Lebensdauer des Programms rechtfertigen.
In den meisten Projekten überschneiden sich die beiden ständig. Wenn Sie die Formschräge im Teilemodell um einen Grad ändern, kann ein Schlitten aus der Matrize entfernt werden. Das Hinzufügen eines kleinen Vorsprungs kann einen zusätzlichen Auswerferstift erfordern. In diesem Hin und Her, das früh und am Bildschirm statt spät und in Stahl geschieht, liegt der eigentliche Wert des HPDC-Designs.
Die Designsequenz, Schritt für Schritt
Jedes Projekt hat seine Eigenheiten, die zugrunde liegende Abfolge ist jedoch konsistent. In unserem Shop sieht es normalerweise so aus.
- Funktionsüberprüfung des Teiledrucks. Was macht das Bauteil, welche Oberflächen sind kritisch, welche Belastungen, Dichtungs- oder thermischen Anforderungen gelten?
- Legierungs- und Maschinenauswahl. Die Legierung bestimmt Gießtemperatur, Fließfähigkeit und Schrumpfung; Die Maschine stellt Schließkraft, Schusskapazität und Plattengröße ein.
- Trennlinie und Entwurf. Die Trennlinie wird so positioniert, dass das Teil in einer Hälfte bleibt, Hinterschneidungen vermieden werden und sichtbare Maßhilfslinien an einer akzeptablen Stelle landen.
- Wandstärken und Übergänge. Vor Beginn der Torarbeiten werden einheitliche Wände und allmähliche Übergänge errichtet.
- Tor- und Läuferanordnung. Angussposition, Anschnittfläche und Zielfüllzeit werden anhand des Hohlraumvolumens und der Wandstärke berechnet.
- Überlauf- und Entlüftungsdesign. Die Luft muss so schnell entweichen, wie Metall eindringt. Deshalb sind Überläufe, Entlüftungen und, wo nötig, Vakuumunterstützung zusammen mit dem Tor geplant.
- Auslegung des Kühlkreislaufs. Kanäle, Leitbleche und Blasen werden platziert, um die Wärme zuerst aus dicken Abschnitten abzuleiten.
- Auswurf, Schlitten und Kerne. Auswerferpositionen, Schieberichtungen und Kernzüge werden mit Entwürfen definiert, die ein sauberes Lösen ermöglichen.
- Simulation und Werkzeugüberprüfung. Füllung, Erstarrung und thermisches Verhalten werden geprüft, anschließend wird die Werkzeugzeichnung zur Fertigung freigegeben.
- Ausprobieren, Sampling und Iteration. Erste Aufnahmen bestätigen oder korrigieren die Annahmen und der Konstruktionsdatensatz wird für die Produktion aktualisiert.
In den Schritten drei bis acht wird der Großteil der Produktionskosten stillschweigend festgelegt. Ein Werkzeug, das einfach zu bedienen ist, ist fast immer ein Werkzeug, das in diesen Phasen sorgfältig spezifiziert wurde.
Geometrieregeln, die darüber entscheiden, ob ein Werkzeug gut läuft
Einige Designregeln sind alt, erprobt und es lohnt sich, sie zu befolgen, es sei denn, es gibt einen bestimmten Grund, dies nicht zu tun. Die folgende Tabelle fasst die Richtlinien zusammen, nach denen wir am häufigsten bei Aluminium- und Zinkgussteilen für Automobil- und Industrieanwendungen greifen.
| Funktion | Typische Richtlinie | Warum es wichtig ist |
|---|---|---|
| Mindestwand, Aluminium | 1,2 bis 2,5 mm | Dünnere Wände füllen sich schnell, frieren jedoch früh ein und füllen sich möglicherweise nur kurz |
| Mindestwand, Zink | 0,6 bis 1,5 mm | Zink fließt bei niedrigerer Temperatur weiter und ermöglicht so feine Details |
| Wandübergang | Allmähliche, sich verjüngende Veränderung über mindestens das Dreifache | Abrupte Veränderungen führen zu Hot Spots, Schrumpfporosität und Verzug |
| Tiefgang, Außenflächen | 1 bis 2 Grad mindestens | Reduziert Auswurfkraft, Abrieb und Matrizenverschleiß |
| Tiefgang, Kernlöcher und tiefe Rippen | 2 bis 5 Grad | Metall schrumpft auf Kerne, daher benötigen tiefere Merkmale mehr Formschräge |
| Inneneckenradius | Mindestens das 0,5-fache der angrenzenden Wand | Verbessert den Metallfluss und verringert die Spannungskonzentration |
| Rippendicke | 0,6- bis 0,8-fache der Nennwand | Verhindert Einfallstellen auf der Gegenfläche |
| Wandstärke des Bosses | Ungefähr das 0,75-fache der Hauptwand | Isolierte dicke Abschnitte kühlen zuletzt ab und ziehen Porosität |
| Bearbeitungsmaterial | 0,3 bis 0,8 mm pro Fläche | Zusätzlicher Lagerbestand kostet Zykluszeit und kann Hohlräume unter der Oberfläche freilegen |
Abgerundete Ecken sind wichtiger, als viele Designer erwarten. Scharfe Innenecken führen zu Spannungserhöhungen im fertigen Teil und zu Wärmefallen in der Matrize, während ein Radius von etwa der halben Wandstärke normalerweise ausreicht, um beides zu bewirken.
Anschnitt, Überlauf und Entlüftung
Das Anschnittsystem ist der Teil des HPDC-Designs, der die meiste Aufmerksamkeit erhält, nachdem ein Fehler auftritt, und genau deshalb lohnt es sich, es gleich beim ersten Mal richtig zu machen. Das Ziel ist einfach: Füllen Sie den Hohlraum schnell und reibungslos, halten Sie die Metallfront in einer Richtung in Bewegung und lassen Sie das letzte Metall, das ankommt, seine Reise in einem Überlauf und nicht innerhalb einer Strukturwand beenden.
In der Praxis bedeutet dies, dass die Angussfläche im Verhältnis zur vorgesehenen Füllzeit und dem Hohlraumvolumen ausgewählt wird, eine Angussgeschwindigkeit angestrebt wird, die das Metall zerstäubt, ohne die Hohlraumwand zu sprengen, und dass der Fluss von dicken Abschnitten in dünne Abschnitte geleitet wird und nicht umgekehrt. Wenn ein Teil mehrere dicke Knoten aufweist, sind häufig einzelne Anschnitte und Überläufe erforderlich, damit jeder Knoten über eine eigene Metallversorgung und einen eigenen Weg zum Entweichen der Luft verfügt.
Die Entlüftung verdient die gleiche Aufmerksamkeit. In einem Hohlraum eingeschlossene Luft führt zu Porosität, Blasen und unvollständiger Füllung, und Luft, die nicht durch Entlüftungsöffnungen entweichen kann, wird oft mit Vakuumunterstützung entfernt. Ein gut belüftetes Werkzeug läuft auch mit niedrigerem Einspritzdruck, was die Lebensdauer der Matrize verlängert. Bei Teilen mit strengen Anforderungen an die innere Festigkeit ist Vakuum in Kombination mit einer ausgewogenen Überlaufanordnung in der Regel besser als ein dickerer Anschnitt allein.
Wärmebilanz und Kühllayout
Die Kühlung ist der langsamste Teil des Zyklus und einer der stärksten Einflüsse auf die Lebensdauer des Werkzeugs. Wenn das Werkzeug ungleichmäßig abkühlt, bleibt ein Bereich der Kavität heiß, das Teil verzieht sich zu dieser Seite und die Bediener kompensieren dies mit zusätzlichem Formspray, wodurch das thermische Gleichgewicht noch weiter aus dem Gleichgewicht gerät.
Ein gutes Kühllayout beginnt beim Teil. Die Wärmezufuhr richtet sich nach der Abschnittsdicke, sodass die dicksten Knoten die meiste Kühlung benötigen, und zwar in der Nähe des Hohlraums. Kanäle werden normalerweise in einem Abstand von etwa zwei bis drei Kanaldurchmessern von der Hohlraumoberfläche platziert und verlaufen parallel zur Hohlraumoberfläche und nicht quer dazu. Tiefe Kerne und schlanke Stifte werden mit Leitblechen oder Blasen gekühlt, und Objektträger werden separat gekühlt, damit sie nicht festfressen.
Zinklegierungen ca. 390 °C
Aluminiumlegierungen ca. 600 °C
Magnesiumlegierungen ca. 630 °C
Die obige Tabelle vergleicht typische Gießtemperaturen der drei Legierungsfamilien. Je höher die Temperatur, desto mehr thermische Belastung nimmt der Gesenkstahl in jedem Zyklus auf, was ein Grund dafür ist, dass Zinkwerkzeuge oft länger halten als Aluminiumwerkzeuge ähnlicher Komplexität.
Die Lebensdauer einer Matrize wird in der Regel durch thermische Ermüdung und nicht durch Verschleiß beendet. Risse beginnen an scharfen Innenecken und an den Rändern von Kühlkanälen und wachsen dann, bis sie auf der Gussoberfläche sichtbar werden. Glatte Radien, sinnvolle Kanalabstände und eine gleichmäßige Vorwärmung verzögern diesen Moment.
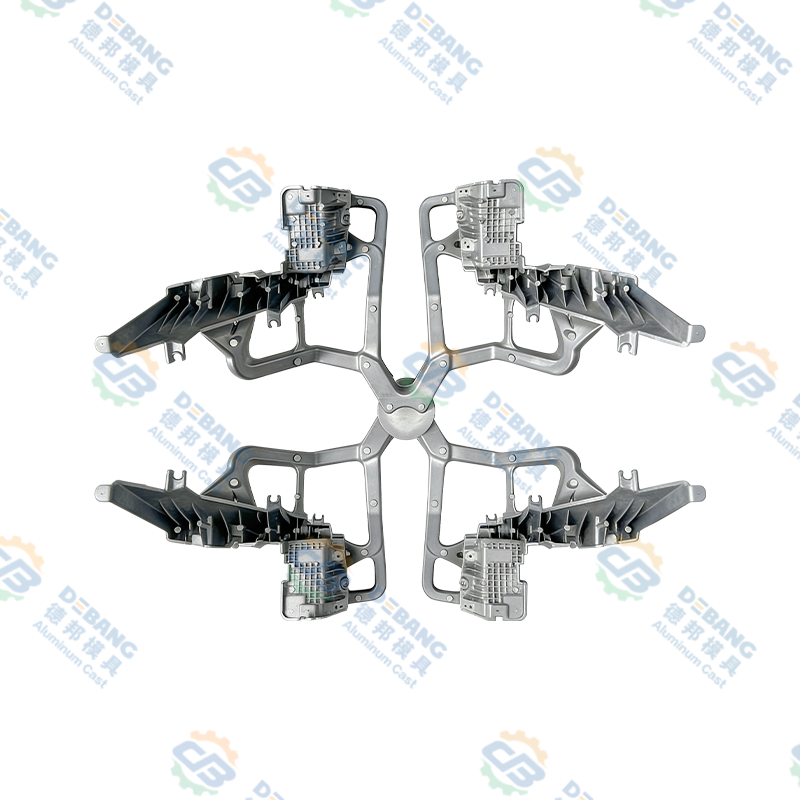
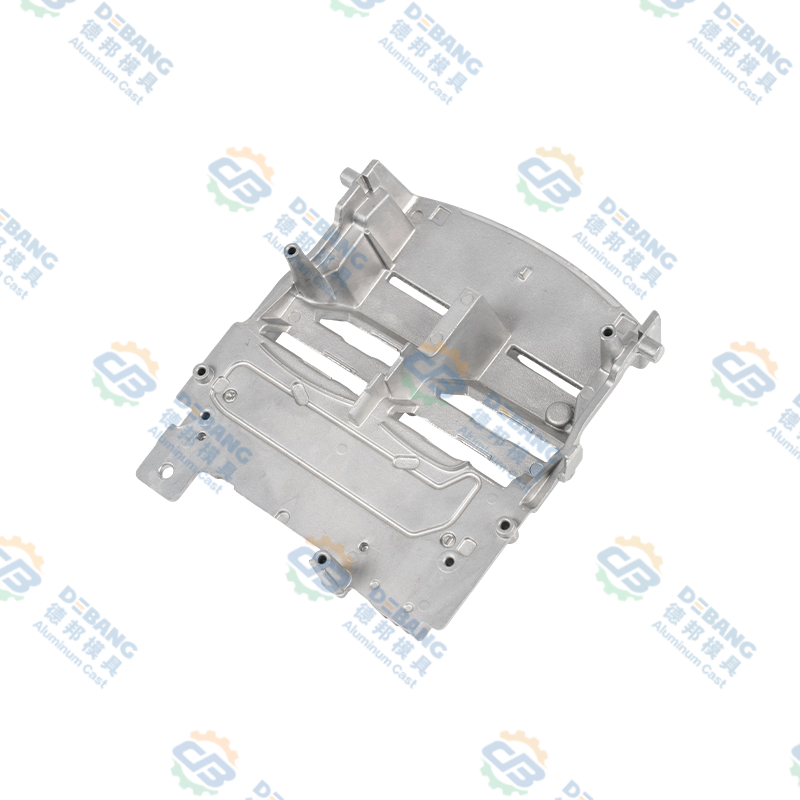 Kühlkörper für Automobilbeleuchtung aus Aluminiumdruckguss Aluminiumdruckguss-Kühlkörper für Automobilbeleuchtung mit hochdichten Rippen, Lüftungskanälen und Rippen für LED-Wärmemanagement und stabile Wärmeableitung. Produkt anzeigen →
Wie die Wahl der Legierung das Werkzeug verändert
Die Legierung wird für das Teil ausgewählt, verändert aber auch das Werkzeug. Aluminium, Zink und Magnesium liegen in Bezug auf Gießtemperatur, Fließfähigkeit, Wandfähigkeit und Formverschleiß an sehr unterschiedlichen Stellen, und ein Design, das in einer Familie gut funktioniert, kann in einer anderen unwirtschaftlich sein.
| Legierungsfamilie | Gießtemperatur | Wandbereich | Auswirkungen auf die Werkzeugausstattung |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 bis 620 °C | 1,2 bis 4 mm | Hohe thermische Belastung, H13-Werkzeugstahl, robuste Kühlung, gutes Festigkeits-/Gewichtsverhältnis |
| Zink (Zamak 3, Zamak 5) | 385 bis 420 °C | 0,6 bis 3 mm | Längere Matrizenlebensdauer, hervorragende Detailgenauigkeit und dünne Wände, geeignet für plattierte Teile |
| Magnesium (AZ91D, AM60) | 600 bis 650 °C | 1,0 bis 3 mm | Sorgfältiger Schmelzeschutz und Anguss, niedrigste Dichte, strenge Prozesskontrolle |
Aluminium ist der Standard für strukturelle und thermische Teile wie Gehäuse, Kühlkörper, Halterungen und Antriebskomponenten sowie unsere Technischer Leitfaden für Aluminium-Druckgusskomponenten geht tiefer darauf ein, wo die Familie am besten abschneidet. Zink wird häufig für kleine, präzise oder dekorative Teile ausgewählt, bei denen dünne Wände und Oberflächenbeschaffenheit wichtiger sind als das Gewicht. Magnesium ist die leichteste Option und wird normalerweise für gewichtsempfindliche Gehäuse verwendet, mit strengeren Kontrollen für die Schmelzehandhabung und den Anschnitt.
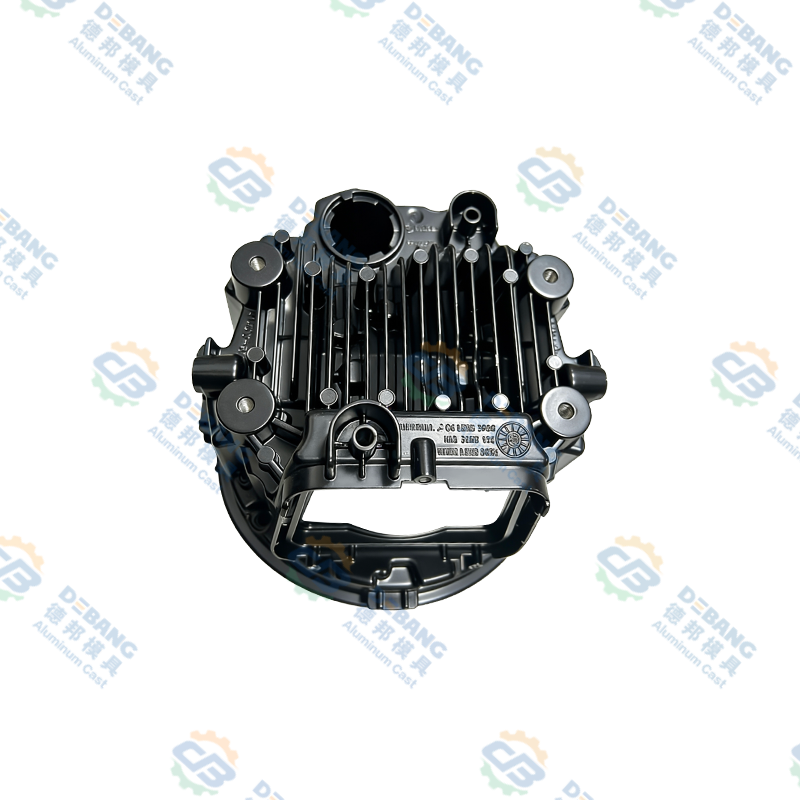
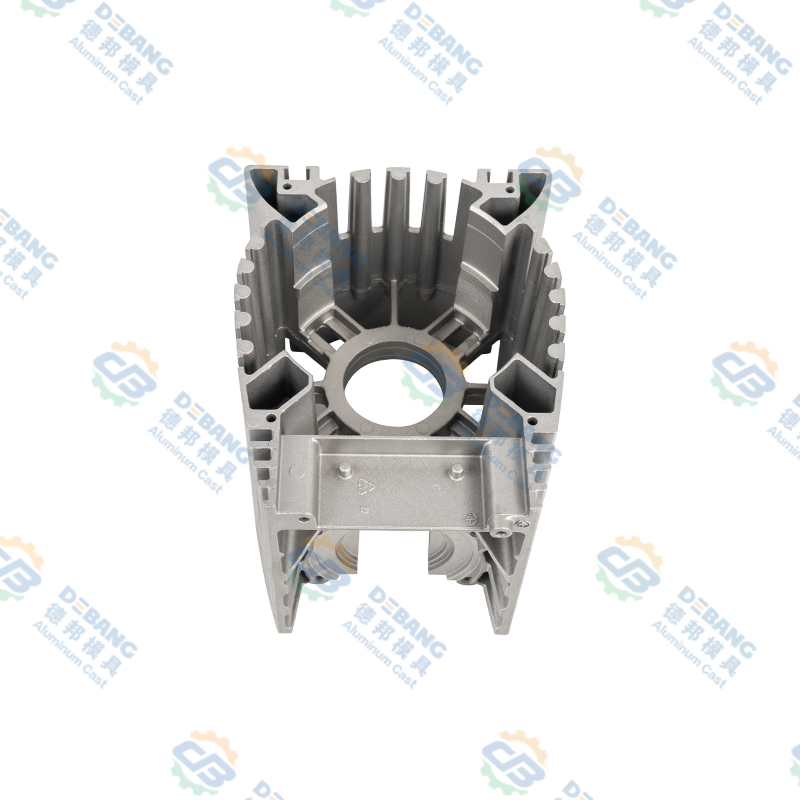 Motor- und Steuerungsgehäuse aus Aluminiumdruckguss Integriertes Motor- oder Steuerungsgehäuse aus Aluminiumdruckguss mit Wärmeableitungsrippen, Befestigungspunkten und Steifigkeit zum Schutz der Komponenten bei Vibrationen. Produkt anzeigen →
Auswurf, Rutschen und Kernzüge
Das Auswurfdesign ist unscheinbar und entscheidend. Auswerferstifte werden dort platziert, wo das Gussteil steif ist, in Ecken und entlang von Rippen, und sie sind so dimensioniert, dass der lokale Druck niedrig genug bleibt, um keine kosmetischen Oberflächenspuren zu hinterlassen. Die Auswerferplatte ist so ausbalanciert, dass das Teil den Kern gerade verlässt, anstatt zu kippen und auf einer Seite zu ziehen.
Folien und Kerne erhöhen gleichzeitig die Leistungsfähigkeit und die Kosten. Jeder Schieber benötigt seine eigene Formschräge, seine eigene Kühlung und seine eigenen Verschleißflächen, und jeder Kern benötigt eine ausreichende Konizität, damit der schrumpfende Guss ihn sauber lösen kann. Hydraulische Schieber werden dort eingesetzt, wo der Hub lang ist oder sich der Schieber unabhängig von der Matrizenöffnung bewegen muss, während mechanische Schieber billiger und sehr zuverlässig sind, wenn die Bewegung einfach ist.
Simulation und Überprüfung vor dem Schneiden von Stahl
Die Simulation ist heute Standardpraxis, bevor Stahl an Teilen geschnitten wird, die dünnwandig, geometrisch komplex oder sicherheitsrelevant sind. Die Füllsimulation zeigt, ob die Metallfront aufbricht, ob zwei Fronten bei einer Kaltschweißung aufeinandertreffen und wo wahrscheinlich Luft eingeschlossen ist. Erstarrung und thermische Analyse zeigen Hotspots auf und sagen voraus, wo Schrumpfporosität auftreten wird. Die Verzugsanalyse schätzt, wie stark sich das Teil nach dem Auswerfen und Abkühlen verziehen wird.
Die Ausgabe ist keine perfekte Vorhersage, aber ein sehr nützlicher Filter. Es ist weitaus günstiger, in einer Simulation einen Überlauf hinzuzufügen oder einen Anguss neu zu positionieren, als einen Matrizeneinsatz zu schweißen und neu zu bearbeiten. Wenn Simulation und Erfahrung nicht übereinstimmen, vertrauen wir in der Regel auf Erfahrungen zur Anschnittposition und Simulationen zum thermischen Gleichgewicht und überprüfen dann beides beim Testen.
Häufige HPDC-Designfehler, nach denen wir zuerst suchen
Nach genügend Designüberprüfungen treten dieselben Probleme erneut auf. Dies sind diejenigen, die wir vor allem anderen überprüfen.
- Ungleichmäßige Wandabschnitte, insbesondere ein dicker Knoten, der neben einer dünnen Wand sitzt
- Keine Formschräge an tiefen Rippen oder Kernlöchern oder Formschräge in der falschen Richtung
- Ein Tor, das auf einer sichtbaren kosmetischen Oberfläche platziert oder direkt auf eine dünne Wand gerichtet ist
- Die Kühlung ist nur für die Abdeckungshälfte vorgesehen, sodass die Ejektorhälfte heiß läuft
- Scharfe Innenecken sowohl im Gussteil als auch im Matrizeneinsatz
- Unrealistische Toleranzen im Gusszustand, insbesondere Ebenheit und Koaxialität
- Überschüssiges Bearbeitungsmaterial, das die Kosten erhöht und Porosität freilegt
- Auswerferstifte, die auf einer Dichtfläche oder einer zu lackierenden Oberfläche platziert werden
- Die Werkzeugkonstruktion wurde ohne Testplan oder definierte Route für Überarbeitungen fertiggestellt
Wie wir bei Debang Mold an das HPDC-Design herangehen
Seit 1991 bauen wir in Ningbo Druckgusswerkzeuge, und die Arbeitsmethode hat sich in dieser Zeit kaum verändert: die Funktion verstehen, das Werkzeug rund um das Metall entwerfen und dafür sorgen, dass das gleiche Team von der ersten Zeichnung bis zum Produktionsteil verantwortlich ist.
Diese Kontinuität ist wichtig, da Design und Fertigung in einem Gebäude untergebracht sind. Formenbau und -herstellung, Druckguss, Sekundäroperationen, Präzisionsbearbeitung, Oberflächenbehandlung und Endmontage laufen in einer Kette statt bei separaten Lieferanten, was die Schleife zwischen einer Designentscheidung und ihren Konsequenzen verkürzt. Unser Qualitätskontrolle Der Prozess läuft parallel zum Werkzeugprojekt und nicht danach, wobei Maßberichte über Erstmuster und Prozessaufzeichnungen für die gesamte Lebensdauer des Programms aufbewahrt werden.
Die Teile, die wir am häufigsten produzieren, folgen der Automobillieferkette: Beleuchtungs- und Wärmemanagementkomponenten, Teile des Wischersystems, Teile des Kühlsystems, Kupplungskomponenten und Karosserieteile aus Aluminium, Zink und Magnesium. Jede dieser Kategorien bringt ihre eigenen Designgewohnheiten mit sich. Ein Beleuchtungskühlkörper mit langen, dünnen Rippen verhält sich ganz anders als ein Wischermotorgehäuse mit zwei koaxialen Lagerbohrungen, und das Werkzeug muss diesen Unterschied zur ersten Skizze widerspiegeln.
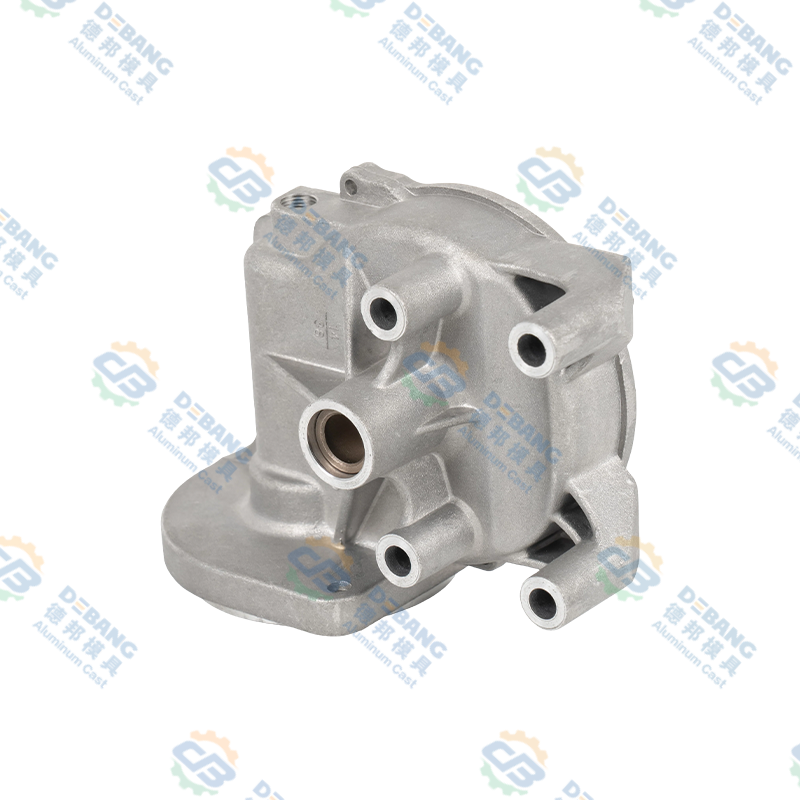 Gehäuse für Autowischermotor aus Aluminiumdruckguss Präzises Wischermotorgehäuse aus Aluminiumdruckguss mit gleichmäßigen Wänden, engen Toleranzen, Korrosionsbeständigkeit und Wärmeableitung für Kfz-Wischersysteme. Produkt anzeigen →
Häufig gestellte Fragen zum HPDC-Design
Was ist HPDC-Design?
Das HPDC-Design umfasst zwei miteinander verbundene Dinge: das Design des Gussstücks selbst, einschließlich Wänden, Formschräge, Radien und Toleranzen, und das Design der Matrize, die es produziert, einschließlich Trennlinie, Anguss, Überlauf, Kühlung, Auswurf und Schieber. Beide werden gemeinsam entwickelt, da die meisten Entscheidungen zur Teilegeometrie direkte Auswirkungen auf die Werkzeugausstattung haben.
Was ist die Mindestwandstärke beim Druckguss?
Für Aluminium liegen die praktischen Mindestwerte normalerweise bei etwa 1,2 mm, wobei die meisten Produktionsteile zwischen 1,5 mm und 3 mm liegen. Zink kann bei kleinen Teilen dünner werden, bis zu etwa 0,6 mm, da es bei niedrigerer Temperatur weiter fließt. Eine Unterschreitung dieser Bereiche ist zwar möglich, verengt jedoch das Prozessfenster und erhöht das Ausschussrisiko.
Wie viel Tiefgang benötigt ein HPDC-Teil?
Für Außenwände sind ein bis zwei Grad normal. Kernlöcher, tiefe Rippen und alle Merkmale, auf die das Gussstück schrumpft, benötigen mehr, typischerweise zwei bis fünf Grad, abhängig von der Tiefe und den Anforderungen an die Oberflächenbeschaffenheit.
Wie lange dauert die Gestaltung der Matrize?
Für ein einfaches Automobilteil mit nur einer Kavität dauert die Entwurfsphase einschließlich Simulation und Kundenbewertungsrunden normalerweise zwei bis vier Wochen. Komplexe Mehrschlittenwerkzeuge mit dichter Abdichtung oder optischen Anforderungen benötigen mehr Zeit, teilweise weil mehr Simulationsiterationen erforderlich sind, bevor die Zeichnung freigegeben wird.
Können Druckgussteile wärmebehandelt werden?
Aluminiumdruckgussteile werden im Allgemeinen nicht bei hohen Temperaturen lösungsbehandelt, da sich eingeschlossenes Gas ausdehnt und die Oberfläche Blasen wirft. Entspannungs- und Stabilisierungsbehandlungen bei niedrigeren Temperaturen sind üblich, und vakuumunterstütztes Gießen verbessert die innere Festigkeit, die durch eine Wärmebehandlung nachträglich nicht mehr behoben werden kann.
Wann lohnt sich die Simulation?
Die Simulation zahlt sich aus, wenn ein Teil dünnwandig ist, mehrere dicke Knoten aufweist, strenge Leck- oder Ermüdungsanforderungen stellt oder wenn das Werkzeug so teuer ist, dass eine zweite Iteration schaden würde. Bei einfachen, dickwandigen Teilen mit großzügiger Formschräge kann eine sorgfältige Entwurfsprüfung ausreichend sein.
Stellen Sie sowohl die Form als auch die Gussteile zur Verfügung?
Ja. Wir entwerfen und bauen das Werkzeug, führen erste Muster durch und liefern dann Produktionsgussteile mit sekundärer Bearbeitung, Oberflächenbehandlung und Montage nach Bedarf, sodass dasselbe Team für die fertige Komponente verantwortlich bleibt.
Bei der HPDC-Konstruktion handelt es sich um eine Disziplin, in der kleine Entscheidungen früh getroffen werden: ein Grad an Formschräge hier, ein weiterer Überlauf dort, eine Kühlleitung, die zehn Millimeter näher an den Hohlraum herangeführt wird. Keines davon sieht auf einer Zeichnung dramatisch aus, aber zusammen entscheiden sie darüber, ob ein Werkzeug jahrelang ruhig läuft oder sein Leben in der Wartungsbucht verbringt. Wenn Sie sich noch in der Phase befinden, in der ein Teildruck für Änderungen offen ist, ist das der beste Zeitpunkt, den Werkzeugbauer ins Gespräch zu bringen, und das ist das Gespräch, das wir am häufigsten mit Kunden führen.
Neueste Nachrichten
Erfahren Sie mehr über Branchennachrichten
-
16
Nov
 Magnesium vs. Aluminiumdruckguss: Ein praktischer Leitfaden für DesignteamsFragen Sie zehn Ingenieure, was Magnesium von Aluminium unterscheidet, und Sie erhalten normalerweise zehn Variationen derselben drei Wörter: Gewicht, Kosten, Korrosion. Alle drei sind wichtig, ...
-
14
Jul
Ein umfassender Leitfaden für Druckgussteile: Prozesse, Materialien und AnwendungenDruckgussteile sind Metallkomponenten, die hergestellt werden, indem geschmolzenes Metall, typischerweise Aluminium, Zink oder Magnesium, unter hohem Druck in eine wiederverwendbare Stahlfor... -
19
Oct
Automobil-Druckguss-Aluminium: Ein praktischer Leitfaden zu Legierungen, Teilen und QualitätAluminiumdruckguss ist eines der leisen Arbeitspferde des modernen Automobils. Wenn Sie hinter einen Scheinwerfer oder unter die Motorhaube schauen, werden Sie feststellen, dass Aluminiumgusstei... -
12
Oct
Guss vs. Schimmel: Was ist der wahre Unterschied? Ein leicht verständlicher Leitfaden für DruckgießerDen meisten Menschen begegnen diese beiden Worte, lange bevor sie überhaupt einen Fuß in eine Fabrik setzen. Man spaltet einen Stein auf, findet eine perfekte muschelförmige Mulde und jemand sag...
Ob Käufer oder Entwicklungspartner, wir sind bestrebt, Ihnen eine zuverlässige Lösung zu bieten.
PRODUKTLINKS
- Produkte aus Aluminiumlegierungen
- Druckgussprodukte aus Zinklegierung
- Druckgussprodukte aus Magnesiumlegierung
Mobil
Kundenservice
SCHNELLE LINKS
Holen Sie sich ein Angebot
KONTAKTIEREN SIE UNS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
Urheberrecht© Zhejiang Debang Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
 OEM/ODM-Druckgusshersteller