

Magnesium in Aluminiumlegierungen: Wie Mg Festigkeit, Guss und Korrosion steuert
 2026.11.09
 Branchennachrichten
Magnesium ist auf den meisten Aluminiumlegierungszertifikaten die kleinste Zahl und oft diejenige, die darüber entscheidet, wie sich das Teil verhält. Ein paar Zehntel Prozent können die Streckgrenze eines Druckgusses um mehrere zehn Megapascal erhöhen. Ein paar Zehntel zu viel können dazu führen, dass die Schmelze mit Schlacke bedeckt ist, der Zyklus verlangsamt wird und ein Bauteil entsteht, das beim ersten Eintritt in den Lösungsofen Blasen bildet.
Wenn Sie Aluminiumkomponenten spezifizieren, kaufen, bearbeiten oder gießen, lohnt es sich, Magnesium richtig zu verstehen. Es erklärt, warum 5xxx-Platten Salzsprühnebel aushalten, warum A360 A380 in nassen Umgebungen übertrifft und warum ein Hochleistungs-LED-Kühlkörper nicht einfach aus der billigsten Allzwecklegierung auf dem Markt hergestellt werden kann.
Was folgt, ist ein praktischer Überblick über Magnesium in einer Aluminiumlegierung: Wo sitzen die Atome, wie viel davon trägt jede Familie, was macht es mit der Schmelze und der Form und wie ein Druckgießer es innerhalb eines Fensters hält, das manchmal kleiner als 0,2 Prozentpunkte ist. Seit 1991 gießen wir in Ningbo Aluminium und bauen Präzisionsformen. Die folgenden Anmerkungen stammen daher sowohl aus Produktionserfahrungen als auch aus Nachschlagewerken.
Die Rolle von Magnesium in Aluminium
Magnesium löst sich als substituierender gelöster Stoff in Aluminium auf. Sein Atom ist größer als das von Aluminium, daher verzerrt es das Gitter um es herum und erschwert die Versetzungsbewegung. Das ist eine Festlösungsverstärkung, die sich bei einem Zugversuch fast sofort zeigt, selbst bei einigen Zehntel Prozent.
Magnesium macht Aluminium auch wärmebehandelbar, sofern Silizium oder Zink vorhanden sind. In Al-Mg-Si-Legierungen verbinden sich Magnesium und Silizium bei der künstlichen Alterung zu Mg2Si-Partikeln. In Al-Zn-Mg-Legierungen ist die Verstärkungsphase MgZn2. In beiden Fällen bestimmt die Menge an Magnesium, die nach dem Abschrecken gelöst bleibt, wie viel Festigkeit später zur Verfügung steht.
Allerdings gibt es eine Decke. Im Al-Mg-System erreicht die Feststofflöslichkeit bei der eutektischen Temperatur von 450 °C deutlich über 15 %, sinkt jedoch bei Raumtemperatur auf einen Bruchteil eines Prozents. Dieser Spalt macht 5xxx-Legierungen kalthärtbar. Dies macht sie auch anfällig für Sensibilisierung: Wenn eine Legierung mit hohem Magnesiumgehalt lange genug zwischen etwa 50 °C und 200 °C gehalten wird, scheidet sich die Betaphase (Al3Mg2) entlang der Korngrenzen aus, was das Risiko von Spannungsrisskorrosion stark erhöht. Aus diesem Grund wird bei Schiffs- und Offshore-Arbeiten der Magnesiumgehalt begrenzt und die Betriebstemperatur überwacht.
Zwei weitere grundlegende Eigenschaften sind wichtig. Magnesium ist leichter als Aluminium (etwa 1,74 g/cm³ gegenüber 2,70 g/cm³), sodass eine Erhöhung des Magnesiumgehalts die Dichte leicht verringert. Und es schmilzt bei etwa 650 °C, also nahe bei 660 °C von Aluminium, sodass es sich bei Zugabe in ein Bad schnell auflöst und ebenso schnell oxidiert. Diese zweite Hälfte des Satzes wird in der Gießerei sehr wichtig.
Die wichtigsten Aluminiumlegierungen, die Magnesium verwenden
Fast jede Aluminiumfamilie enthält etwas Magnesium, die Mengen unterscheiden sich jedoch um eine Größenordnung. Die folgende Tabelle fasst die Bereiche zusammen, die Sie am häufigsten antreffen werden.
| Familie | Typisches Mg (Gew.-%) | Wärmebehandelbar | Gemeinsame Neinten | Typische Verwendung |
|---|---|---|---|---|
| 1xxx (reines Aluminium) | Unter 0,05 | Nein | 1050, 1100 | Folie, Leiter |
| 3xxx (Al-Mn) | Bis zu 0,5 | Nein | 3003, 3004 | Wärmetauscherblech, Dacheindeckung |
| 5xxx (Al-Mg) | 0,5 bis 5,5 | Nein | 5052, 5083, 5182 | Marineplatten, Karosserieteile, Tanks |
| 6xxx (Al-Mg-Si) | 0,4 bis 1,2 | Ja | 6061, 6063 | Profile, Rahmen, Halterungen |
| 7xxx (Al-Zn-Mg) | 1,0 bis 2,9 | Ja | 7075, 7050 | Luft- und Raumfahrt, hochfeste Strukturen |
| Al-Si-Mg-Guss | 0,2 bis 0,7 | Ja (T5 or T6) | A356, A360, AlSi10Mg | Räder, Gehäuse, Strukturgussteile |
Lesen Sie die Tabelle als eine Reihe von Designentscheidungen und nicht als Rangfolge. 5xxx-Legierungen verzichten auf die Wärmebehandelbarkeit im Austausch für ausgezeichnete Korrosionsbeständigkeit, Schweißbarkeit und Kaltverfestigungskapazität. 6xxx-Legierungen akzeptieren eine geringere Spitzenfestigkeit im Gegenzug für eine einfache Extrusion und eine saubere eloxierte Oberfläche. 7xxx-Legierungen streben nach der höchsten Festigkeit, die es bei Aluminium gibt, und zahlen dafür mit einem Korrosionsschutz, der von Anfang an eingebaut werden muss.
Achten Sie auch bei der 6xxx-Familie auf das Mg:Si-Verhältnis. Stöchiometrisches Mg2Si benötigt etwa 1,73 Gewichtsteile Magnesium zu einem Gewichtsteil Silizium. Legierungen mit überschüssigem Silizium altern schneller und erreichen eine höhere Festigkeit; Legierungen mit überschüssigem Magnesium neigen dazu, besser zu eloxieren. Dieses Verhältnis wird bewusst für die Anwendung gewählt und nicht zufällig übernommen.
Wie viel Magnesium? Ein visueller Vergleich
Die Zahlen werden als Bild leichter lesbar. In der folgenden Tabelle wird für jede Familie die gleiche Gewichtsprozentskala verwendet.
Typischer Magnesiumgehalt nach Legierungsfamilie (Gew.-%)
Der praktische Vorteil ist die Breite der Fenster. Knetlegierungen können mehrere Prozent Magnesium enthalten und sich dennoch vorhersehbar verhalten. Druckgusslegierungen liegen in einem viel engeren Bereich: A360 ist mit 0,40 bis 0,60 % Mg spezifiziert, und ADC12 wird typischerweise bei 0,30 % oder weniger gehalten. Diese Grenzen sind nicht willkürlich. Sie definieren den Bereich, in dem die Legierung eine dünne Wand ausfüllt, sich aus der Matrize löst, sich sauber verarbeiten lässt und die vom Kunden genehmigten Eigenschaften erfüllt.
Ein Bad, das in A360 auf 0,75 % Mg abdriftet, ist nicht „etwas stärker“. Es liegt außerhalb der Spezifikation und verhält sich in der Form, bei der Wärmebehandlung und im Feld unterschiedlich.
Magnesium in Druckgusslegierungen
Im Druckguss muss sich Magnesium seinen Platz verdienen. Jedes Zehntelprozent verändert die Fließfähigkeit, das Oxidationsverhalten und die thermische Leistung, daher betrachten Legierungsentwickler es als Präzisionswerkzeug und nicht als Massenzusatz.
| Legierung | Silizium (%) | Kupfer (%) | Magnesium (%) | Charakter |
|---|---|---|---|---|
| A360 | 9,0-10,0 | 0,6 max | 0,40-0,60 | Bessere Korrosionsbeständigkeit und Festigkeit als A380 |
| A380 | 7,5-9,5 | 3,0-4,0 | 0,10 max | Allzweck-Arbeitstier, ausgezeichnete Gießbarkeit |
| ADC12 | 9,6-12,0 | 1,5-3,5 | 0,30 max | Weit verbreitet, ausgewogene Gießbarkeit und Kosten |
| AlSi10Mg | 9,0-11,0 | 0,10 max | 0,20-0,50 | Wärmebehandelbare, hochintegrierte Strukturgussteile |
Der Kontrast zwischen A360 und A380 ist das deutlichste Beispiel. A380 basiert auf Kupfer für die Festigkeit und ist das Allzweck-Arbeitstier der Branche: Es lässt sich wunderbar gießen und leicht bearbeiten, aber sein Kupfergehalt wirkt sich in nassen oder salzigen Umgebungen negativ aus. A360 hält den Kupfergehalt niedrig und fügt Magnesium hinzu, was eine bessere Korrosionsbeständigkeit und ein etwas besseres Verhalten bei erhöhten Temperaturen bei geringen Kosten für die Gießbarkeit bietet.
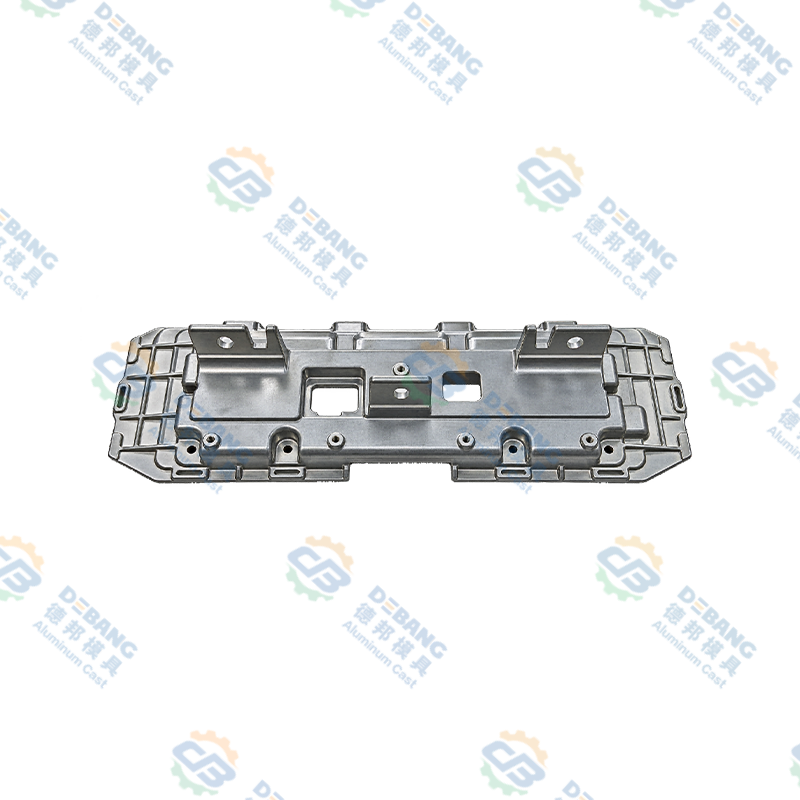
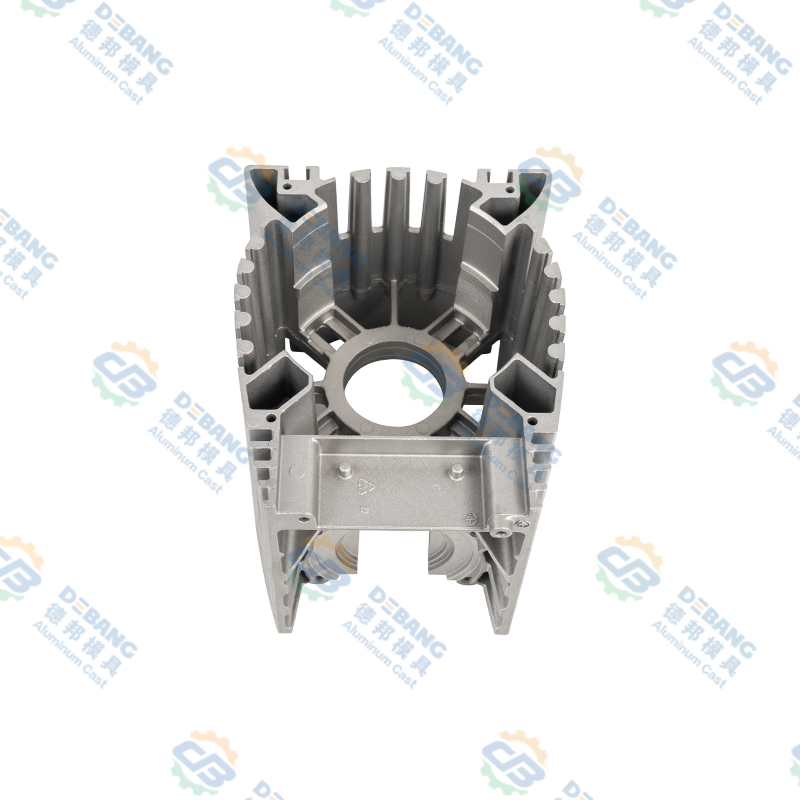 Motor- und Steuerungsgehäuse aus Aluminiumdruckguss Integriertes Motor-/Steuerungsgehäuse aus Aluminiumdruckguss mit Wärmeableitungsrippen und modularer Montage, geeignet für vibrationsanfällige Automobilbaugruppen, bei denen strukturelle Steifigkeit und thermische Kontrolle wichtig sind. Produkt anzeigen →
Diese Kombination ist der Grund dafür, dass Magnesium enthaltende Al-Si-Legierungen in Motorgehäusen, Getriebegehäusen, Kupplungsteilen und Strukturbauteilen vorkommen, die gleichzeitig Hitze und Belastung ausgesetzt sind. Das Magnesium ist nicht dazu da, die Legierung exotisch zu machen. Es dient dazu, die Festigkeit zu erhalten, wenn das Teil heiß wird, und die Oberfläche intakt zu halten, wenn das Teil nass wird.
Wärmebehandelbare Druckgusslegierungen treiben die Idee weiter voran. AlSi10Mg-Typ-Chemikalien gepaart mit vakuumunterstütztem Gießen können lösungsbehandelt und gealtert werden, ohne dass es zu Blasenbildung kommt, die eingeschlossenes Gas normalerweise verursachen würde, was den Zugang zu Strukturteilen öffnet, die zuvor schwerkraftgegossen oder geschmiedet werden mussten.
Was Magnesium mit dem Gießprozess macht
In einem Warmhalteofen ist Magnesium das reaktive Element im Bad. Sein Oxid bildet nicht die dichte, selbstschützende Haut wie Aluminiumoxid, sodass eine Magnesium-haltige Schmelze eine lockere, dunkle Oberflächenschicht entwickelt, die vor jedem Guss abgeschöpft werden muss. Daraus ergeben sich einige praktische Konsequenzen.
- Oxidation und Schlacke. Ein höherer Magnesiumgehalt bedeutet mehr Schlacke pro Schicht und mehr Metallverlust beim Abschöpfen. Die Kontrolle der Schmelzetemperatur ist wichtig, da das Erwärmen des Bades zur Verbesserung der Füllung auch den Magnesiumverlust beschleunigt.
- Magnesium verblasst. Zugesetztes Magnesium erholt sich zu etwa 85 bis 95 %, der Rest geht mit der Zeit durch Oxidation verloren. Bei einer langen Warmhaltekampagne entspricht das zu Beginn einer Schicht gemessene Magnesium nicht dem, was sich am Ende im Bad befindet. Chemiekontrollen gehören auf den Plan, nicht nur beim ersten Lauf.
- Das Entmagern ist schwieriger als das Hinzufügen. Wenn ein Ofen von einer A360-Chemie auf eine A380-Chemie mit niedrigem Magnesiumgehalt umgestellt werden muss, muss das überschüssige Magnesium durch Flussmittel entfernt werden, typischerweise mit chlorhaltigen Verbindungen oder Argon-Chlor-Gasmischungen. Das Hinzufügen von Magnesium dauert Minuten; Das Entfernen erfordert Planung.
- Schrott und Recycling. Gemischte Schrottströme entsprechen selten einer einzelnen Spezifikation. Ein Ofen, der mit einer Mischung aus A360- und A380-Rückläufen beladen ist, landet irgendwo dazwischen und muss mit zertifizierten Barren korrigiert werden, anstatt davon auszugehen, dass sie korrekt sind.
- Fließfähigkeit und dünne Wände. Eine Erhöhung des Magnesiumgehalts verringert leicht die Fließfähigkeit von Al-Si-Legierungen, was vor allem bei dünnwandigen Beleuchtungskörpern und Elektronikgehäusen von Bedeutung ist, bei denen die Füllung bereits marginal ist.
Die Regel auf dem Boden ist einfach: Fügen Sie niemals Magnesium nach Augenmaß hinzu. Wiegen Sie die Zugabe ab, geben Sie sie bei kontrollierter Badtemperatur hinzu und bestätigen Sie das Ergebnis mit einer Spektrometerprobe, die aus der Schmelze selbst entnommen wird und nicht aus einer Pfanne, die möglicherweise an der Oberfläche gestanden hat.
Festigkeit, Korrosion und Wärmeleitfähigkeit
Bei den meisten Komponentenspezifikationen werden drei Dinge gleichzeitig gefordert: Festigkeit, Korrosionsbeständigkeit und Wärmeleitfähigkeit. Magnesium hilft beim ersten, kann beim zweiten in der richtigen Legierung helfen und wirkt gegen das dritte, wenn es in fester Lösung bleibt.
237 W/m·K, Reinaluminium
95-110 W/m·K, Legierung vom Typ A380
150-170 W/m·K, kupferarmes AlSi10Mg
Die Wärmeleitfähigkeit ist der klarste Kompromiss. Gelöste Elemente streuen sowohl Elektronen als auch Phononen, sodass jedes Zehntel Prozent Magnesium oder Silizium, das in Lösung gehalten wird, etwas Leitfähigkeit kostet. Kupfer ist weitaus schädlicher als Magnesium, weshalb gerade für Wärmepfade kupferarme, Magnesium-haltige Legierungen bevorzugt werden.
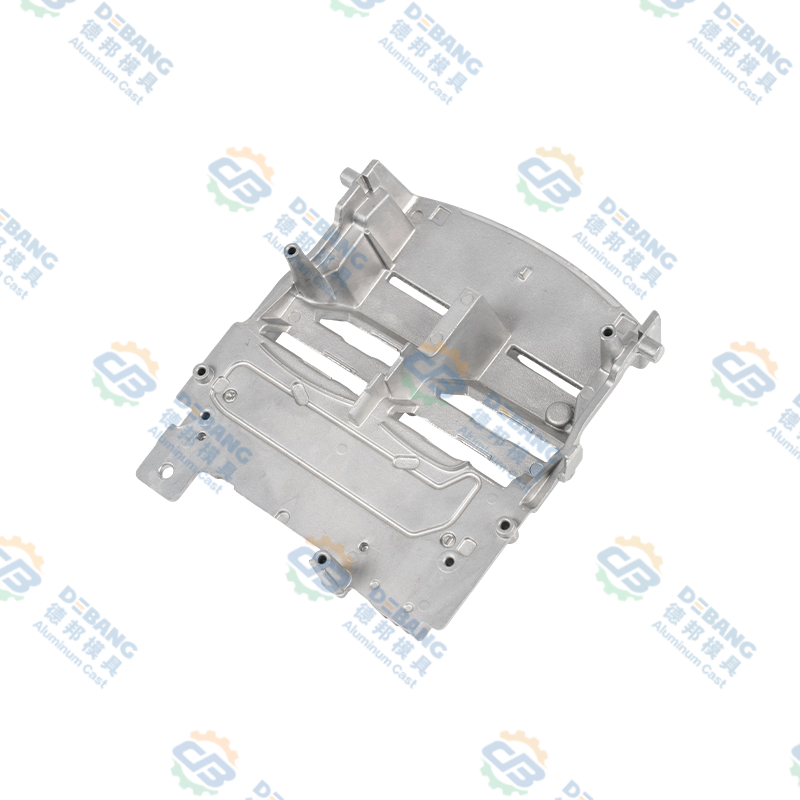 Kühlkörper für Automobilbeleuchtung aus Aluminiumdruckguss Hochdruck-Aluminium-Druckguss-Kühlkörper mit dichten Rippen und Belüftungskanälen für LED-Scheinwerfermodule, der das Wärmemanagement und einen stabilen Beleuchtungsbetrieb unterstützt. Produkt anzeigen →
Ein gutes Beispiel hierfür sind Kühlkörper für die Automobilbeleuchtung. Das Teil muss die Wärme von einem LED-Modul ableiten, eine flache Passfläche halten und thermische Wechsel während der gesamten Lebensdauer des Fahrzeugs überstehen. Eine Al-Si-Mg-Legierung mit niedrigem Kupfergehalt erfüllt alle drei Voraussetzungen. Eine Allzwecklegierung mit hohem Kupfergehalt wäre billiger zu gießen und merklich schlechter bei der Arbeit, was eine falsche Wirtschaftlichkeit darstellt, sobald die Lampe zu verblassen beginnt.
Korrosion folgt einer ähnlichen Logik. In Al-Mg-Knetlegierungen ist Magnesium in Chloridumgebungen ein echter Vorteil. Bei gegossenen Al-Si-Mg-Legierungen ist der Nutzen geringer und Kupfer verursacht den größten Schaden. Wenn Streusalz oder Waschchemikalien Teil des Arbeitszyklus sind, ist die Angabe eines niedrigen Kupfergehalts und die Kontrolle des Eisengehalts wichtiger als die Jagd nach einem Magnesiumwert.
Wo Magnesium-Lager-Aluminium in Fahrzeugen auftaucht
Die Elektrifizierung hat Aluminium an Stellen verdrängt, die früher zu Stahl gehörten, und mit ihr sind auch Magnesiumlegierungen gewandert.
- Körper und Verschlüsse. 5xxx-Blech für Innenbleche und Strukturverstärkungen, 6xxx-Strangpressprofile für Crashstrukturen und Batterierahmen.
- Wärmemanagement. Gegossene Al-Si-Mg-Gehäuse, Kühlmittelverteiler und Kühlkörper sowie gelötete 3xxx- und 4xxx-Wärmetauscher.
- Antriebsstrang und Antriebsstrang. Motorgehäuse, Getriebewannen, Kupplungskomponenten und Kupplungsteile aus A360 oder AlSi10Mg.
- Beleuchtung. Kühlkörper, Scheinwerferclips und Türme, bei denen Festigkeit und Wärmeübertragung aufeinandertreffen.
- Innenelektronik. Displaygehäuse, Kameragehäuse und Halterungen, die Steifigkeit ohne Gewicht benötigen.
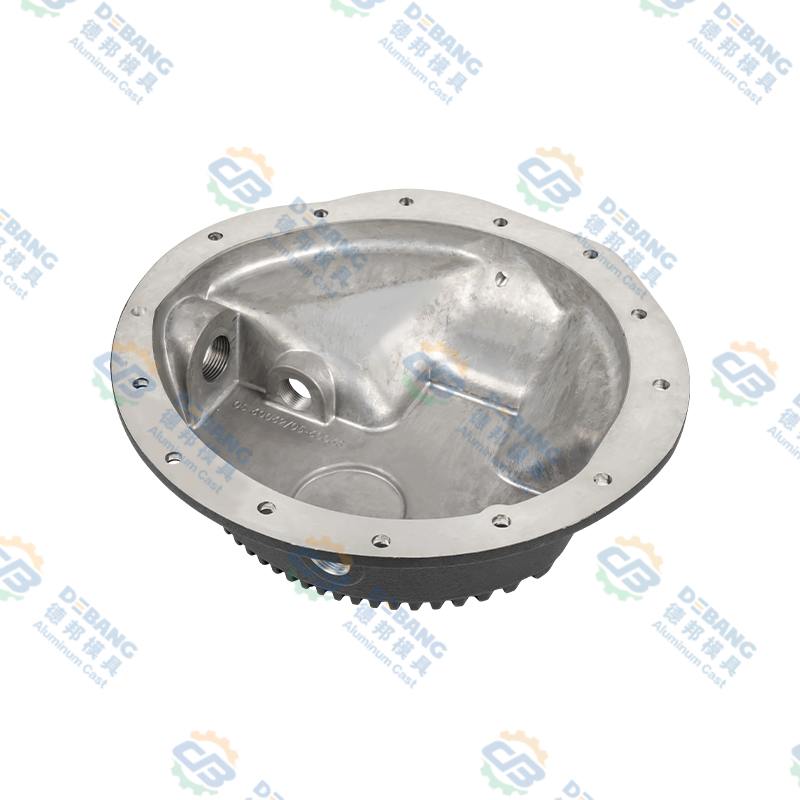 Getriebeölwannen aus Aluminiumdruckguss Getriebewannen aus Aluminiumdruckguss mit präzisionsgefertigten Gewinden und einer korrosionsbeständigen, matten Oberfläche, die für eine leckagefreie Abdichtung und eine breite Fahrzeugkompatibilität ausgelegt sind. Produkt anzeigen →
Getriebeölwannen zeigen die Kombination gut. Sie müssen dicht sein, steif genug, um eine Dichtung unter Last zu halten, und leitfähig genug, um die Kühlung der Flüssigkeit zu unterstützen. Eine Magnesium-haltige Al-Si-Legierung erzeugt dünne, gleichmäßige Wände, hält den Dichtungsflansch flach und behält seine Eigenschaften über Jahre hinweg bei thermischen Wechseln. Das Magnesium verrichtet zwar leise Arbeit, aber ohne Magnesium würde das Teil nicht den Spezifikationen entsprechen.
Magnesium unter Kontrolle halten
Die Magnesiumkontrolle ist eine Qualitätsdisziplin und keine metallurgische Kuriosität. Ein Spezifikationsfenster von 0,20 Prozentpunkten lässt keinen Raum für Annahmen.
- Chemie bei jeder Hitze. Optische Emissionsspektrometrie an einem gekühlten Stift liefert innerhalb von Minuten vor dem ersten Produktionsschuss Magnesium, Silizium, Kupfer und Eisen.
- Ofenprotokolle und Probenahmehäufigkeit. Lange Haltekampagnen werden in definierten Abständen beprobt, da Magnesium verblasst und die letzten Abgüsse einer Schicht von den ersten abweichen können.
- Porositätsprüfung. Röntgen- oder CT-Prüfungen bestätigen, dass eine wärmebehandelbare Legierung sauber genug ist, um die Lösungsbehandlung ohne Blasenbildung zu überstehen.
- Mechanische Überprüfung. Zug- und Härtetests pro Charge bestätigen, dass das Magnesium im Bad tatsächlich zu den in der Zeichnung geforderten Eigenschaften führt.
- Rückverfolgbarkeit. Schmelznummern, Barrenzertifikate und Prüfprotokolle werden mit dem Teil transportiert, sodass eine zwei Jahre später aufgeworfene Frage immer noch beantwortet werden kann.
Unser eigenes Qualitätskontrollprogramm basiert auf diesen Schritten, denn Magnesium ist eines der wenigen Elemente, bei denen ein kleiner analytischer Fehler zu einem sichtbaren Feldausfall führt.
Häufige Fehler bei der Spezifikation von Magnesium-haltigem Aluminium
- Bei der Auswahl einer Legierung kommt es allein auf die Festigkeit an. Eine Legierung mit höherem Magnesiumgehalt ist möglicherweise stärker und dennoch die falsche Wahl, wenn das Teil Wärmeleitfähigkeit oder Salzsprühbeständigkeit erfordert.
- Behandeln Sie A360 und A380 als austauschbar. Das sind sie nicht. Die Kupfer- und Magnesiumgehalte unterscheiden sich ausreichend stark, um das Korrosionsverhalten, die Wärmeübertragung und die Bearbeitungsreaktion zu verändern.
- Hinzufügen von Magnesium ohne erneuten Test. Die Erholung variiert je nach Temperatur, Rühren und Zeit. Überprüfen Sie jede Ergänzung.
- Vorausgesetzt, eine wärmebehandelbare Legierung kann immer wärmebehandelt werden. Herkömmliche Druckgussteile fangen Gas ein; Ohne Vakuumunterstützung oder eine speziell entwickelte Legierung erzeugt ein T6-Zyklus eher Blasen als Festigkeit.
- Ignorieren der Sensibilisierung in 5xxx. Bleche mit hohem Magnesiumgehalt, die jahrelang mäßiger Hitze ausgesetzt sind, können ihre Korrosionsbeständigkeit verlieren, auch wenn nichts „falsch“ gemacht wurde.
- Den Leitfähigkeitsnachteil vergessen. Jedes gelöste Element kostet Wärmeleistung, und Kupfer kostet am meisten.
Häufig gestellte Fragen
Welche Wirkung hat Magnesium in einer Aluminiumlegierung?
Magnesium stärkt Aluminium, indem es das Kristallgitter verzerrt, was zu einer Festigung der festen Lösung führt, und, wenn auch Silizium oder Zink vorhanden ist, während der Alterung feine Ausscheidungen wie Mg2Si oder MgZn2 bildet. Es senkt außerdem leicht die Dichte und verbessert in Al-Mg-Knetlegierungen die Beständigkeit gegenüber Chloridumgebungen.
Wie viel Magnesium ist in einem typischen Aluminiumdruckguss enthalten?
Die meisten Druckgusslegierungen enthalten Magnesium zwischen 0,10 und 0,60 Gewichtsprozent. A360 ist mit 0,40 bis 0,60 % Mg spezifiziert, AlSi10Mg mit etwa 0,20 bis 0,50 %, A380 mit 0,10 % oder weniger und ADC12 mit 0,30 % oder weniger.
Macht Magnesium Aluminium stärker oder schwächer?
Stärker, bis zu einem gewissen Punkt. In fester Lösung und als kontrollierter Niederschlag erhöht Magnesium die Streckgrenze und Zugfestigkeit. Über den angegebenen Bereich hinaus kann es zu einer Verringerung der Fließfähigkeit, einem Anstieg der Oxidationsverluste und einer geringeren Wärmeleitfähigkeit kommen, ohne dass es zu einer nützlichen Verbesserung der Eigenschaften kommt.
Warum enthält A360 Magnesium, A380 jedoch nicht?
Der A380 ist für die Festigkeit auf Kupfer angewiesen, das sich sehr gut gießen und bearbeiten lässt, bei nassen oder salzigen Bedingungen jedoch keine gute Leistung erbringt. Beim A360 wird Kupfer gegen Magnesium ausgetauscht, was zu einer besseren Korrosionsbeständigkeit und einem etwas besseren Hochtemperaturverhalten führt. Aus diesem Grund kommt der A360 in Schiffs- und Flüssigkeitshandhabungskomponenten zum Einsatz.
Kann Magnesium aus einer Aluminiumschmelze entfernt werden?
Ja, aber es erfordert Anstrengung. Die Entmagerung erfolgt üblicherweise durch Flussmittel mit chlorhaltigen Verbindungen oder Argon-Chlor-Gasgemischen. Die Zugabe von Magnesium ist schnell und kostengünstig; Das Entfernen erfordert Zeit, Ausrüstung und eine anschließende Überprüfung der Chemie.
Beeinflusst Magnesium die Wärmeleitfähigkeit von Aluminium?
Das ist der Fall, wenn auch in geringerem Maße als bei Kupfer. In fester Lösung gehaltene Elemente streuen Wärmeträger, sodass gelöstes Magnesium die Leitfähigkeit leicht verringert. Für Kühlkörper und Gehäuse bieten Al-Si-Mg-Legierungen mit niedrigem Kupfergehalt im Allgemeinen das beste Gleichgewicht zwischen Gießbarkeit, Festigkeit und Wärmeübertragung.
Magnesium ist auf einem Materialzertifikat leicht zu übersehen und in einem fertigen Teil kaum zu ignorieren. Es bestimmt die Festigkeit eines Gussteils, die Korrosionsbeständigkeit eines Karosserieblechs, den Wärmepfad einer Beleuchtungskomponente und die Art und Weise, wie sich eine Schmelze an einem langen Nachmittag verhält, wenn der Ofen seit dem Morgen in Betrieb ist.
Es ist vor allem eine Frage der Disziplin, es richtig zu machen: Wählen Sie die Legierung für den Arbeitszyklus, halten Sie das Bad innerhalb eines engen Fensters und überprüfen Sie es durch Messungen statt Annahmen. Wenn Sie ein Aluminiumbauteil bearbeiten, sei es ein Gehäuse, ein Kühlkörper, ein Strukturguss oder die Form, aus der es hergestellt wird, besprechen wir gerne die Wahl der Legierung und den Prozess dahinter. Kontaktieren Sie unser Team und wir werden uns gemeinsam Ihre Zeichnung ansehen.
Neueste Nachrichten
Erfahren Sie mehr über Branchennachrichten
-
02
Sep
 Magnesium- und Aluminiumdruckguss: Vergleich von Dichte, Festigkeit, Kosten und AnwendungEin OEM-Ingenieur, der eine neue Komponente eines Elektrofahrzeugs überprüft, kommt an einen vertrauten Scheideweg: Sollte dieses Gehäuse aus Magnesium oder Aluminium bestehen? Die Antwort ist n...
-
16
Jul
Vollständiger technischer Leitfaden: Was sind Aluminium-Druckgusskomponenten und umfassender Überblick über Druckgussprozesse aus AluminiumlegierungenInhaltsverzeichnis Direkte Definition Herstellungsprozess Was sind Komponenten? ... -
12
Oct
Guss vs. Schimmel: Was ist der wahre Unterschied? Ein leicht verständlicher Leitfaden für DruckgießerDen meisten Menschen begegnen diese beiden Worte, lange bevor sie überhaupt einen Fuß in eine Fabrik setzen. Man spaltet einen Stein auf, findet eine perfekte muschelförmige Mulde und jemand sag... -
16
Nov
Magnesium vs. Aluminiumdruckguss: Ein praktischer Leitfaden für DesignteamsFragen Sie zehn Ingenieure, was Magnesium von Aluminium unterscheidet, und Sie erhalten normalerweise zehn Variationen derselben drei Wörter: Gewicht, Kosten, Korrosion. Alle drei sind wichtig, ...
Ob Käufer oder Entwicklungspartner, wir sind bestrebt, Ihnen eine zuverlässige Lösung zu bieten.
PRODUKTLINKS
- Produkte aus Aluminiumlegierungen
- Druckgussprodukte aus Zinklegierung
- Druckgussprodukte aus Magnesiumlegierung
Mobil
Kundenservice
SCHNELLE LINKS
Holen Sie sich ein Angebot
KONTAKTIEREN SIE UNS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
Urheberrecht© Zhejiang Debang Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
 OEM/ODM-Druckgusshersteller