

Gießen eines Motors: Materialien, Prozesse und Druckguss für OEMs erklärt
 2026.10.26
 Branchennachrichten
Fragen Sie zehn Personen, was das Gießen eines Motors bedeutet, und Sie erhalten zehn verschiedene Bilder. Man sieht eine Kelle mit geschmolzenem Eisen, die in eine Sandform kippt. Ein anderes Bild zeigt einen Roboterarm, der Trennmittel in eine polierte Stahlform sprüht. Ein Drittel denkt nur an den fertigen Motorblock, der auf einer Palette liegt, bearbeitet und bereit für die Montage.
Alle drei Bilder sind korrekt, denn der Guss eines Motors ist sowohl ein einzelner Vorgang als auch eine lange Kette von Entscheidungen. Welcher Prozess? Welche Legierung? Wie dick sollen die Wände sein? Wie viel Bearbeitungszugabe bleibt Ihnen übrig? Wem gehört das Werkzeug und wer ist verantwortlich, wenn eine Charge Porosität unter der Dichtungsfläche aufweist? Beantworten Sie diese Fragen gut und Sie erhalten eine leichte, steife, leckagefreie Komponente, die sich sauber verarbeiten lässt und ein Jahrzehnt Hitzezyklen übersteht. Wenn Sie sie schlecht beantworten, verbringen Sie die nächsten sechs Monate damit, den Schrottquoten nachzujagen.
Dieser Leitfaden richtet sich an Ingenieure, Einkäufer und Produktmanager, die einen praktischen Einblick in das Thema und kein Lehrbuch wünschen. Wir bauen Druckgusswerkzeuge und produzieren Aluminium- und Zinkgussteile in Ningbo, China, und das seit 1991, daher stammen die folgenden Notizen sowohl aus der Werkstatt als auch aus der Bibliothek.
Was das Gießen eines Motors wirklich bedeutet
Beim Gießen handelt es sich um einen Formgebungsprozess. Geschmolzenes Metall wird in einen Hohlraum gegossen oder eingespritzt, dessen Form das Negativ des gewünschten Teils ist. Wenn das Metall gefriert, bleibt eine nahezu endkonturnahe Form zurück: nahe der endgültigen Größe, aber nicht endgültig. Durch die Bearbeitung wird dann eine dünne Schicht von den Flächen entfernt, die enge Toleranzen, ein feines Finish oder eine zuverlässige Dichtfläche benötigen.
Warum nicht einfach das ganze Teil aus einem massiven Block schneiden? Denn ein Motor steckt voller Geometrien, die kein Fräser erreichen kann. Kühlmittelmäntel wickeln sich um Zylinder, Ölkanäle schlängeln sich durch den Block und Rippen sitzen auf der Innenseite der Abdeckungen, wo ein Werkzeug nicht hinkommen kann. Beim Gießen werden diese Merkmale in einem Schuss erzeugt, wobei Metall verwendet wird, das sich bereits in seinem endgültigen metallurgischen Zustand befindet. Außerdem verschwendet es viel weniger Material und lässt sich auf Volumina skalieren, die bei der Bearbeitung niemals möglich wären.
Im Großen und Ganzen gibt es zwei Casting-Familien. Bei Prozessen mit Einwegformen wird die Form zerstört, um das Teil freizugeben. Auf diese Weise funktionieren auch Sandguss, verlorener Schaum und Feinguss. Bei Kokillengussverfahren kommt immer wieder das gleiche Stahl- oder Graphitwerkzeug zum Einsatz, zu dieser Gruppe gehören Hochdruck-Kokillenguss, Niederdruck-Kokillenguss und Schwerkraft-Kokillenguss.
Eine Klarstellung erspart viel Verwirrung in Besprechungen. Beim Gießen eines Motors im engeren Sinne handelt es sich um das Gießen des Motorblocks, des Zylinderkopfs und der Hauptstrukturteile des Motors. In der Lieferkette umfasst der Begriff auch die Gussteile, die einen Motor umgeben: Steuergehäuse, Motorgehäuse, Ölwannen, Getriebewannen, Halterungen, Kühlkörper und Kupplungsgehäuse. Beide Bedeutungen sind wichtig und beide stammen normalerweise von derselben Art von Lieferanten.
Faustregel: Ein großes, hohles Teil, das in Zehntausenden von Stücken hergestellt wird, wird normalerweise im Sandguss- oder Niederdruckgussverfahren hergestellt. Ein kleines, dünnwandiges Teil, das zu Hunderttausenden produziert wird, ist fast immer Hochdruckguss.
Die wichtigsten Prozesse für Motorkomponenten
Die meisten Motorgussteile stammen aus sechs Fertigungsstraßen. Sie unterscheiden sich in den Werkzeugkosten, der Zykluszeit, der erreichbaren Wandstärke, der Oberflächenbeschaffenheit und der inneren Festigkeit des Metalls. Bei der Wahl kommt es darauf an, das Teil an die Lautstärke anzupassen, und nicht darum, einen Favoriten auszuwählen.
| Prozess | Typische Motorteile | Gängige Legierungen | Werkzeugkosten | Beste Passform |
|---|---|---|---|---|
| Sandguss | Blöcke, Zylinderköpfe, Abgaskrümmer | Grauguss, Sphäroguss, Aluminium | Niedrig bis mittel | Große Teile, geringes bis mittleres Volumen |
| Hochdruck-Kokillenguss | Motorgehäuse, Abdeckungen, Ölwannen, Halterungen, Kühlkörper | Aluminium ADC12 und A380, Zink, Magnesium | Hoch | Hoch volume, thin walls, tight tolerances |
| Niederdruck-Kokillenguss | Zylinderköpfe, Strukturgehäuse | Aluminium A356 | Mittel bis hoch | Dichtere Gussteile, mäßiges Volumen |
| Kokillenguss | Kolben, Pumpengehäuse, Abdeckungen | Aluminium und übereutektische Legierungen | Mittel | Dichte Teile, mäßiges Volumen |
| Verlorener Schaumguss | Komplexe Blöcke mit internen Passagen | Aluminium, Eisen | Mittel | Komplizierte Geometrie, mittleres Volumen |
| Feinguss | Turbokomponenten, kleine Präzisionsteile | Edelstahl, Superlegierungen | Hoch | Präzisions- und Hochtemperaturlegierungen |
Beginnen Sie beim Teil, nicht beim Prozess. Ein Druckgießer kann einen 40-Kilogramm-Block nicht wirtschaftlich füllen, und eine Sandgießerei kann nicht die Wandstärke bewältigen, die ein modernes Abdeckungsdesign erfordert. Die ehrliche Antwort darauf, welches Verfahren das beste ist, hängt in der Regel von drei Zahlen ab: Jahresvolumen, maximaler Wandstärkenunterschied und der engsten Toleranz, die sich tatsächlich auf die Funktion auswirkt.
Es ist auch zu bedenken, dass die Prozessauswahl frühzeitig festgelegt wird. Sobald eine Matrize vorhanden ist, bedeutet die Änderung der Legierung oder der Wandstärke das Schneiden von neuem Stahl. Aus diesem Grund ist die Designprüfung in dieser Branche wichtiger als fast alles andere.
Auswahl der Legierung: Eisen, Aluminium, Magnesium und Zink
Die Legierung entscheidet oft mehr über das fertige Teil als der Prozess. Sie legt das Gewicht, die Wärmeausdehnung, das Korrosionsverhalten und den Bearbeitungsaufwand fest. Im Motorenbau dominieren vier Familien.
| Legierungsfamilie | Typischer Motoreinsatz | Warum es gewählt wird | Was Sie sehen sollten |
|---|---|---|---|
| Grauguss | Motorblöcke, Zylinderlaufbuchsen | Hervorragende Dämpfung, Verschleißfestigkeit, niedrige Kosten | Schwer, begrenzte Dünnwandfähigkeit |
| Sphäroguss | Kurbelwellen, einige Blöcke, Halterungen | Hocher strength and ductility | Stärkere Schrumpfung, sorgfältige Fütterung erforderlich |
| Aluminium A356 und A360 | Zylinderköpfe, Strukturgehäuse | Gute Gießbarkeit und Wärmebehandelbarkeit | Benötigt Einsätze oder Auskleidungen an den Verschleißflächen |
| Aluminium ADC12 und A380 | Motorgehäuse, Abdeckungen, Wannen, Kühlkörper | Fließt gut in Formen, hat dünne Wände und ein gutes Finish | Die Kontrolle der Porosität ist von entscheidender Bedeutung |
| Magnesium AZ91 und AM60 | Abdeckungen, Halterungen, Leichtbaugehäuse | Sehr leicht, gute Dämpfung | Korrosionsschutz und Schmelzehandhabung |
| Zink ZAMAK 3 und 5 | Kleine Halterungen, Sensorgehäuse, Wischerteile | Dimensionsstabilität, ausgezeichnete dünne Wände | Gewichtsbeschränkungen, ungeeignet für heiße Bereiche |
Aluminium hat die meisten neuen Motor- und Antriebsstranggehäuse übernommen, weil es das Gewicht genau dort entlastet, wo es am meisten schmerzt. Eisen gewinnt immer noch, wenn Steifigkeit, Dämpfung und Kosten pro Kilogramm wichtiger sind als Masse. Zink ist ein Spezialmaterial: Es lässt sich wunderbar gießen, hält sehr dünnen Wänden und lässt sich schnell bearbeiten, ist aber schwer und verliert bei erhöhten Temperaturen an Festigkeit.
Die praktische Lektion ist, dass das gleiche Teil häufig in zwei Legierungen vorliegt. Beispielsweise kann ein Beleuchtungskühlkörper für ein Hochleistungsfahrzeug aus Aluminium und für ein Kompaktfahrzeug aus Zink hergestellt werden, mit identischer Montagegeometrie und unterschiedlichem thermischen Verhalten. Die Festlegung der Legierung ist eine Systementscheidung, keine Kaufentscheidung.
Gießen einer Motorkomponente Schritt für Schritt
Ein Druckguss-Motorgehäuse durchläuft eine vorhersehbare Sequenz. Auf einem Flussdiagramm sieht die Abfolge einfach aus, aber jeder Schritt enthält Variablen, die darüber entscheiden, ob das fertige Teil verkauft oder verschrottet wird.
- Designprüfung und DFM. Die Teilegeometrie, die Trennlinie, die Entformungswinkel, die Anschnittpositionen und die Auswerferanordnung werden gemeinsam überprüft. Die meisten Gussprobleme werden in diesem Stadium entworfen, lange bevor Stahl geschnitten wird.
- Werkzeugbau. Eine Matrize oder ein Modell wird bearbeitet, wärmebehandelt und eingepasst. Druckgusswerkzeuge bestehen normalerweise aus H13-Stahl mit gehärteten Einsätzen in stark beanspruchten Bereichen um Anschnitte und Kerne.
- Ausprobieren und Probieren. Das Werkzeug wird in Betrieb genommen, die ersten Teile werden vermessen und das Prozessfenster wird festgelegt: Schussdruck, Werkzeugtemperatur, Zykluszeit, Vakuumniveau, sofern zutreffend.
- Schmelzen und Schmelzbehandlung. Die Legierung wird geschmolzen, entgast und feingemahlen. Der Wasserstoffgehalt und der Eisengehalt werden überwacht, da beide die Porosität beeinflussen und beide im fertigen Teil unsichtbar sind.
- Den Hohlraum füllen. Beim Druckguss drückt eine Gießkammer innerhalb von Millisekunden Metall durch Angusskanäle und Anschnitte in den Hohlraum. Das Füllmuster entscheidet darüber, wo die eingeschlossene Luft landet und wo das Teil leckt.
- Erstarrung und Auswurf. Der Guss friert in Sekundenschnelle ein. Auswerferstifte drücken es frei, und die thermische Kontrolle des Stempels hält Verformungen und Hotspots unter Kontrolle.
- Entgraten und Entgraten. Kufen, Überläufe und Grate werden entfernt, anschließend werden die Kanten durch Vibrations-, Trommel- oder Besäumpressen gereinigt.
- Bearbeitung. CNC-Bearbeitungen fügen Bohrungen, Gewinde, Dichtflächen und Befestigungslöcher mit Toleranzen hinzu, die keine Gussoberfläche allein halten kann.
- Oberflächenbehandlung. Durch Kugelstrahlen, Eloxieren, Pulverbeschichten, E-Coating oder Chromatieren wird das Teil geschützt und sorgt für ein einheitliches Erscheinungsbild über die gesamte Charge hinweg.
- Inspektion und Verpackung. Maßberichte, Dichtheitsprüfungen, Röntgenbilder und Materialzertifikate werden mit der Sendung transportiert, so dass der Kunde jede Charge auf eine Chargennummer zurückführen kann.
Zwei dieser Schritte verdienen besondere Aufmerksamkeit. Die Schmelzebehandlung ist unsichtbar, aber entscheidend, denn eine schlecht entgaste Schmelze führt zu Teilen, die eine Sichtprüfung bestehen, einen Drucktest jedoch nicht bestehen. Der Ruf eines guten Gussstücks beruht auf der maschinellen Bearbeitung, da sich ein Gussstück mit innerer Porosität oft erst öffnet, wenn eine Bohrung hineingeschnitten wird.
Welche Motorteile werden tatsächlich gegossen?
In einer modernen Engine ist die Besetzungsliste länger als die meisten Leute erwarten. Es umfasst den Block, den Zylinderkopf, Ölwannen, Ventildeckel, Steuergehäusedeckel, Ansaugkrümmer, Abgaskrümmer, Turbogehäuse, Wasserpumpengehäuse, Thermostatgehäuse, Motorhalterungen und eine lange Reihe kleiner Halterungen.
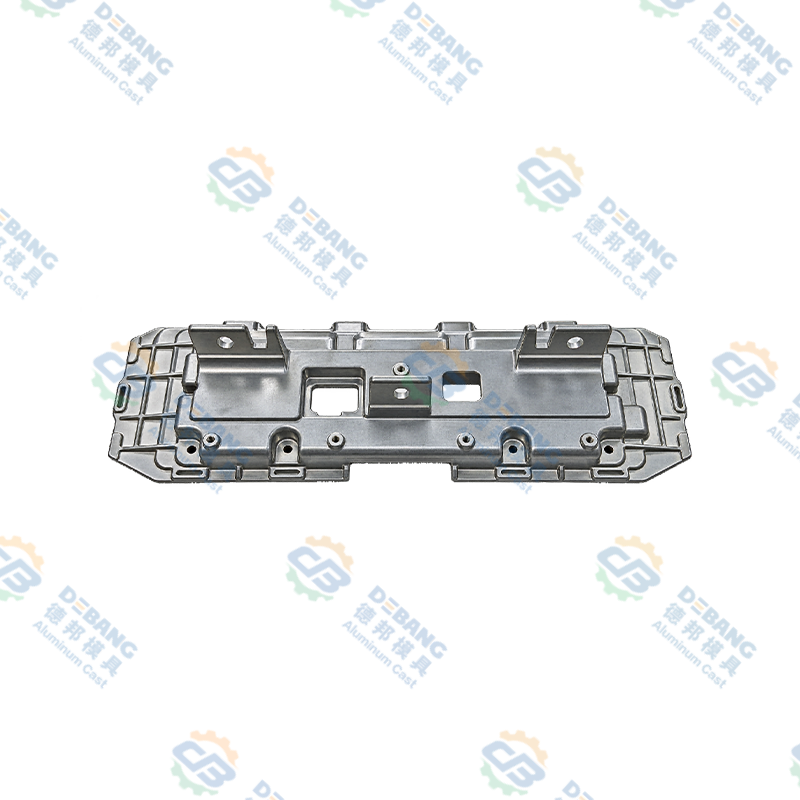
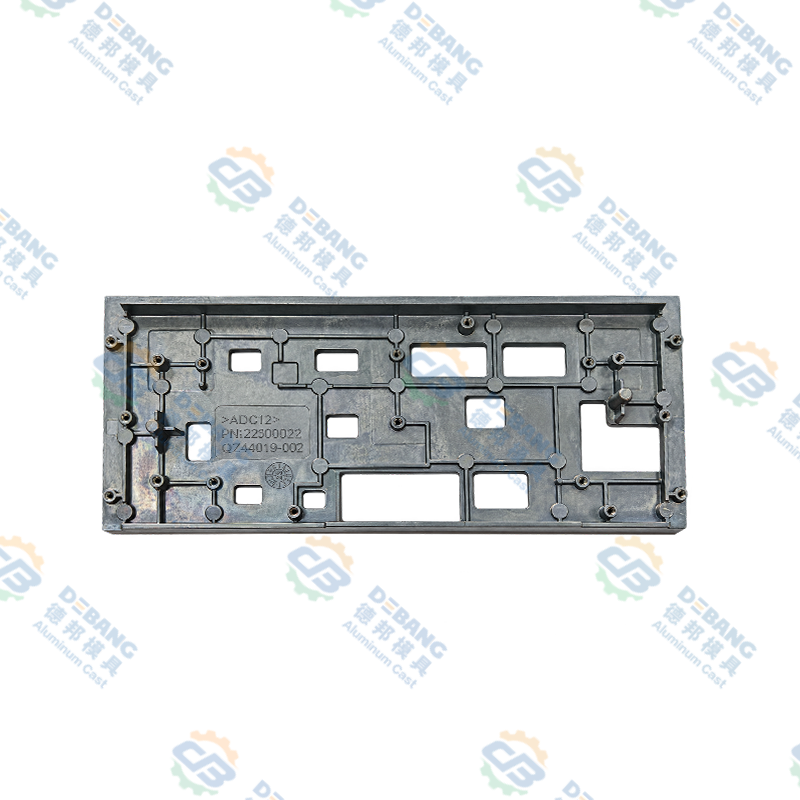
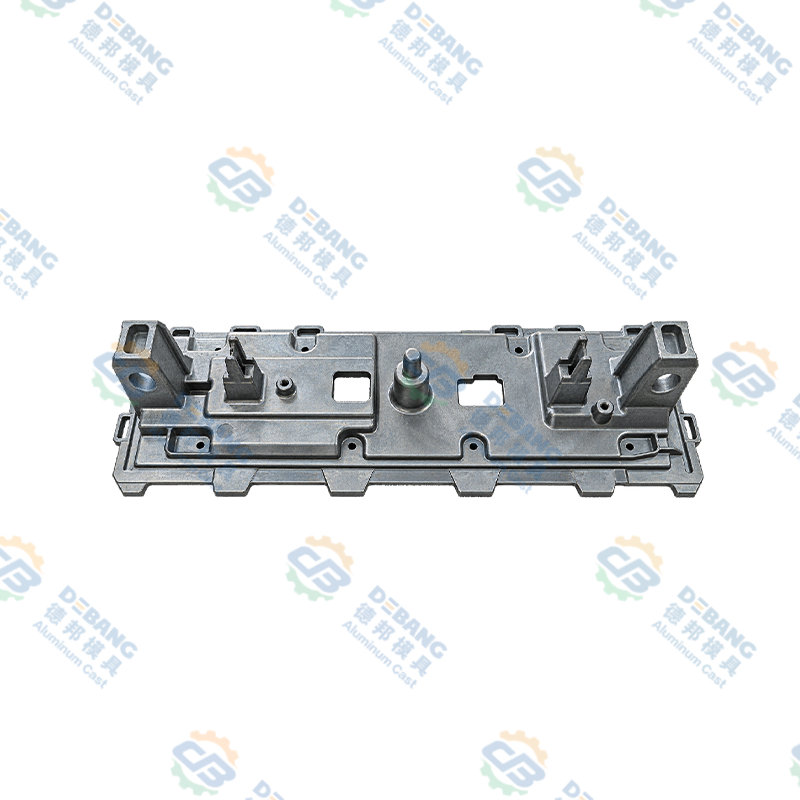
Außerhalb des Verbrennungskerns ist das Motorgehäuse selbst, manchmal auch Steuergehäusedeckel, Frontdeckel oder Zubehörgehäuse genannt, das häufigste Druckgussteil. Es ist dünnwandig, trägt eine Dichtungsnut, trägt Bolzennaben und enthält häufig Lagerbohrungen für Wellen. Es muss flach, formstabil und völlig frei von Porosität durch die Wand sein, da es auf der einen Seite Öl und auf der anderen Luft trennt.
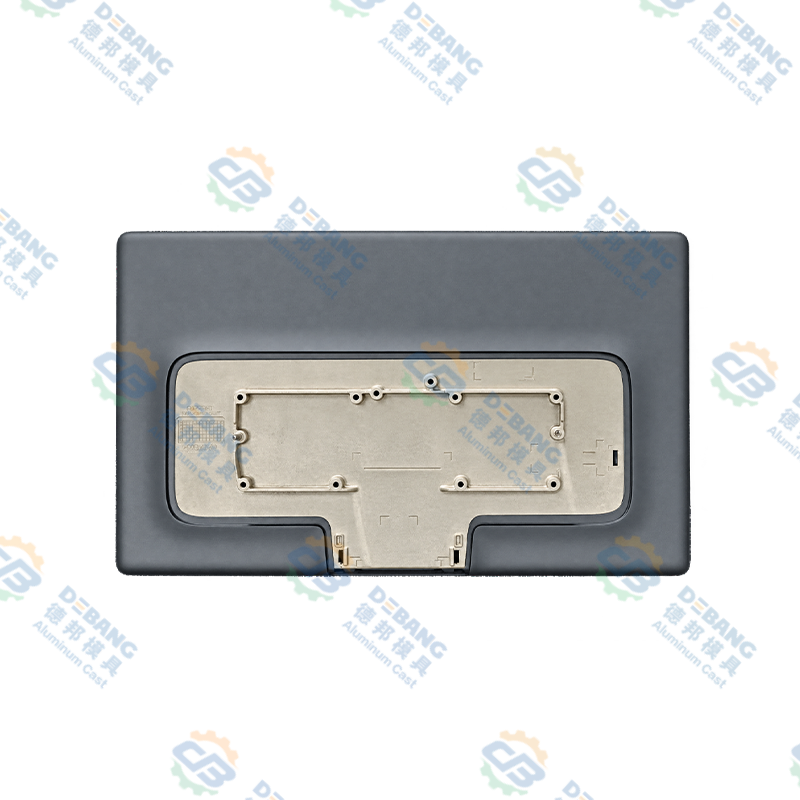
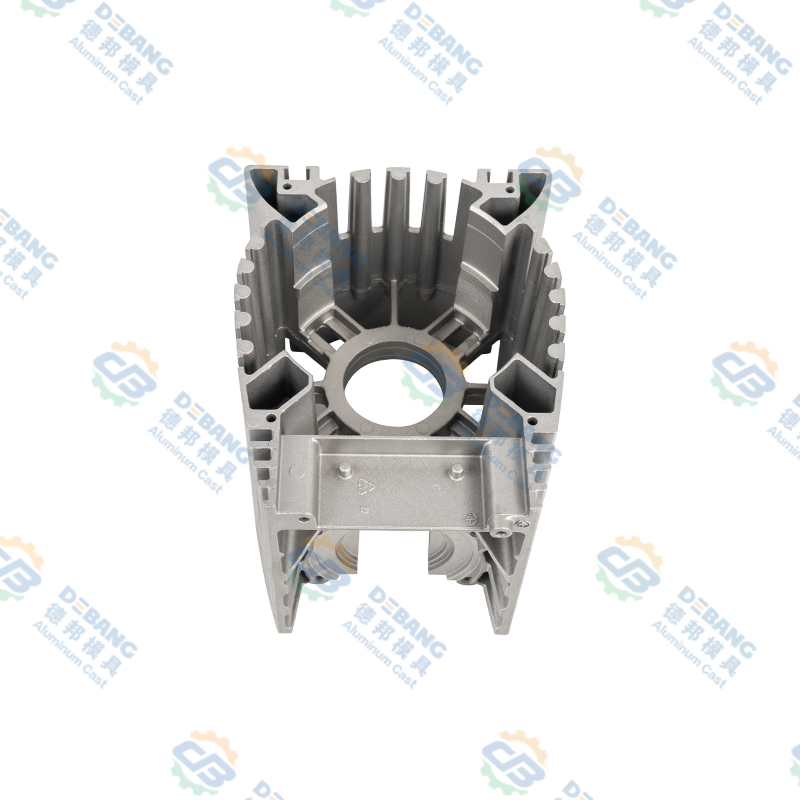 Motorgehäuse und Steuerungsgehäuse aus Aluminiumdruckguss Aluminium-Druckguss-Motorgehäuse oder Kfz-Steuergehäuse mit Wärmeableitungsrippen und integrierter Konstruktion, geeignet für dünnwandige Abdichtung und strukturelle Steifigkeit. Produkt anzeigen →
Teile wie diese belohnen einen Lieferanten, der die gesamte Kette kontrolliert. Wenn das Werkzeug an einer Stelle geschnitten, der Guss an einer anderen gegossen und die Bearbeitung an eine dritte Stelle vergeben wird, gehört niemandem die Wandstärke, die das Leck verursacht hat. Ein einziger Lieferant von der Formkonstruktion bis zum fertigen, bearbeiteten Gussstück schließt diese Lücke.
Gussteile rund um den Motor: Getriebe, Kupplung und thermische Teile
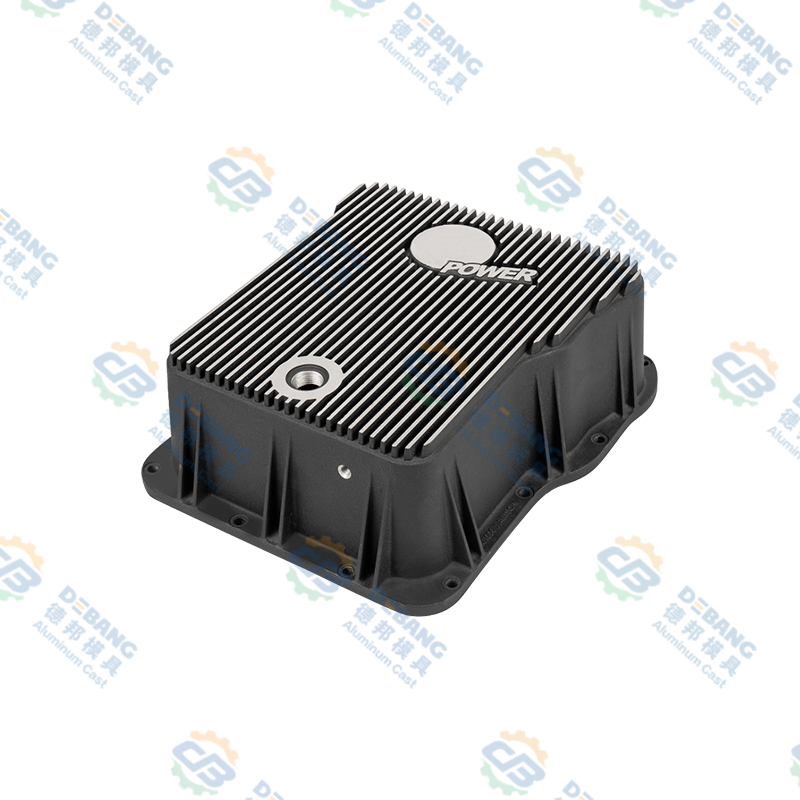
Der Motor funktioniert nicht alleine, ebenso wenig wie seine Gussteile. Getriebeölwannen sitzen an der Unterseite des Antriebsstrangs, sammeln Flüssigkeit und dienen gleichzeitig als strukturelle Abdeckung. Sie sind normalerweise groß, flach und gerippt, mit einem Ablassstopfenvorsprung und einem Dichtungsflansch, der auch nach jahrelangen Temperaturwechseln flach bleiben muss.
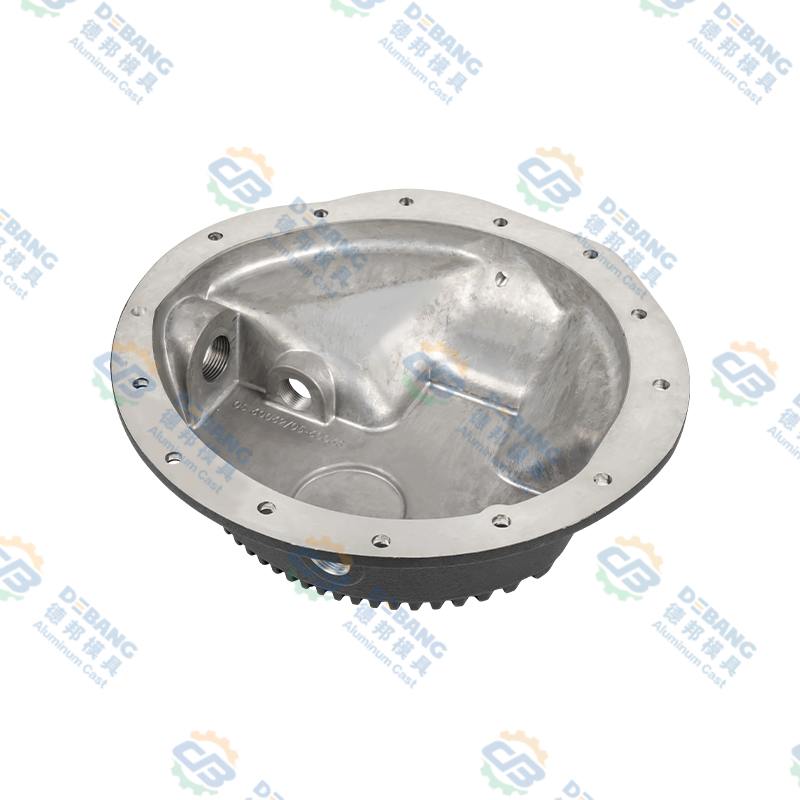 Aluminiumdruckguss-Getriebewannen für Automobilantriebsstränge Diese Getriebewanne aus Aluminiumdruckguss zeichnet sich durch eine korrosionsbeständige Oberfläche und eine auslaufsichere Abdichtung für die Funktion der Flüssigkeitssammlung im Antriebsstrang unter Fahrzeugen aus. Produkt anzeigen →
Kupplungskomponenten stellen eine andere Herausforderung dar. Silikonöl-Kupplungsteile für schwere Nutzfahrzeuge arbeiten unter Dauerbelastung und Temperatur, daher sind Maßhaltigkeit und innere Festigkeit wichtiger als das Aussehen. Die Wandstärke muss gleichmäßig genug sein, um Hotspots zu vermeiden, und das Bearbeitungsmaterial muss vorhersehbar genug sein, damit das fertige Teil im Gleichgewicht ist.
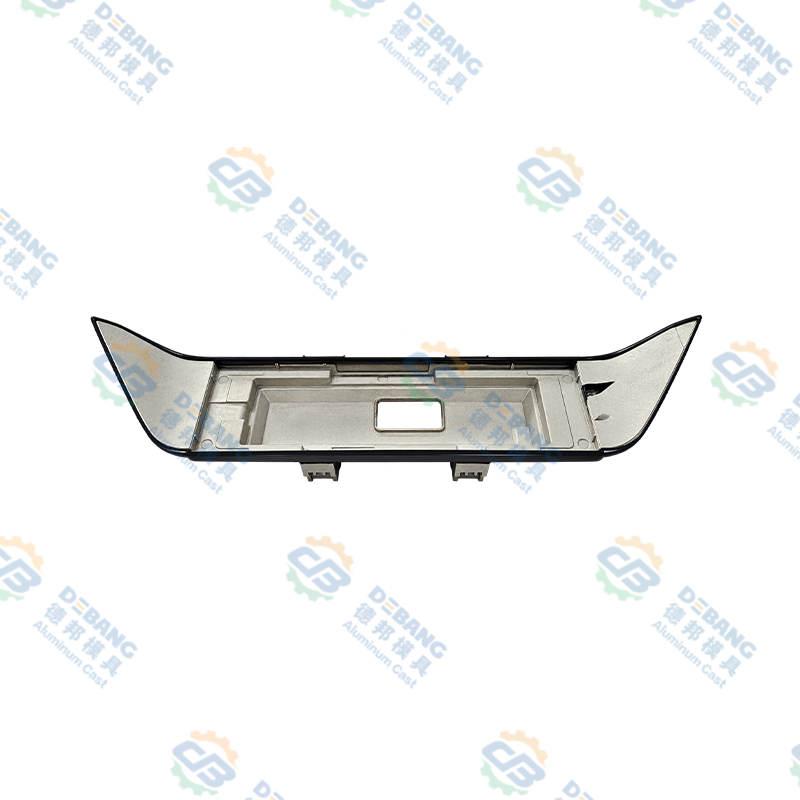
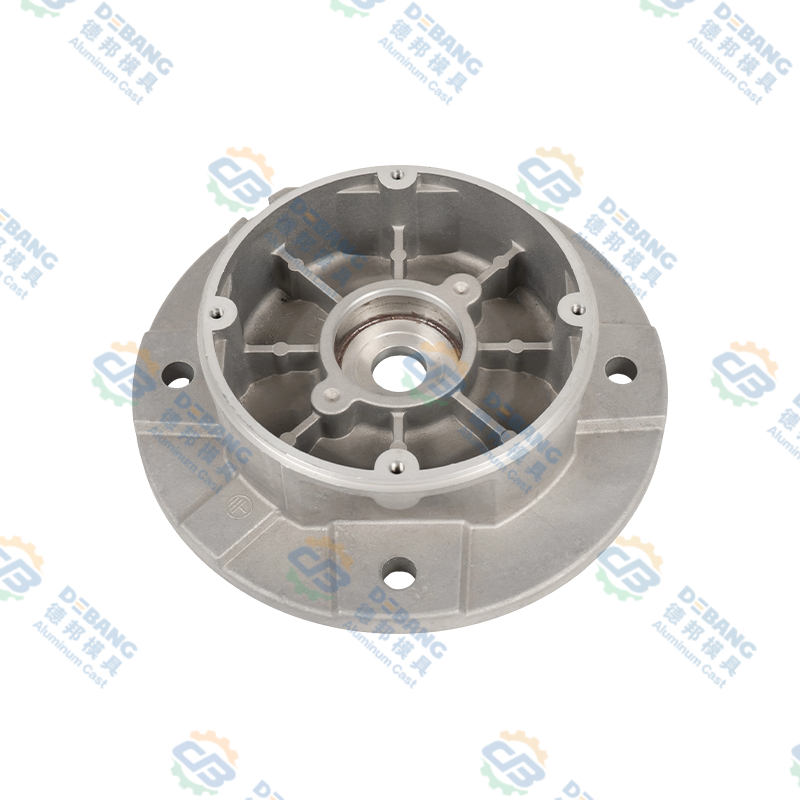 Kupplungskomponenten aus Aluminiumdruckguss und Silikonöl Hochleistungs-Aluminium-Druckguss-Silikonöl-Kupplungskomponenten für Motorkühlgebläse, die die Lüftergeschwindigkeit an die Temperatur anpassen, um die Kühlung zu unterstützen und den Kraftstoffverbrauch zu senken. Produkt anzeigen →
Thermoteile runden das Bild ab. Mit der Umstellung auf Elektro- und Hybridantriebsstränge sind Gussteile vom Motorblock zum Batteriegehäuse, zum Wechselrichtergehäuse, zum Motorgehäuse und zum Beleuchtungskühlkörper übergegangen. Das Metall ist oft das gleiche, die Wandstärke ist oft dünner und die Anforderungen an die Abdichtung sind meist strenger. Zulieferer, die sich bereits mit Motorgehäusen auskennen, neigen dazu, sich schnell auf diese Teile einzustellen, da die zugrunde liegende Disziplin identisch ist.
Designregeln, die Motorgussteile intakt halten
Gute Gussteile werden entworfen und nicht inspiziert. Die folgenden Regeln gelten für fast jeden motorbezogenen Guss, unabhängig vom Verfahren.
- Halten Sie die Wandstärke möglichst gleichmäßig. Dicke Abschnitte kühlen langsam ab und ziehen Metall von dünnen Nachbarn ab, wodurch Schrumpfungshohlräume entstehen.
- Verwenden Sie großzügige Verrundungen an den Innenecken. Scharfe Ecken konzentrieren die Spannung und schränken den Metallfluss ein.
- Fügen Sie auf jeder vertikalen Fläche Formschräge hinzu. Ohne sie schleift das Teil beim Auswerfen und die Oberfläche reißt.
- Entwerfen Sie Rippen statt dicker Vorsprünge. Steifigkeit ergibt sich aus der Geometrie, nicht aus der Masse.
- Platzieren Sie die Bearbeitungszugabe nur dort, wo tatsächlich eine Bearbeitung stattfinden wird. Zusätzliches Material auf einer Gussoberfläche bedeutet Metallverschwendung und zusätzliche Zykluszeit.
- Denken Sie frühzeitig über die Position der Auswerferstifte nach. Wenn ein Stift auf einer Dichtfläche landet, ist das ein Leck, das darauf wartet, passiert zu werden.
- Halten Sie die Kernlöcher einfach und in einer Linie mit der Öffnungsrichtung der Matrize. Seitenkerne erhöhen die Kosten und den Wartungsaufwand.
- Geben Sie Toleranzen an, die zum Prozess passen. Zu enge Toleranzen auf einer Gussoberfläche erhöhen die Werkzeugkosten und die Ausschussrate, ohne die Funktion zu verbessern.
Wenn diese Regeln befolgt werden, kommt das Gussstück in einem vorhersehbaren Zustand im Bearbeitungszentrum an und das gesamte Programm läuft schneller. Wenn sie ignoriert werden, wird der erste Probelauf zu einer teuren Verhandlung.
Häufige Defekte und wie sie verhindert werden
Jede Gießerei führt im Kopf eine Fehlerliste, denn jeder einzelne hat eine Signatur und eine Ursache. Diese sechs kommen am häufigsten in Motorgussteilen vor.
Gasporosität
Runde innere Hohlräume, die durch eingeschlossene Luft oder gelösten Wasserstoff entstehen. Verhindert durch bessere Entlüftung, Vakuumunterstützung und ordnungsgemäße Entgasung der Schmelze.
Schrumpfungsporosität
Unregelmäßige Hohlräume in dicken Abschnitten, die zuletzt gefrieren. Verhindert durch gleichmäßige Wandstärke, bessere Zuführung und kontrollierte Düsentemperatur.
Kalte Schließungen
Zwei Metallfronten treffen aufeinander, ohne zu verschmelzen und hinterlassen eine sichtbare Naht und eine schwache Verbindung. Verhindert durch höhere Düsentemperatur und schnelleres Füllen.
Blitz
Entlang der Trennfuge tritt Metall aus. Verhindert durch Werkzeugwartung, korrekte Spannkraft und kontrollierten Schussdruck.
Verzug
Verformung nach dem Auswerfen aufgrund ungleichmäßiger Abkühlung. Verhindert durch ausgeglichene Kühlkreisläufe und den richtigen Auswurfzeitpunkt.
Löten
Aluminium klebt an der Matrizenoberfläche und hinterlässt eine raue Stelle. Verhindert durch Matrizenbeschichtung, Temperaturkontrolle und geeignete Legierungschemie.
Das Muster ist konsistent: Fast jeder Fehler ist auf die Temperatur, das Füllmuster oder die Metallqualität zurückzuführen. Deshalb ist die Prozessüberwachung wertvoller als die Endkontrolle. Ein Teil, das nach der Bearbeitung verschrottet wird, hat bereits Arbeit, Energie und Werkzeugstandzeit verbraucht.
Qualitätskontrolle beim Gießen von Motorteilen
Die Qualitätsplanung für Motorgussteile beginnt bei der Funktion des Teils. Ein Deckel, der Öl aufnimmt, muss druckdicht sein. Eine Halterung benötigt eine maßliche Wiederholbarkeit. Ein Kühlkörper benötigt Wandintegrität, damit die Wärme tatsächlich durch das Metall fließen kann.
In der Praxis umfasst ein typischer Kontrollplan mehrere Ebenen. Spektrometerprüfungen bestätigen die Legierungschemie, bevor die Schmelze verwendet wird. Die prozessbegleitende Überwachung erfasst Schussprofile und Düsentemperaturen. Bei der Dimensionsprüfung werden für kritische Merkmale Messschieber, Lehren und Koordinatenmessgeräte eingesetzt. Zerstörungsfreie Methoden wie Röntgen- und Druck- oder Dichtheitsprüfungen suchen nach inneren Hohlräumen, die durch eine visuelle Inspektion nicht gefunden werden können. Abschließend zeigen zerstörende Kontrollen an Musterteilen Mikrostruktur, Härte und tatsächliche Porositätsgrade auf.
Dokumentation ist genauso wichtig wie Tests. Ein Gusslieferant sollte in der Lage sein, einem Kunden das Prüfprotokoll für eine bestimmte Charge, zugeordnet zu einer Schmelznummer und einer Maschine, vorzulegen. Diese Rückverfolgbarkeit macht aus einer Lieferung eine zuverlässige Lieferbeziehung und ist der Grund, warum wir unsere eigenen Prüfprotokolle als eigenständiges Produkt behandeln. Mehr darüber, wie wir dabei vorgehen, können Sie auf unserer Website nachlesen Qualitätsseite .
Kosten, Werkzeuge und Vorlaufzeit
Käufer fragen oft nach einer einzigen Stückzahl pro Teil, aber der Preis eines Gussteils ist die Summe mehrerer sehr unterschiedlicher Kosten. Die folgende Tabelle zeigt ungefähr, wie sich die gesamten Programmkosten einer Motorkomponente aus Aluminiumdruckguss normalerweise aufteilen.
Daraus ergeben sich zwei Schlussfolgerungen. Erstens dominieren Material und Werkzeuge, sodass eine kleine Änderung der Wandstärke den Stückpreis stärker beeinflussen kann als eine lange Verhandlung über die Lohnsätze. Zweitens sind Qualitätsausgaben kein Overhead. Es ist die günstigste Versicherung gegen einen Garantieanspruch bei einer undichten Abdeckung.
Die Vorlaufzeit folgt einer ähnlichen Logik. Die Herstellung von Werkzeugen dauert in der Regel mehrere Wochen vom Design-Freeze bis zum ersten Muster, und Bearbeitungsvorrichtungen kosten zusätzlich Zeit. Ein realistischer Zeitplan ermöglicht eine Bemusterungsrunde, bei Bedarf eine Designkorrektur und eine kleine Vorproduktionscharge vor dem vollständigen Hochlauf.
Zusammenarbeit mit einem Druckgusspartner
Der häufigste Fehler bei Casting-Projekten ist nicht technischer Natur. Es handelt sich um eine Übergabelücke. Der Werkzeughersteller gibt der Gießerei die Schuld, die Gießerei gibt der Legierungscharge die Schuld und die Zerspanungswerkstatt entdeckt ein Problem, das seit dem ersten Schuss besteht.
Ein Lieferant, der Formenbau, Guss, Nachbearbeitung, Präzisionsbearbeitung, Oberflächenbehandlung und Montage unter einem Dach abdeckt, eliminiert den größten Teil dieses Risikos. Es verkürzt auch die Rückkopplungsschleife: Wenn eine bearbeitete Bohrung Porosität aufweist, erfährt die Gießerei noch in derselben Woche und nicht im selben Quartal davon.
Wenn Sie einen neuen Motor- oder Antriebsstrangguss planen, lohnt es sich, den Fertigungspartner ins Gespräch zu bringen, bevor die Zeichnung eingefroren wird. Eine kurze Diskussion über Trennlinien, Wandstärke und Bearbeitungsmaterial kann einen ganzen Werkzeugzyklus einsparen. Gerne können Sie es tun Sprechen Sie mit unserem Team über Ihr Projekt, egal ob es sich um ein einzelnes Teil oder eine Komponentenfamilie handelt.
Häufig gestellte Fragen
Ist das Gießen eines Motorblocks dasselbe wie das Druckgießen?
Nein. Motorblöcke werden normalerweise aus Eisen oder Aluminium im Sandguss- oder Niederdruckgussverfahren hergestellt, da sie groß sind und ihre inneren Kanäle eine Form benötigen, die herausgebrochen werden kann. Hochdruckguss wird normalerweise für kleinere, dünnere Teile wie Gehäuse, Abdeckungen, Pfannen und Halterungen verwendet, bei denen hohe Volumina und enge Toleranzen die Kosten für eine Stahlgussform rechtfertigen.
Welches Metall wird zum Gießen von Motorteilen verwendet?
Bei herkömmlichen Blöcken und Kurbelwellen dominieren Grauguss und Sphäroguss. Für Köpfe, Gehäuse, Abdeckungen und Thermoteile werden Aluminiumlegierungen wie A356, A360, ADC12 und A380 verwendet. Magnesium kommt in leichten Abdeckungen und Halterungen zum Einsatz, während Zink für kleine Präzisionskomponenten verwendet wird, die sehr dünne Wände erfordern.
Warum müssen gegossene Motorteile noch bearbeitet werden?
Denn beim Gießen entsteht eine endkonturnahe und keine fertige Form. Eine Gussoberfläche kann die für eine Lagerbohrung, eine Dichtfläche oder ein Gewindeloch erforderliche Toleranz nicht einhalten. Durch die maschinelle Bearbeitung wird eine kontrollierte Metallschicht entfernt, um diese Toleranzen einzuhalten, und es werden auch innere Porositäten freigelegt, die andernfalls im Betrieb versagen würden.
Wie lange dauert der Guss und die Lieferung einer Motorkomponente?
Planen Sie für ein neues Teil mehrere Wochen für die Werkzeugkonstruktion und -herstellung sowie anschließend eine Probenahmerunde zur Validierung von Abmessungen und Prozessparametern ein. Die Produktion eines ausgereiften Teils geht schnell und wird oft in Tagen gemessen, aber die Gesamtdurchlaufzeit umfasst auch Materialbeschaffung, Bearbeitung, Oberflächenbehandlung, Inspektion und Versand.
Kann eine Porosität in einem gegossenen Motorteil repariert werden?
Kleine Oberflächenporositäten können manchmal durch Imprägnierung versiegelt werden, strukturelle Porositäten in einem druckdichten oder tragenden Bereich sollten jedoch nicht repariert werden. Die richtige Antwort besteht darin, den Prozess zu korrigieren, den Anschnitt oder die Kühlung anzupassen und eine erneute Probenahme durchzuführen. Das Reparieren interner Hohlräume verbirgt ein Problem, anstatt es zu lösen.
Woher weiß ich, dass ein Gussteil nicht ausläuft?
Die Dichtheit ist geplant und kontrolliert, nicht erhofft. Es beginnt mit einer Füllsimulation, geht über die Kontrolle der Schmelzequalität und Werkzeugtemperatur und endet mit der Druck- oder Dichtheitsprüfung an Produktionsteilen. Eine Röntgeninspektion der Proben bestätigt, dass die innere Struktur mit der Entwurfsabsicht übereinstimmt.
Das Gießen eines Motors ist ein Thema, das Geduld belohnt. Der Prozess, die Legierung und die Geometrie wirken alle zusammen, und eine Entscheidung, die beim ersten Design-Meeting getroffen wurde, spiegelt sich in der Regel ein Jahr später in der Ausschussquote wider. Wenn Sie die Grundlagen stimmen, die Lieferkette kurz halten und die Schmelze und die Werkzeuge gleichermaßen sorgfältig kontrollieren, werden die Gussteile während der gesamten Lebensdauer des Fahrzeugs ihre Arbeit ruhig erledigen.
Wenn Sie eine zweite Meinung zu einem von Ihnen entwickelten Teil wünschen, senden Sie uns die Zeichnung. Ein kurzes Gespräch über Wandstärke, Trennfugen und Bearbeitungsmaterial ist normalerweise die wertvollste Stunde im gesamten Projekt.
Neueste Nachrichten
Erfahren Sie mehr über Branchennachrichten
-
14
Jul
 Ein umfassender Leitfaden für Druckgussteile: Prozesse, Materialien und AnwendungenDruckgussteile sind Metallkomponenten, die hergestellt werden, indem geschmolzenes Metall, typischerweise Aluminium, Zink oder Magnesium, unter hohem Druck in eine wiederverwendbare Stahlfor...
-
28
Sep
Zinklegierung Zamak 3: Eigenschaften, Druckgussanwendungen und Auswahlhilfe für OEMsWenn ein Metallteil eine komplexe Geometrie, enge Toleranzen und eine gute Oberflächenbeschaffenheit zu angemessenen Kosten erfordert, ist Zamak 3 oft die erste Wahl für Materialingenieure. Dies... -
16
Jul
Vollständiger technischer Leitfaden: Was sind Aluminium-Druckgusskomponenten und umfassender Überblick über Druckgussprozesse aus AluminiumlegierungenInhaltsverzeichnis Direkte Definition Herstellungsprozess Was sind Komponenten? ... -
19
Oct
Automobil-Druckguss-Aluminium: Ein praktischer Leitfaden zu Legierungen, Teilen und QualitätAluminiumdruckguss ist eines der leisen Arbeitspferde des modernen Automobils. Wenn Sie hinter einen Scheinwerfer oder unter die Motorhaube schauen, werden Sie feststellen, dass Aluminiumgusstei...
Ob Käufer oder Entwicklungspartner, wir sind bestrebt, Ihnen eine zuverlässige Lösung zu bieten.
PRODUKTLINKS
- Produkte aus Aluminiumlegierungen
- Druckgussprodukte aus Zinklegierung
- Druckgussprodukte aus Magnesiumlegierung
Mobil
Kundenservice
SCHNELLE LINKS
Holen Sie sich ein Angebot
KONTAKTIEREN SIE UNS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
Urheberrecht© Zhejiang Debang Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
 OEM/ODM-Druckgusshersteller