

Magnesium vs. Aluminiumdruckguss: Ein praktischer Leitfaden für Designteams
 2026.11.16
 Branchennachrichten
Fragen Sie zehn Ingenieure, was Magnesium von Aluminium unterscheidet, und Sie erhalten normalerweise zehn Variationen derselben drei Wörter: Gewicht, Kosten, Korrosion. Alle drei sind wichtig, aber keiner von ihnen entscheidet allein über ein Projekt. In unserem Werkzeugbau in Beilun, Ningbo, schneiden wir seit 1991 Stanzformen für beide Metalle, und das Gespräch, das die Frage tatsächlich klärt, dreht sich fast nie um das Metall im Abstrakten. Es kommt auf das Teil an: wie dünn die Wände sein müssen, wie steif die Halterung bleiben muss, wie der Befestigungsstapel aussieht und wie das Bauteil die nächsten zehn Jahre seines Lebens verbringt.
Dieser Leitfaden ist die Version des Gesprächs, das wir normalerweise mit Design- und Beschaffungsteams führen, bevor ein Angebot erstellt wird. Es handelt sich nicht um eine Vorlesung über Metallurgie. Es ist ein praktischer Vergleich der beiden Leichtmetalllegierungen, wie sie sich in einer Druckgusszelle, in einer Bearbeitungsvorrichtung und im Feld verhalten.
Die kurze Antwort, bevor wir ins Detail gehen
Wenn wir Zitate aus zwanzig Jahren in zwei Sätze komprimieren müssten, würden sie so lauten:
Aluminium ist der sicherere Standard wenn Steifigkeit, Ebenheit, Wärmeleitfähigkeit, Korrosionsbeständigkeit und eine ausgereifte Lieferkette mehr Gewicht haben als die letzten paar Gramm. Es ist nachgiebig im Design, lässt sich leicht eloxieren und fast alle sekundären Prozesse in der Branche sind darauf aufgebaut.
Magnesium wird ernst Wenn die Masse die Einschränkung darstellt, die nicht weggenommen werden kann, ist das Teil dünnwandig und gut geschützt, und das jährliche Volumen ist hoch genug, um einen speziellen Prozess zu rechtfertigen. Es handelt sich nicht um einen Drop-in-Ersatz; Es ist eine andere Designphilosophie.
Der Rest dieses Artikels erklärt, woher diese beiden Aussagen kommen und wo sie anfangen zu scheitern.
Magnesium vs. Aluminium auf einen Blick
In der folgenden Tabelle sind die Zahlen aufgeführt, die in Projektbewertungen am häufigsten vorkommen. Behandeln Sie sie als Richtwerte für die gängigsten Druckgusssorten und nicht als garantierte Eigenschaften für eine bestimmte Legierung oder Wärmebehandlung.
| Eigentum | Aluminium (A380-Typ) | Magnesium (AZ91-Typ) |
|---|---|---|
| Dichte | ca. 2,7 g/cm³ | ca. 1,81 g/cm³ |
| Übliche Wurfroute | Kalte Kammer | Heiße Kammern sind üblich |
| Zugfestigkeit | ca. 320 MPa | ca. 230 MPa |
| Streckgrenze | ca. 160 MPa | ca. 150 MPa |
| Dehnung | ca. 3 % | ca. 3 % |
| Elastizitätsmodul | ca. 70 GPa | ca. 45 GPa |
| Wärmeleitfähigkeit | ca. 96 W/m·K | ca. 51 W/m·K |
| Typische Minimalwand | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Sterbe das Leben | Grundlinie | Oft länger, weniger Löten |
| Korrosionsverhalten | Selbstpassivierendes Oxid | Erfordert Beschichtung und Isolierung |
| Gemeinsame Endbearbeitung | Eloxieren, Chromatieren, Pulverbeschichten | Chromatierung, Elektrotauchlackierung, Pulverbeschichtung |
| Bearbeitung | Gut | Sehr gut, Spanbrandgefahr |
| Metallpreis | Grundlinie per kg | Höher pro kg, oft niedriger pro Liter Metall |
Wenn Sie diese Tabelle schnell lesen, sieht es so aus, als würde Magnesium an Masse gewinnen und an allem anderen verlieren. Das ist in etwa richtig und es ist auch der Grund, warum so viele „Wir werden einfach auf Magnesium umsteigen“-Projekte ins Stocken geraten. Der interessante Teil liegt am Rand.
Gewicht und Steifigkeit: Warum 33 % leichter selten 33 % leichter werden
Magnesium ist bei gleichem Volumen etwa ein Drittel leichter als Aluminium. Das ist ein echter und wiederholbarer Vorteil und der Grund dafür, dass sich Magnesium in Handgeräten, Instrumententafeln und dünnwandigen Gehäusen durchgesetzt hat, bei denen die Wandstärke eher durch Gussgrenzen als durch die Belastung bestimmt wird.
Die Falle erscheint in dem Moment, in dem das Teil eine Form behalten muss. Der Elastizitätsmodul von Magnesium beträgt etwa 45 GPa gegenüber etwa 70 für Aluminium, sodass sich ein Magnesiumträger mit identischer Geometrie bei gleicher Belastung noch einmal etwa halb so stark durchbiegt. Um die Steifigkeit wiederherzustellen, verdickt der Konstrukteur die Wände oder fügt Rippen hinzu, und jedes zusätzliche Gramm schmälert die Ersparnis.
Masse mit gleichem Volumen
100
Magnesiummasse
67
Steifigkeit, gleiche Geometrie
64
Wärmeleitfähigkeit
53
Aluminium = 100 in jeder Reihe. Nur Richtwerte, basierend auf typischen Qualitäten des Typs A380 und AZ91.
In der Praxis führt eine gut durchgeführte Magnesiumumwandlung typischerweise zu einer Massenreduzierung in der Größenordnung von 20 bis 30 Prozent und nicht etwa einem Drittel. Auf einem 400-Gramm-Gehäuse sind das immer noch 80 bis 120 Gramm, was sich in einem Fahrzeug lohnt. Bei einer 40-Gramm-Halterung handelt es sich um einen Rundungsfehler, und der zusätzliche technische Aufwand ist schwer zu rechtfertigen.
Verhalten innerhalb der Druckgusszelle
Dies ist der Teil des Vergleichs, der in Materialdatenblättern selten vorkommt und in dem tatsächlich Werkzeugentscheidungen getroffen werden.
Fließfähigkeit und minimale Wandstärke
Geschmolzenes Magnesium fließt gut und gibt Wärme schnell ab, was deutlich dünnere Abschnitte als Aluminium bei gleicher Geometrie ermöglicht. Eine Wand, die sich bei 1,2 mm Aluminium stabilisiert, kann bei 0,8 mm Magnesium überzeugend laufen. Für ein Designteam, das eine dünne kosmetische Hülle anstrebt, kann dieser Unterschied wichtiger sein als die Dichtezahl selbst.
Lebensdauer und thermische Belastung
Aluminium ist gegenüber Gesenkstahl chemisch aggressiv. Geschmolzenes Aluminium löst Eisen auf, fördert das Löten und erodiert allmählich den Hohlraum, insbesondere bei hohen Temperaturen in schweren Abschnitten. Magnesium ist in dieser Hinsicht milder und die Werkzeugstandzeiten bei der Magnesiumproduktion sind häufig länger, was die amortisierten Werkzeugkosten pro Teil verbessert. Die Einschränkung besteht in der thermischen Ermüdung: Die niedrigere Gusstemperatur von Magnesium ist hilfreich, aber dünnwandige Magnesiumformen benötigen dennoch eine robuste Kühlung und Spannungsbewältigung.
Schmelzen, Schutz und Sicherheit
Magnesium benötigt eine Schutzatmosphäre über der Schmelze, normalerweise eine fluorhaltige Schutzgasmischung oder ein alternatives Gassystem, sowie einen disziplinierten Umgang mit Spänen und Staub. Dadurch kommt Ausrüstung und Schulung hinzu, die ein reines Aluminiumgeschäft nicht anbietet. Jeder Lieferant, den Sie für Magnesiumarbeiten bewerten, sollte in der Lage sein, Sie ohne zu zögern durch die Spänehandhabung, die Haushaltsführung und die Brandbekämpfung zu begleiten.
Zykluszeit und Ertrag
Eine schnellere Erstarrung bedeutet im Allgemeinen kürzere Zyklen und bei Heißkammermaschinen eine gute Wiederholgenauigkeit bei hohen Volumina. Das Gegengewicht besteht darin, dass die Handhabung von Magnesiumschrott und Angusskanälen mehr Sorgfalt erfordert und eine Werkstatt, die beide Metalle mischt, diese streng getrennt halten muss, um Verunreinigungen in der Schmelze zu vermeiden.
Korrosion, Endbearbeitung und das Problem der Stahlbefestigungen
Aluminium schützt sich selbst. Innerhalb von Minuten nach der Einwirkung bildet sich eine dünne, selbstheilende Oxidschicht, die die Oberfläche in den unterschiedlichsten Umgebungen stabil hält. In Gegenwart von Chloriden oder in Verbindung mit Stahl kann es immer noch korrodieren, die Versagensart ist jedoch langsamer und vorhersehbarer.
Magnesium ist das am wenigsten edle Strukturmetall. Das heißt, wenn es neben Stahl in Gegenwart eines Elektrolyten platziert wird, wird das Magnesium zur Opferanode. Ein Magnesiumgehäuse, das mit einer Stahlhalterung verschraubt ist und Streusalz ausgesetzt ist, korrodiert an der Befestigung, nicht in der Mitte des Teils. Dies ist ein lösbares Problem, aber es muss entworfen und nicht anschließend getestet werden:
- Isolieren Sie unterschiedliche Metallschnittstellen mit beschichteten Unterlegscheiben, Kunststoffeinsätzen oder abgedichteten Verbindungen.
- Geben Sie ein geeignetes Beschichtungssystem an: Chromatierung plus E-Beschichtung, Pulverbeschichtung oder einen Nasslackierzyklus mit vollständiger Kantenabdeckung.
- Vermeiden Sie Taschen und Spalten, in denen sich Wasser befindet. Die Entwässerung ist wichtiger als die allgemeine Oberflächenbeschaffenheit.
- Halten Sie galvanische Paare nach Möglichkeit aus dem Design fern, anstatt sich für immer auf die Integrität der Beschichtung zu verlassen.
- Erwarten Sie, dass Salzsprühtests ein Designvalidierungsschritt und keine Formalität sind.
Für den Innenbereich, trockene oder gut versiegelte Anwendungen ist das alles nicht dramatisch. Bei einem an das Fahrgestell angrenzenden Teil, das im Winter der Straßenbehandlung ausgesetzt ist, ist dies der häufigste Grund für das Scheitern von Magnesiumprojekten vor Ort.
Kosten: pro Kilogramm ist das falsche Objektiv
Käufer vergleichen die beiden Metalle häufig anhand des Metallpreises pro Kilogramm, und Magnesium verliert diesen Vergleich normalerweise. Ingenieure vergleichen sie anhand der Kosten pro Teil, und das Bild ist weitaus weniger einseitig, da man mit Magnesium mehr Volumen pro Kilogramm und bei dünnwandigen Teilen insgesamt weniger Material erhält.
| Kostentreiber | Aluminium | Magnesium | Praktische Wirkung |
|---|---|---|---|
| Metallpreis per kg | 1.00 | 1,30 – 1,45 | Bevorzugt Aluminium |
| Metallpreis per unit volume | 1.00 | 0,85 – 0,95 | Weitgehend neutral bis leicht positiv |
| Teilmasse für äquivalente Funktion | 1.00 | 0,70 – 0,80 | Begünstigt Magnesium |
| Werkzeugabschreibung | 1.00 | 0,85 – 1,00 | Begünstigt leicht Magnesium |
| Beschichtung und Isolierung | 1.00 | 1,15 – 1,40 | Bevorzugt Aluminium |
| Bearbeitung time | 1.00 | 0,75 – 0,95 | Begünstigt leicht Magnesium |
| Prozess- und Sicherheitsaufwand | 1.00 | 1.10 – 1.30 | Bevorzugt Aluminium |
Die ehrliche Schlussfolgerung ist, dass die beiden Metalle bei vielen Teilen in einer ähnlichen Kostenspanne liegen und der Gewinner anhand des Volumens, des Nachbearbeitungsaufwands des Teils und der Frage, ob die Masseneinsparung in Ihrem Programm mit einem Preis verbunden ist, entschieden wird.
Wo Aluminium seinen Platz verdient
Die meisten Gussteile, die unser Werk verlassen, bestehen aus Aluminium, und das ist kein Zufall der Geschichte. Es ist einfach das Material, das die meisten Anforderungen gleichzeitig erfüllt.
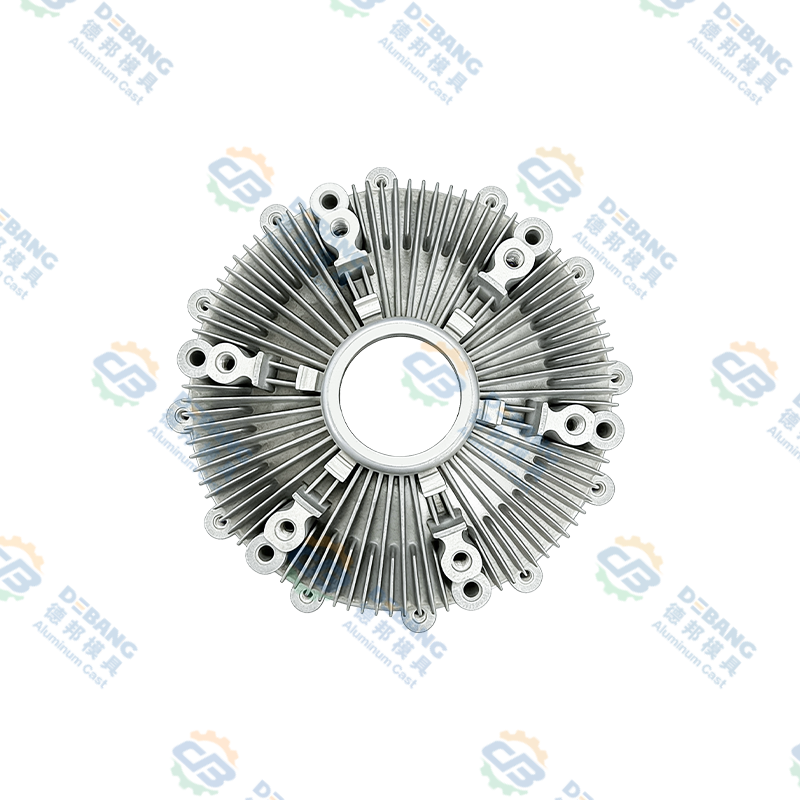
Das deutlichste Beispiel ist das Thermomanagement. Beleuchtungskühlkörper hängen von der Wärmeleitfähigkeit ab, und Aluminium hat etwa 96 W/m·K gegenüber etwa 51 W/m·K von Magnesium, was die Wahl für jedes LED-Modul mit echter Wärme zum Bewegen leicht macht.
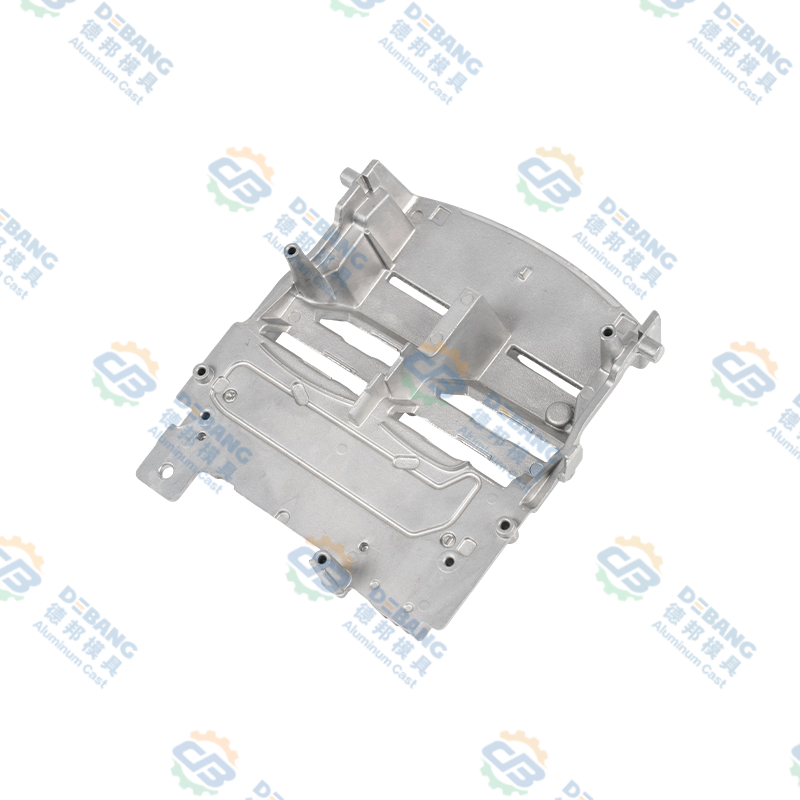 Kühlkörper für Automobilbeleuchtung aus Aluminiumlegierung für LED-Module Kühlkörper aus Aluminiumdruckguss für LED-Beleuchtung im Automobilbereich mit dichten Rippen, Luftstromkanälen und Verstärkungsrippen für eine effiziente Wärmeableitung. Produkt anzeigen →
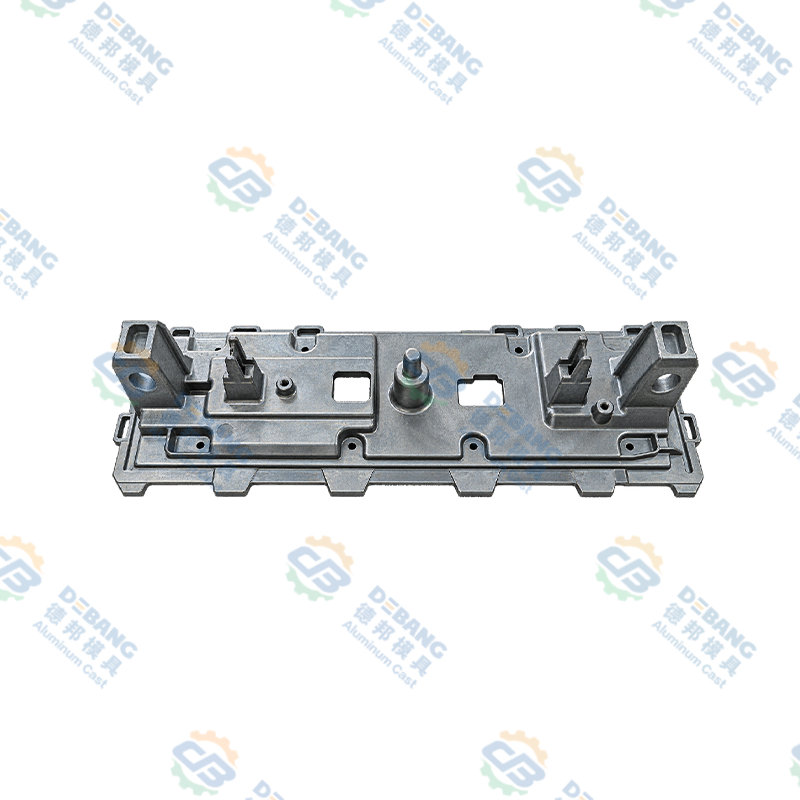
Eine ähnliche Geschichte erzählen strukturelle Abdeckungen und flüssigkeitsspeichernde Teile. Getriebewannen benötigen Ebenheit, Steifigkeit und zuverlässige Dichtflächen, und Aluminium gibt den Konstrukteuren bei allen dreien mehr Spielraum, ohne dass Material hinzugefügt werden muss.
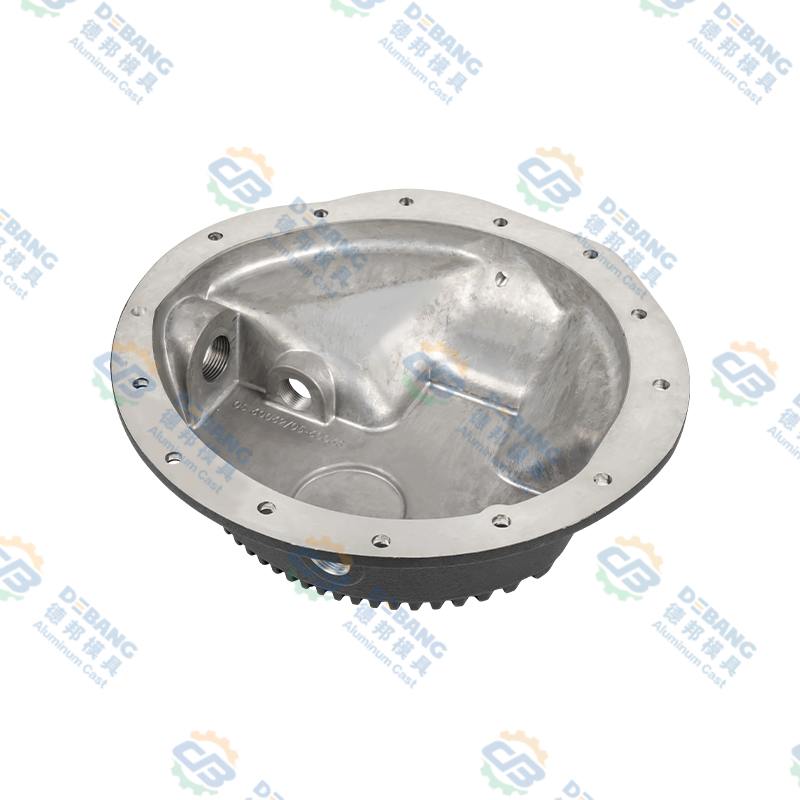 Getriebepfannen aus Aluminiumdruckguss für Automobilanwendungen Getriebewanne aus hochfestem Aluminiumdruckguss mit präzisionsgefertigten Gewinden, Korrosionsbeständigkeit und einer kratzfesten, matten Oberfläche für den Einsatz im Automobilbereich. Produkt anzeigen →
Darüber hinaus sind die alltäglichen Gründe, warum Aluminium dominiert, unscheinbar, aber entscheidend:
- Durch Eloxieren entsteht eine harte, dekorative und elektrisch isolierende Oberfläche, die Magnesium ohne spezielle Verfahren nicht erreichen kann.
- Ebenheit und Dimensionsstabilität nach der Bearbeitung lassen sich bei großen, dünnen Platten leichter einhalten.
- Die Befestigung auf Stahl verzeiht weitaus mehr Fehler, wenn die Isolierung nicht perfekt ist.
- Jeder Zerspanungs-, Schweiß- und Montagelieferant in der Kette ist darauf eingestellt.
Wenn Ihr Programm früh ist und die Anforderungen breit gefächert sind, ist Aluminium normalerweise der Weg mit dem geringeren Risiko. Das umfassendere Prozessbild haben wir in einer separaten technischen Übersicht zusammengestellt Aluminium-Druckgussteile Dies ist eine sinnvolle nächste Lektüre, wenn Sie das Teil noch formen.
Wo Magnesium seinen Platz verdient
Magnesium gewinnt in einer kleineren, aber wachsenden Zahl von Fällen: dünnwandige Gehäuse, Displayrückseiten, Gehäuse von Handgeräten und Teile, bei denen das gesamte Design darauf ausgerichtet ist, Masse aus einer bereits optimierten Struktur herauszuschneiden. Sein Dämpfungsverhalten ist auch bei Halterungen und Abdeckungen von großem Nutzen, die sonst klingeln oder Vibrationen übertragen würden.
Unsere eigene Magnesiumlinie steht neben den Aluminium- und Zinkfamilien, anstatt sie zu ersetzen, was die tatsächliche Kaufgewohnheit der Kunden widerspiegelt. Ein einziges Programm kann Aluminium für den Kühlkörper, Magnesium für das Gehäuse und Zink für eine kleine Präzisionsverriegelung verwenden, alles vom selben Werkzeuglieferanten.
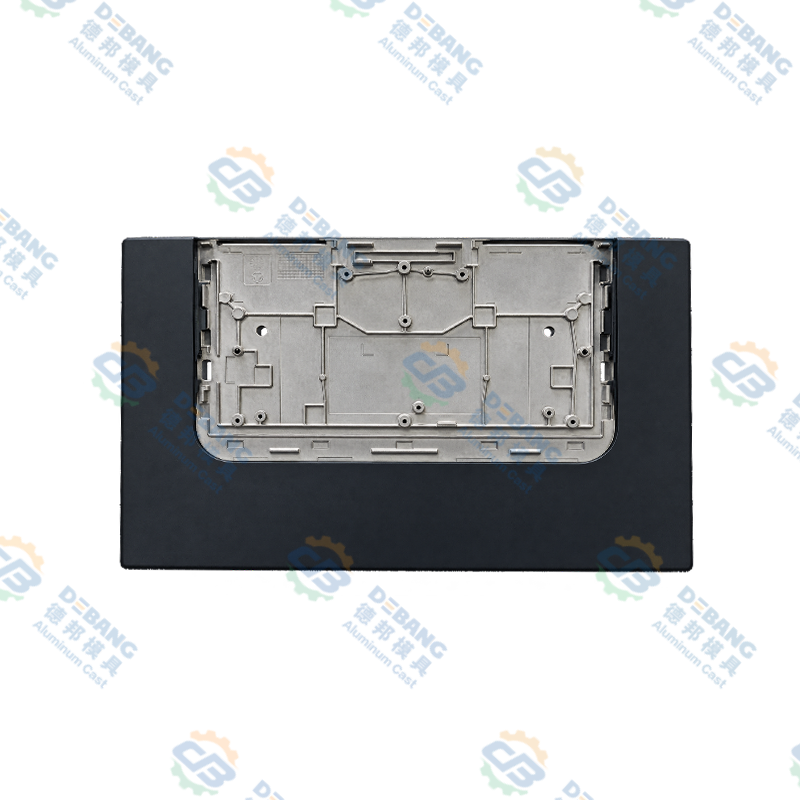 Kundenspezifische Strukturkomponenten aus Magnesiumlegierungsdruckguss Sortiment an kundenspezifischen Halterungen, Trägern, Rahmen und Ständern aus Magnesiumdruckguss für Display-Hintergrundbeleuchtungsmodule, Dual-Screen-Baugruppen und Kombiinstrumente in Fahrzeugen. Produkt anzeigen →
Die Bedingungen, nach denen wir suchen, bevor wir Magnesium empfehlen, sind konsistent: ein Massenziel, das auf andere Weise nicht erreicht werden kann, Wände, die dünn genug sind, um die Fließfähigkeit auszunutzen, eine trockene oder gut abgedichtete Umgebung, eine frühzeitig verfasste Beschichtungsspezifikation und ein jährliches Volumen, das den Prozessaufwand trägt.
Ein Entscheidungspfad, den Sie für ein reales Teil verwenden können
Wenn uns ein Kunde ein Teil bringt und fragt, welches Metall wir verwenden sollen, gehen wir in etwa diesen Ablauf gemeinsam durch.
- Definieren Sie die tatsächlich verbindliche Einschränkung: Masse, Steifigkeit, thermische Leistung, Abdichtung oder Kosten. Normalerweise dominiert einer davon und die anderen sind verhandelbar.
- Überprüfen Sie die Wandstärke, die das Design benötigt. Liegt er großflächig unter etwa 1 mm, wird Magnesium attraktiv; Wenn es dick und strukturell ist, ist der Modul des Aluminiums wichtiger.
- Kartieren Sie die Umgebung. Salznebel, Feuchtigkeit, Straßenchemikalien und galvanische Paare entscheiden darüber, ob Magnesium überhaupt realistisch ist.
- Schätzen Sie die eingesparte Masse ehrlich ab, einschließlich der Rippen und der Dicke, die zur Wiederherstellung der Steifigkeit hinzugefügt werden. Eine Zahl unter etwa 15 Prozent zahlt sich selten für die Änderung aus.
- Schreiben Sie die Endbearbeitungsspezifikation, bevor das Werkzeugdesign eingefroren wird. Nachträglich auf eine Geometrie aufgetragene Beschichtungen, die Wasser einschließen, sind eine falsche Sparsamkeit.
- Führen Sie ein kleines Werkzeug oder einen bearbeiteten Prototyp durch, bevor Sie sich an die Produktionswerkzeuge wenden, und beziehen Sie den Baugruppenstapel in diesen Test mit ein, nicht nur den Guss.
Wie wir ein Material testen, bevor wir uns für die Werkzeugherstellung entscheiden
Materialentscheidungen sind auf dem Papier günstig und bei Stahl teuer. Wir haben die Angewohnheit, zuerst die schwierigen Merkmale zu prototypisieren: die dünne Wand, die allen Sorgen macht, der Vorsprung, der ein Gewinde aufnehmen muss, die Dichtfläche, die nach der Bearbeitung flach bleiben muss. Wir würden lieber zwei Wochen damit verbringen, eine zuverlässige Wandfüllung von 0,8 mm zu prüfen, als dies erst nach dem Schneiden der Matrize zu entdecken.
Während dieses Prozesses gelten für beide Metalle die gleichen Disziplinen: dokumentierte Prozessparameter, Maßberichte anhand der Zeichnung und ein klarer Inspektionsplan, der vor dem ersten Schuss vereinbart wird. Die Art und Weise, wie wir diesen Teil der Arbeit ausführen, ist auf unserer Seite beschrieben Qualitätsseite , und es ist die gleiche Routine, egal ob die Legierung Aluminium, Magnesium oder Zink ist.
Worauf wir vorsichtig zurückweisen würden, ist die Idee, dass die Materialwahl eine rein technische Frage sei. Es ist auch ein kommerzielles. Ein Magnesiumteil, das 90 Gramm einspart, aber einen Beschichtungsschritt, einen neuen Verbindungselementstapel und eine zweite Lieferantenqualifizierung hinzufügt, kann immer noch die richtige Antwort sein, aber nur, wenn das Massenziel diese Konsequenzenkette wirklich wert ist.
Häufig gestellte Fragen
Ist Magnesium stärker als Aluminium?
Nicht in absoluten Zahlen. Typische Magnesiumdruckgusssorten haben eine geringere Zugfestigkeit als herkömmliche Aluminiumdruckgusslegierungen, obwohl ihr Festigkeits-Gewichts-Verhältnis konkurrenzfähig ist, weil sie so viel leichter sind. Magnesium ist außerdem weniger steif, weshalb bei der Konstruktion in der Regel die Steifigkeit und nicht die Festigkeit ausschlaggebend ist.
Welches ist pro fertigem Teil günstiger?
Es hängt von der Rolle ab, aber sie landen oft in einer ähnlichen Band. Magnesium kostet pro Kilogramm mehr, liefert aber mehr Volumen pro Kilogramm, kann die Bearbeitungszeit verkürzen und die Lebensdauer der Form verlängern. Dagegen verursachen Beschichtung, Isolierung und Prozessaufwand zusätzliche Kosten. Vergleichen Sie ein echtes Design und nicht die Metallpreise.
Kann ein bestehendes Aluminiumteil einfach auf Magnesium umgestellt werden?
Selten ohne Neugestaltung. Wandstärke, Rippenanordnung, Formschräge, Anschnittposition und der Befestigungsstapel müssen überprüft werden. Der Korrosionsschutz muss in der Regel von Grund auf neu spezifiziert werden. Ein direkter Materialwechsel ist die häufigste Ursache für die Enttäuschung bei Magnesiumumrüstungen.
Braucht Magnesium immer eine spezielle Beschichtung?
Ja, planen Sie für alle Teile, die Feuchtigkeit, Salz oder anderen Metallen ausgesetzt sind, ein Beschichtungssystem plus galvanische Isolierung ein. Für versiegelte Innenkomponenten sind die Anforderungen geringer, aber wir würden trotzdem niemals Magnesium freilassen, wo Kondensation möglich ist.
Welches Metall sollte ich für einen Kühlkörper oder ein Thermogehäuse wählen?
In fast allen Fällen Aluminium. Seine Wärmeleitfähigkeit ist etwa doppelt so hoch wie die herkömmlicher Magnesium-Druckgusssorten, und die Wärmeverteilung ist bei den meisten thermischen Konstruktionen von mehr als nur ein paar Gramm Masse abhängig.
Ist Magnesiumdruckguss sicher zu spezifizieren?
Ja, bei einem Lieferanten, der richtig damit umgeht. Geschmolzenes Magnesium und feiner Magnesiumstaub erfordern besondere Handhabungspraktiken, Schutzatmosphären und Ordnungsdisziplin. Das ist eine Frage zur Lieferantenqualifizierung, und es ist fair, sie direkt bei einem Werksbesuch zu stellen.
Neueste Nachrichten
Erfahren Sie mehr über Branchennachrichten
-
02
Nov
 HPDC-Design: Ein praktischer Leitfaden zum Design von Hochdruck-DruckgussformenHochdruck-Druckguss hat den Ruf, ein nahezu endkonturnahes Verfahren zu sein, was den Eindruck erweckt, als würde der Großteil der eigentlichen Arbeit innerhalb der Maschine stattfinden. Tatsäch...
-
14
Jul
Ein umfassender Leitfaden für Druckgussteile: Prozesse, Materialien und AnwendungenDruckgussteile sind Metallkomponenten, die hergestellt werden, indem geschmolzenes Metall, typischerweise Aluminium, Zink oder Magnesium, unter hohem Druck in eine wiederverwendbare Stahlfor... -
19
Oct
Automobil-Druckguss-Aluminium: Ein praktischer Leitfaden zu Legierungen, Teilen und QualitätAluminiumdruckguss ist eines der leisen Arbeitspferde des modernen Automobils. Wenn Sie hinter einen Scheinwerfer oder unter die Motorhaube schauen, werden Sie feststellen, dass Aluminiumgusstei... -
12
Oct
Guss vs. Schimmel: Was ist der wahre Unterschied? Ein leicht verständlicher Leitfaden für DruckgießerDen meisten Menschen begegnen diese beiden Worte, lange bevor sie überhaupt einen Fuß in eine Fabrik setzen. Man spaltet einen Stein auf, findet eine perfekte muschelförmige Mulde und jemand sag...
Ob Käufer oder Entwicklungspartner, wir sind bestrebt, Ihnen eine zuverlässige Lösung zu bieten.
PRODUKTLINKS
- Produkte aus Aluminiumlegierungen
- Druckgussprodukte aus Zinklegierung
- Druckgussprodukte aus Magnesiumlegierung
Mobil
Kundenservice
SCHNELLE LINKS
Holen Sie sich ein Angebot
KONTAKTIEREN SIE UNS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
Urheberrecht© Zhejiang Debang Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
 OEM/ODM-Druckgusshersteller