

Ein umfassender Leitfaden für Druckgussteile: Prozesse, Materialien und Anwendungen
 2026.07.14
 Branchennachrichten
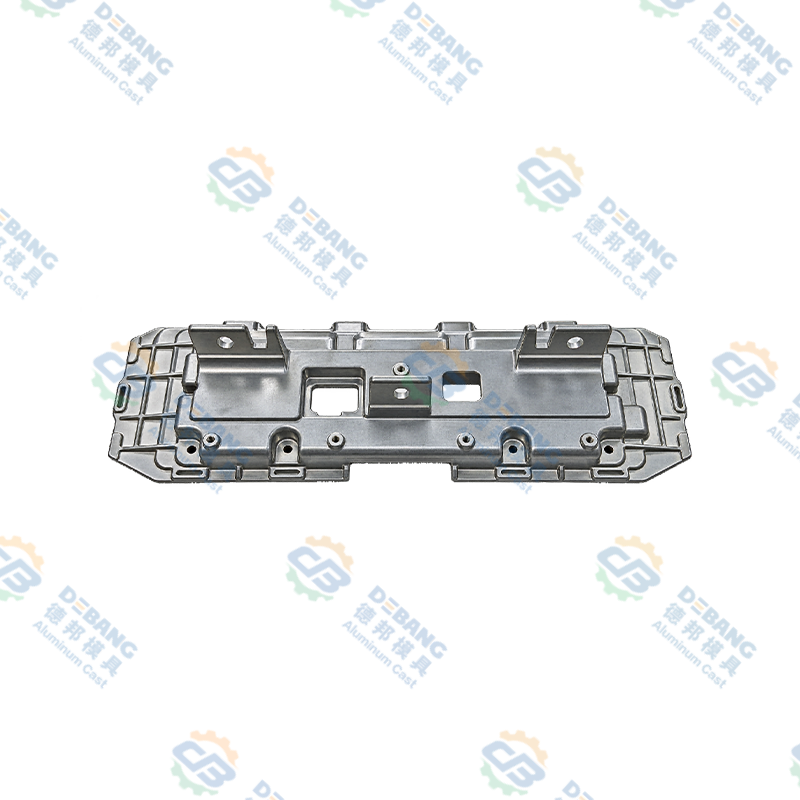
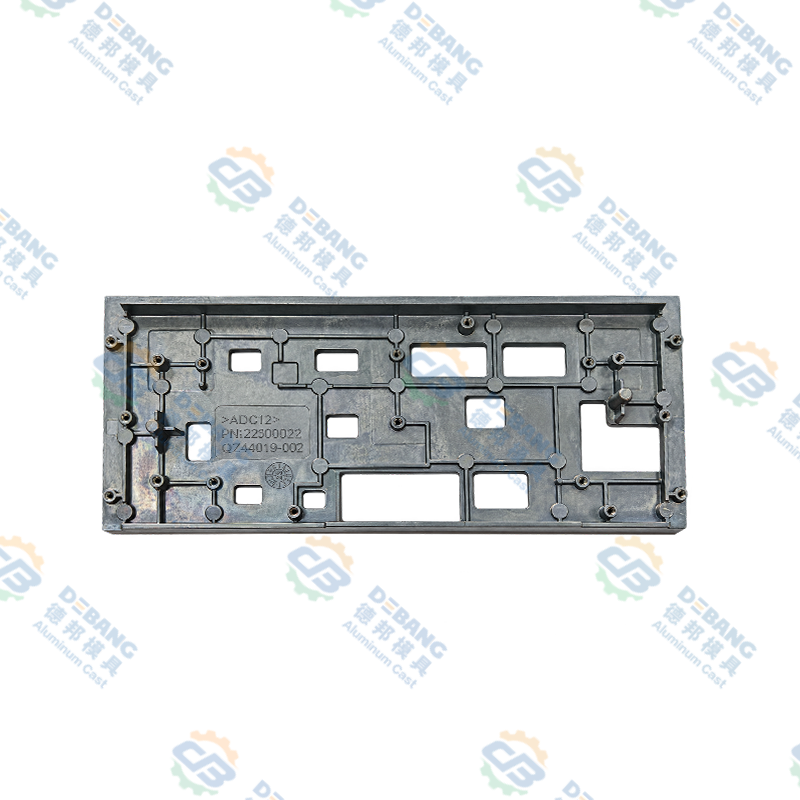
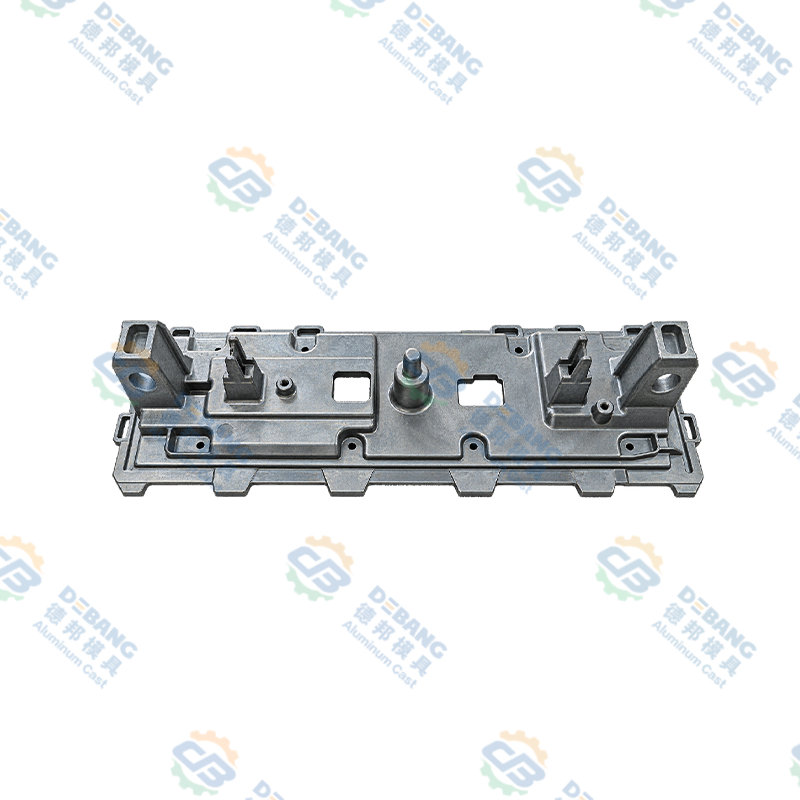
Druckgussteile sind Metallkomponenten, die hergestellt werden, indem geschmolzenes Metall, typischerweise Aluminium, Zink oder Magnesium, unter hohem Druck in eine wiederverwendbare Stahlform gepresst wird. Diese Methode wird in der Automobil-, Elektronik-, Industrieausrüstungs- und Konsumgüterindustrie eingesetzt, da sie präzise, wiederholbare Teile in großen Stückzahlen und relativ niedrigen Stückkosten produziert. In diesem Leitfaden erfahren Sie, wie Druckgussteile hergestellt werden, welche Materialien und Oberflächen verfügbar sind, wo das Verfahren am besten geeignet ist und wie Sie mit einem Lieferanten zusammenarbeiten, um konsistente, qualitativ hochwertige Ergebnisse zu erzielen.
Direkte Antwort: Druckgussteile eignen sich am besten für Produktionsläufe mittlerer bis hoher Stückzahlen, die typischerweise bei etwa 1000 Einheiten beginnen und sich auf Millionen skalieren, wo Maßhaltigkeit, dünne Wände und eine glatte Oberflächenbeschaffenheit wichtiger sind als reine mechanische Festigkeit. Wenn Ihr Projekt weniger als ein paar hundert Einheiten benötigt, ist die CNC-Bearbeitung oder der Sandguss in der Regel kostengünstiger. Wenn Ihr Projekt große Stückzahlen, enge Toleranzen und eine komplexe Geometrie in einem einzigen Schuss erfordert, sind Druckgussteile fast immer die richtige Wahl.
Was sind Druckgussteile?
Druckgussteile sind Metallkomponenten, die im Druckgussverfahren hergestellt werden, bei dem geschmolzenes Metall unter erheblichem Druck in eine präzisionsgefertigte Stahlform, eine sogenannte Matrize, eingespritzt wird. Das Metall füllt den Formhohlraum im Bruchteil einer Sekunde, kühlt schnell ab und erstarrt in der endgültigen Form des Teils. Sobald das Metall erstarrt ist, öffnet sich die Matrize und das fertige Teil wird ausgeworfen, bereit für eine minimale Nachbearbeitung.
Dieses Verfahren unterscheidet sich grundlegend vom Sandguss oder Feinguss, da die Form oft für Zehntausende von Zyklen wiederverwendbar ist, was Druckgussteile für die Massenproduktion wirtschaftlich macht. Mit einer einzigen Matrize können je nach verwendeter Legierung und Komplexität des Teils zwischen 50.000 und über 1 Million Teile hergestellt werden, bevor eine erhebliche Wartung oder ein Austausch erforderlich ist.
Der Begriff Druckgussteile umfasst ein sehr breites Spektrum physischer Produkte, vom kleinen Zinkstecker mit wenigen Gramm Gewicht bis zum großen Aluminium-Getriebegehäuse mit mehreren Kilogramm Gewicht. Was sie eint, ist die Herstellungsmethode und nicht die Endverwendung, weshalb derselbe zugrunde liegende Prozess so unterschiedliche Branchen wie den Automobilbau, die Unterhaltungselektronik und die Haushaltswarenindustrie bedient. Das Verständnis dieser gemeinsamen Grundlage hilft Käufern und Ingenieuren, bessere Entscheidungen zu treffen, wenn sie beurteilen, ob Druckguss für ein neues Teil geeignet ist.
Es ist auch erwähnenswert, dass Druckgussteile fast immer eine Endform oder nahezu Endform haben, was bedeutet, dass das Teil sehr nahe an seinen Endabmessungen aus der Form kommt. Dies steht im Gegensatz zu Prozessen wie Schmieden oder längerer Bearbeitung, bei denen eine große Menge zusätzliches Material entfernt wird, um die endgültige Form zu erreichen. Die endkonturnahe Beschaffenheit von Druckgussteilen ist einer der Hauptgründe dafür, dass das Verfahren im großen Maßstab so materialeffizient ist.
Maßgenauigkeit
Typische Toleranzen liegen je nach Teilegröße und Legierung zwischen plus oder minus 0,05 mm und 0,15 mm und sind damit weitaus enger als beim Sandguss.
Wandstärke
Druckgussteile erreichen üblicherweise Wandstärken zwischen 0,5 mm und 5 mm, was leichte und dennoch strukturell solide Konstruktionen ermöglicht.
Zyklusgeschwindigkeit
Hochdruck-Druckgussmaschinen können je nach Teilegröße zwischen 200 und über 1000 Schüsse pro Stunde produzieren.
Oberflächenbeschaffenheit
Die Teile kommen mit einer glatten Gussoberfläche aus der Form und erfordern vor der Verwendung oft nur wenig bis gar keine zusätzliche Bearbeitung.
Der Druckgussprozess erklärt
Heutzutage werden für die Herstellung von Druckgussteilen hauptsächlich drei Druckgussverfahren eingesetzt: Hochdruck-Druckguss, Niederdruck-Druckguss und Schwerkraft-Druckguss. Der Großteil der weltweit produzierten Teile wird im Hochdruck-Kokillenguss hergestellt, da er die schnellsten Zykluszeiten und engsten Toleranzen bietet. Niederdruck-Druckguss wird häufig für größere Automobilräder und Strukturteile gewählt, bei denen ein langsameres, kontrollierteres Füllen die Porosität verringert. Der Schwerkraft-Kokillenguss, manchmal auch Dauerformguss genannt, basiert ausschließlich auf der Schwerkraft und nicht auf äußerem Druck und wird typischerweise für einfachere Formen in kleineren Produktionsläufen verwendet. Der allgemeine Prozess des Hochdruck-Kokillengusses, die am weitesten verbreitete Variante, folgt diesen Schritten.
1
Werkzeugvorbereitung und -spannung
Die beiden Hälften der Stahlmatrize werden gereinigt, mit einem Trennmittel geschmiert und unter einer Schließkraft zusammengeklemmt, die bei großen Maschinen mehr als 4000 Tonnen betragen kann, um sicherzustellen, dass die Matrize gegen den Druck des einströmenden Metalls abgedichtet bleibt. Die Schmiermittelschicht trägt außerdem dazu bei, dass sich das fertige Druckgussteil beim Auswerfen sauber von der Formoberfläche löst, wodurch das Risiko von Oberflächenrissen verringert wird.
2
Schmelzen und Einspritzen von Metallen
Metall wird in einem Ofen geschmolzen, normalerweise bei 380 Grad Celsius für Zink und 660 Grad Celsius für Aluminium, und dann in den Formhohlraum eingespritzt, wobei der Druck je nach Maschine und Legierung zwischen 1.500 und über 25.000 psi liegt. Das Metall fließt durch ein Angusssystem und einen Anschnitt, der die dünnsten und detailliertesten Abschnitte des Druckgussteils ausfüllt, bevor die dickeren Abschnitte erstarren.
3
Abkühlung und Erstarrung
Das geschmolzene Metall kühlt ab und verfestigt sich innerhalb der Form innerhalb von Sekundenbruchteilen bis zu wenigen Sekunden, je nach Wandstärke und Teilevolumen, und nimmt die exakte Form des Hohlraums an, einschließlich feiner Oberflächendetails und Innenrippen. In die Matrize eingebaute Kühlkanäle zirkulieren mit Wasser oder Öl, um die Erstarrungsgeschwindigkeit zu steuern und das Risiko interner Schrumpfungsfehler zu verringern.
4
Werkzeugöffnung und -auswurf
Sobald es erstarrt ist, öffnet sich die Form und Auswerferstifte drücken das fertige Druckgussteil aus der Kavität, sodass der nächste Zyklus fast sofort beginnen kann. Gut gewartete Auswerfersysteme tragen dazu bei, die Verformung dünnwandiger Abschnitte in dieser Phase zu vermeiden, insbesondere bei Teilen mit tiefen Hohlräumen.
5
Trimmen und Endbearbeitung
Überschüssiges Material wie Grate und das Metallkanalsystem werden entfernt, und das Teil kann je nach Anwendung sekundären Bearbeitungen wie Strahlen, maschineller Bearbeitung, Galvanisierung oder Pulverbeschichtung unterzogen werden. Viele Produktionslinien automatisieren diesen Beschnittschritt mithilfe einer speziellen Beschnittmatrize, sodass Druckgussteile schnell von der Gussmaschine zur Verpackung transportiert werden können.
Gängige Materialien, die in Druckgussteilen verwendet werden
Die Wahl der richtigen Legierung ist eine der wichtigsten Entscheidungen bei der Konstruktion von Druckgussteilen, da sie sich auf Festigkeit, Gewicht, Korrosionsbeständigkeit und Gesamtkosten auswirkt. Die folgende Tabelle vergleicht die vier am häufigsten verwendeten Druckgussmaterialien.
| Material | Typische Dichte | Schlüsseleigenschaften | Allgemeine Verwendungen |
|---|---|---|---|
| Aluminiumlegierungen wie ADC12 und A380 | Etwa 2,7 g pro Kubikzentimeter | Geringes Gewicht, gute Korrosionsbeständigkeit, gutes Verhältnis von Festigkeit zu Gewicht, hohe Wärmeleitfähigkeit | Automobilgehäuse, Motorhalterungen, Elektronikgehäuse, Kühlkörper |
| Zinklegierungen wie Zamak 3 und Zamak 5 | Etwa 6,6 g pro Kubikzentimeter | Hervorragende Gießbarkeit, sehr enge Toleranzen, hohe Schlagzähigkeit, leicht zu plattieren | Steckverbinder, dekorative Hardware, kleine Präzisionsgetriebe, Sanitärarmaturen |
| Magnesiumlegierungen wie AZ91D | Etwa 1,8 g pro Kubikzentimeter | Leichtestes strukturelles Druckgussmetall, gute Festigkeit, hervorragende Bearbeitbarkeit | Kfz-Innenhalterungen, Laptop- und Kameragehäuse, Gehäuse für Elektrowerkzeuge |
| Kupfer- und Messinglegierungen | Etwa 8,5 g pro Kubikzentimeter | Stark, verschleißfest, gute elektrische Leitfähigkeit, höherer Schmelzpunkt | Elektrische Anschlüsse, Sanitärventile, Schiffszubehör |
Aluminiumdruckgussteile machen den größten Anteil der weltweiten Druckgussproduktion aus, da sie branchenübergreifend Gewicht, Festigkeit und Kosteneffizienz in Einklang bringen. Zinkdruckgussteile werden gewählt, wenn bei kleineren Bauteilen sehr feine Details und enge Toleranzen erforderlich sind, da Zinklegierungen leichter in dünne Abschnitte fließen als Aluminium.
Magnesium-Druckgussteile erfreuen sich immer größerer Beliebtheit in Branchen, in denen es auf jedes Gramm ankommt, da Magnesium bei vergleichbarer Teilegeometrie rund 35 Prozent leichter ist als Aluminium. Dies macht es zu einer häufigen Wahl für tragbare Elektronikgeräte, Elektrowerkzeuge und bestimmte Kfz-Innenraumhalterungen. Legierungen auf Kupferbasis sind zwar seltener als Aluminium oder Zink, werden jedoch dann ausgewählt, wenn elektrische Leitfähigkeit oder Verschleißfestigkeit unter Last wichtiger sind als die Minimierung des Gewichts, beispielsweise bei elektrischen Anschlussblöcken oder Hochleistungsdurchführungen.
Beim Vergleich von Materialoptionen wägen Ingenieure in der Regel vier Faktoren zusammen und nicht isoliert ab: die Betriebstemperatur, der das Teil ausgesetzt ist, die mechanische Belastung, die es tragen muss, die nach dem Guss geplante Endbearbeitungsmethode und die angestrebten Stückkosten. Ein Druckgussteil, das für einen Motorraum bestimmt ist, muss einer anhaltenden Hitze von über 120 Grad Celsius standhalten, was normalerweise Zinklegierungen geringerer Qualität ausschließt und stattdessen auf eine hitzebeständige Aluminiumlegierung hinweist. Bei einem dekorativen Türgriff hingegen könnte eine glatte Oberfläche Vorrang haben, die sich gut für eine Verchromung eignet, was Zink gegenüber Aluminium bevorzugt.
Druckguss im Vergleich zu anderen Metallgussmethoden
Druckgussteile werden oft mit Sandguss und Feinguss verglichen, da alle drei Verfahren geschmolzenes Metall in eine endgültige Form bringen. Die richtige Wahl hängt stark vom Produktionsvolumen, der erforderlichen Präzision und der Teilegröße ab. Die folgende Tabelle fasst zusammen, wie sich diese drei Methoden in Bezug auf die Faktoren unterscheiden, die für Käufer am wichtigsten sind.
| Faktor | Druckguss | Sandguss | Feinguss |
|---|---|---|---|
| Typische Toleranz | Plus oder minus 0,05 bis 0,15 mm | Plus oder minus 0,5 bis 1,5 mm | Plus oder minus 0,1 bis 0,3 mm |
| Am besten geeignetes Volumen | 1000 Einheiten und mehr | 1 bis einige hundert Einheiten | 50 bis mehrere tausend Einheiten |
| Oberflächenbeschaffenheit | Glatt, fast endkonturnah | Rau, muss bearbeitet werden | Glatte, feine Details |
| Werkzeugkosten | Hoch im Voraus, niedrig pro Einheit | Niedrig im Voraus, höher pro Einheit | Mäßig im Voraus und pro Einheit |
| Gemeinsame Materialien | Aluminium, Zink, Magnesium | Eisen, Stahl, Bronze, Aluminium | Stahl, Edelstahl, Superlegierungen |
Druckgussteile setzen sich klar durch, wenn die Stückzahl groß ist und die Geometrie von dünnen, gleichmäßigen Wandstärken profitiert. Sandguss eignet sich nach wie vor besser für sehr große Teile oder einzelne Prototypen, bei denen der Bau einer Stahlform nicht wirtschaftlich wäre. Feinguss wird in der Regel dann gewählt, wenn das Teil sowohl feine Details als auch ein Metall wie Edelstahl erfordert, das für den Druckguss bei hohem Druck nicht geeignet ist.
Oberflächenveredelungsoptionen für Druckgussteile
Die meisten Druckgussteile verlassen die Form bereits mit einer nutzbaren Oberfläche, aber viele Anwendungen erfordern einen zusätzlichen Endbearbeitungsschritt, um das Aussehen, die Korrosionsbeständigkeit oder die Verschleißleistung zu verbessern. In der folgenden Tabelle sind die am häufigsten verwendeten Endbearbeitungsmethoden für Druckgussteile aufgeführt.
| Endbearbeitungsmethode | Zweck | Typische Anwendungen |
|---|---|---|
| Kugelstrahlen | Entfernt Oberflächenrückstände und erzeugt eine gleichmäßige matte Textur | Universelle Halterungen und Gehäuse |
| Pulverbeschichtung | Fügt eine haltbare Farbschicht mit guter Korrosionsbeständigkeit hinzu | Outdoor-Ausrüstung, Gerätegehäuse |
| Chrom- oder Nickelbeschichtung | Verbessert das Erscheinungsbild und fügt eine harte, korrosionsbeständige Schicht hinzu | Dekorative Hardware, Sanitärarmaturen |
| Eloxieren, nur Aluminium | Bildet eine schützende Oxidschicht und ermöglicht das Färben von Farben | Unterhaltungselektronik, architektonische Ausstattung |
| CNC-Bearbeitung | Erzielt engere Toleranzen auf bestimmten Passflächen | Motorkomponenten, Präzisionsbaugruppen |
Die Auswahl der richtigen Oberfläche für ein Druckgussteil ist keine rein kosmetische Angelegenheit. Beispielsweise wird durch Pulverbeschichtung und Eloxierung eine messbare Korrosionsschutzschicht hinzugefügt, die die Lebensdauer einer Außenkomponente im Vergleich zu einem unbehandelten Teil, das derselben Umgebung ausgesetzt ist, um mehrere Jahre verlängern kann.
Hauptvorteile von Druckgussteilen
A
Hohe Produktionsgeschwindigkeit
Eine einzige Druckgussmaschine kann Hunderte von Teilen pro Stunde produzieren, was diesen Prozess ideal für Aufträge in Zehntausenden oder Millionen macht, insbesondere im Vergleich zu den viel langsameren Zykluszeiten beim Sandguss oder der CNC-Bearbeitung.
B
Komplexe Geometrie in einem Schuss
Rippen, Vorsprünge, Gewinde und dünne Wände können direkt in der Matrize geformt werden, wodurch die Notwendigkeit einer sekundären Montage mehrerer Komponenten reduziert oder ganz entfällt, was sowohl die Anzahl der Teile als auch den Montageaufwand senkt.
C
Hervorragende Wiederholgenauigkeit der Abmessungen
Da für jeden Schuss die gleiche Matrize aus gehärtetem Stahl wiederverwendet wird, bleibt die Abweichung von Teil zu Teil bei langen Produktionsläufen äußerst gering, was für Teile, die genau in eine größere Baugruppe passen müssen, von entscheidender Bedeutung ist.
D
Niedrigere Kosten pro Einheit bei Volumen
Obwohl die Werkzeugkosten von vornherein höher sind, sinken die Kosten pro Teil mit zunehmender Stückzahl erheblich, werden oft ab einigen tausend Einheiten zur günstigsten Option und verbessern sich weiter, wenn die Stückzahl auf Hunderttausende ansteigt.
E
Starke Oberflächenbeschaffenheit
Teile müssen vor dem Lackieren, Plattieren oder Beschichten in der Regel nur wenig bis gar nicht poliert werden, was die gesamte Herstellungszeit verkürzt und die mit der sekundären Oberflächenvorbereitung verbundenen Arbeitskosten senkt.
F
Materialeffizienz
Überschüssiges Metall aus Gießrinnen und Überlaufschächten kann umgeschmolzen und wiederverwendet werden, wodurch der Materialabfall im Vergleich zu subtraktiven Verfahren wie der CNC-Bearbeitung, bei denen ein großer Teil des Ausgangsmaterials als Schrottspäne endet, relativ gering bleibt.
Gängige Anwendungen und Branchen für Druckgussteile
Automobilindustrie
Motorblöcke, Getriebegehäuse, Halterungen und Strukturkomponenten, bei denen Aluminiumdruckgussteile dazu beitragen, das Fahrzeuggewicht zu reduzieren und die Kraftstoffeffizienz zu verbessern. Viele Hersteller verwenden heute großformatige Aluminium-Druckgussteile, um frühere Baugruppen aus Dutzenden von gestanzten Stahlteilen zu ersetzen, wodurch sowohl Gewicht als auch Montagezeit gesenkt werden.
Unterhaltungselektronik
Laptop-Rahmen, Kameragehäuse und Smartphone-Komponenten basieren auf Magnesium- und Aluminium-Druckgussteilen für ein stabiles und dennoch leichtes Gehäuse, das auch dazu beitragen kann, die Wärme von empfindlichen internen Schaltkreisen abzuleiten.
Industrieausrüstung
Pumpengehäuse, Getriebeabdeckungen und Motorgehäuse bestehen aus Druckgussteilen, da sie Vibrationen und moderaten thermischen Belastungen standhalten und gleichzeitig enge Toleranzen für Wellenausrichtung und Lagersitze einhalten.
Beleuchtungskörper
LED-Kühlkörper und Beleuchtungsgehäuse sind auf die hervorragende Wärmeleitfähigkeit von Aluminium-Druckgussteilen angewiesen, um die Wärmeableitung zu gewährleisten, was die Lebensdauer der LED-Komponenten im Inneren direkt verlängert.
Haushaltsgeräte
Griffe, Halterungen und interne Strukturteile in Küchen- und Haushaltsgeräten werden häufig durch Zinkdruckguss hergestellt, wobei die feinen Oberflächendetails und die Kompatibilität mit dekorativen Beschichtungen genutzt werden.
Hardware und Schlösser
Türgriffe, Schlosskörper und dekorative Beschläge verwenden Teile aus Zinkdruckguss, da sie feine Details aufweisen und sich leicht mit Chrom- oder Nickeloberflächen beschichten lassen. Dadurch erhalten Hersteller eine große Auswahl an Oberflächenoptionen aus einem einzigen Grundmaterial.
Qualitätskontrolle und häufige Fehler bei Druckgussteilen
Selbst eine gut konstruierte Matrize kann zu Defekten führen, wenn die Prozessparameter nicht richtig kontrolliert werden. Das frühzeitige Erkennen der Grundursache hilft Herstellern, die Ausschussrate von Druckgussteilen unter den branchenüblichen Benchmarks zu halten, die bei ausgereiften Produktionslinien üblicherweise auf unter 2 Prozent angestrebt werden. Die meisten Mängel an Druckgussteilen sind auf eine von drei Ursachen zurückzuführen: falsche Metalltemperatur, unzureichender oder übermäßiger Einspritzdruck oder eine Formkonstruktion, die nicht berücksichtigt, wie das Metall tatsächlich in der Kavität fließt und abkühlt.
| Defekt | Typische Ursache | Gemeinsame Lösung |
|---|---|---|
| Porosität | Eingeschlossene Luft oder Gas beim Einspritzen mit hoher Geschwindigkeit oder Schrumpfung beim Abkühlen | Optimieren Sie das Angussdesign, reduzieren Sie die Einspritzgeschwindigkeit in der Füllphase oder wenden Sie Vakuumdruckguss an |
| Kalt geschlossen | Geschmolzenes Metall erstarrt, bevor es den Formhohlraum vollständig ausfüllt, was häufig auf die niedrige Metalltemperatur zurückzuführen ist | Erhöhen Sie die Temperatur des Metalls oder der Matrize und verbessern Sie die Angussplatzierung für einen besseren Fluss |
| Blitz | Überschüssiges Metall entweicht aufgrund unzureichender Spannkraft durch die Matrizentrennfuge | Erhöhen Sie die Spannkraft oder verbessern Sie die Wartung und Ausrichtung der Matrize |
| Blasenbildung an der Oberfläche | Eingeschlossenes Gas dehnt sich bei der anschließenden Wärmebehandlung oder Galvanisierung in der Nähe der Oberfläche aus | Reduzieren Sie die innere Porosität an der Quelle und kontrollieren Sie die Abkühlgeschwindigkeit |
| Verziehen | Ungleichmäßige Abkühlraten bei unterschiedlichen Wandstärken innerhalb desselben Teils | Entwerfen Sie eine gleichmäßigere Wandstärke und passen Sie die Anordnung der Kühlkanäle in der Matrize an |
Renommierte Hersteller von Druckgussteilen nutzen Prozesskontrollen wie Röntgeninspektion, Druckprüfung und Koordinatenmessgeräteverifizierung, um diese Probleme zu erkennen, bevor Teile an Kunden versendet werden. Viele Anlagen verfolgen außerdem für jeden Produktionslauf eine Metrik zur Erstdurchlaufausbeute, die den Prozentsatz der Druckgussteile misst, die die Inspektion ohne Nacharbeit bestehen, und so sowohl dem Hersteller als auch dem Kunden ein klares, kontinuierliches Signal der Prozessstabilität gibt.
Nachhaltigkeitsüberlegungen für Druckgussteile
Nachhaltigkeit in der Fertigung ist bei der Beschaffung von Druckgussteilen zu einem immer wichtigeren Faktor geworden, und das Verfahren bietet in diesem Bereich mehrere inhärente Vorteile. Aluminium-, Zink- und Magnesiumschrott, der beim Besäumen und aus dem Angusssystem anfällt, kann umgeschmolzen und der Produktion wieder zugeführt werden, wobei viele Anlagen weit über 90 Prozent des Prozessschrotts intern recyceln.
Energieverbrauch pro Teil
Da Druckgussteile nur eine minimale Nachbearbeitung erfordern, ist der Gesamtenergieverbrauch pro fertigem Teil häufig geringer als bei Prozessen, bei denen große Materialmengen abgetragen werden.
Recycelbare unedle Metalle
Sowohl Aluminium als auch Zink können ohne nennenswerten Verlust der mechanischen Eigenschaften wiederholt recycelt werden, was die Verwendung eines geschlossenen Materialkreislaufs über alle Produktionsläufe hinweg unterstützt.
Lange Lebensdauer
Eine einzelne Stahlform, die Hunderttausende Teile herstellt, verteilt ihren eigenen Fertigungs-Footprint auf eine sehr große Anzahl fertiger Komponenten.
Vorteile des Leichtbaus
Bei Transportanwendungen führen die Gewichtseinsparungen durch Aluminium- und Magnesium-Druckgussteile zu einem geringeren Kraftstoff- oder Energieverbrauch über die gesamte Lebensdauer des Fahrzeugs.
Designrichtlinien für Druckgussteile
Durch die Befolgung bewährter Designregeln zu Beginn der Entwicklung einer Komponente können Werkzeugrevisionen erheblich reduziert und die Endqualität von Druckgussteilen verbessert werden. Ingenieure, die diese Richtlinien bereits in der ersten Entwurfsphase anwenden und nicht erst nach dem Scheitern des ersten Prototyps, werden tendenziell deutlich weniger kostspielige Änderungen feststellen, wenn die Grundlage bereits fertig ist. Die folgenden Richtlinien werden häufig von Konstrukteuren verwendet.
- Halten Sie die Wandstärke gleichmäßig. Streben Sie bei Aluminium gleichmäßige Wandstärken zwischen 1 mm und 3,5 mm an, da plötzliche Dickenänderungen zu Verwerfungen und Porosität führen, da dickere Abschnitte langsamer abkühlen als dünnere in der Nähe.
- Formschrägen hinzufügen. Achten Sie bei vertikalen Flächen auf einen Formschrägenwinkel von mindestens 1 bis 2 Grad, damit sich die Teile sauber und ohne Beschädigung aus der Form lösen. Bei tieferen Hohlräumen ist im Allgemeinen ein größerer Formschrägenwinkel erforderlich.
- Vermeiden Sie scharfe Innenecken. Verwenden Sie einen Kehlradius von mindestens 0,5 mm, um die Spannungskonzentration zu verringern und den Metallfluss während des Füllvorgangs zu verbessern, da scharfe Ecken unter Last auch anfälliger für Risse sind.
- Planen Sie die Tor- und Läuferpositionen frühzeitig. Positionieren Sie die Anschnitte so, dass geschmolzenes Metall zuerst die dicksten Abschnitte füllt, wodurch das Risiko eines Kaltverschlusses und einer unvollständigen Füllung verringert wird, und koordinieren Sie die Platzierung der Anschnitte mit der Entlüftungsanordnung, um eingeschlossene Luft entweichen zu lassen.
- Hinterschnitte minimieren. Hinterschnitte erfordern zusätzliche Matrizenschlitten oder -heber, was die Werkzeugkosten und die Vorlaufzeit erhöht. Entwerfen Sie sie daher nach Möglichkeit oder nehmen Sie die zusätzliche Komplexität der Werkzeuge nur dann in Kauf, wenn dies funktionell erforderlich ist.
- Designrippen zur Gewichtseinsparung. Rippen auf 50 bis 60 Prozent der angrenzenden Wandstärke erhöhen die Festigkeit, ohne dass dicke Abschnitte entstehen, die die Abkühlung verlangsamen, sodass das Teil leicht bleibt und dennoch Biegebelastungen standhält.
So wählen Sie einen Lieferanten für Druckgussteile aus
01
Überprüfen Sie die Ausrüstung und den Tonnagebereich
Stellen Sie sicher, dass der Lieferant Maschinen mit dem für Ihre Teilegröße erforderlichen Tonnagebereich betreibt, da unterdimensionierte Geräte den richtigen Spanndruck nicht aufrechterhalten können und bei größeren Druckgussteilen zu Graten oder unvollständiger Füllung führen können.
02
Überprüfen Sie Qualitätszertifizierungen
Achten Sie auf Zertifizierungen wie ISO 9001 und IATF 16949, wenn die Teile für den Einsatz in der Automobilindustrie bestimmt sind, da diese auf ein ausgereiftes Qualitätsmanagementsystem mit dokumentierten Prozesskontrollen während der gesamten Produktion hinweisen.
03
Fragen Sie nach hauseigenen Werkzeugen
Lieferanten, die ihre eigenen Werkzeuge entwerfen und bauen, können in der Regel die Vorlaufzeiten verkürzen und Konstruktionsprobleme schneller lösen als Anbieter, die ihre Werkzeuge auslagern, da Änderungen nicht über einen Werkzeughersteller eines Drittanbieters weitergeleitet werden müssen.
04
Fordern Sie Musterteile und Berichte an
Ein zuverlässiger Lieferant sollte Musterdruckgussteile zusammen mit Maßkontrollberichten bereitstellen, bevor er mit der vollständigen Produktion beginnt, damit Sie die Möglichkeit haben, Passgenauigkeit und Funktion frühzeitig zu überprüfen.
05
Bewerten Sie Sekundärdienste
Prüfen Sie, ob der Lieferant Bearbeitung, Galvanisierung, Pulverbeschichtung oder Montage im eigenen Haus anbietet, was Ihre Lieferkette erheblich vereinfachen und die Anzahl der Lieferanten reduzieren kann, mit denen Sie sich abstimmen müssen.
06
Vergleichen Sie Kommunikation und Vorlaufzeit
Eine schnelle und klare Kommunikation während der Angebotserstellung ist oft ein starker Indikator dafür, wie der Lieferant später mit Produktionsproblemen umgehen wird. Achten Sie daher bereits vor der ersten Bestellung auf Reaktionsfähigkeit.
Kostenfaktoren, die die Preisgestaltung von Druckgussteilen beeinflussen
Der Endpreis von Druckgussteilen hängt von mehreren Faktoren ab, die im Gesamtangebot jeweils ein unterschiedliches Gewicht haben. Die folgende Grafik veranschaulicht den relativen Einfluss gängiger Kostentreiber.
Als allgemeine Regel gilt, dass die Werkzeugausstattung für ein Aluminium-Druckgussteil mittlerer Komplexität zwischen etwa 5.000 und über 40.000 US-Dollar liegen kann, während die Stückkosten des Teils selbst je nach Größe, Legierung und Endbearbeitungsanforderungen zwischen 0,50 und 10 US-Dollar liegen können, sobald das Produktionsvolumen hoch genug ist, um die Werkzeuginvestition zu verteilen. Käufer, die Angebote für Druckgussteile bewerten, sollten Lieferanten bitten, die Werkzeugkosten getrennt vom Stückpreis aufzuschlüsseln, da dies den Vergleich von Angeboten verschiedener Anbieter und die Modellierung der Gesamtkosten bei verschiedenen Bestellmengen vor der Festlegung eines Produktionslaufs erheblich erleichtert.
Häufig gestellte Fragen zu Druckgussteilen
Was ist die Mindestbestellmenge für Druckgussteile?
Die meisten Hersteller empfehlen eine Mindestbestellmenge von etwa 1.000 bis 5.000 Einheiten, um die Vorabinvestition in die Werkzeugausstattung zu rechtfertigen. Einige Lieferanten akzeptieren jedoch kleinere Prototypenläufe mit kostengünstigen Prototypenwerkzeugen.
Wie lange dauert die Herstellung einer neuen Form für Gussteile?
Die Vorlaufzeit für die Werkzeugbestückung liegt bei einer mäßig komplexen Matrize in der Regel zwischen 4 und 8 Wochen, abhängig von der Teilegröße, der Anzahl der Kavitäten und davon, ob Schieber oder Heber erforderlich sind.
Können Druckgussteile recycelt werden?
Ja, der beim Besäumen anfallende Aluminium-, Zink- und Magnesiumschrott kann wieder eingeschmolzen und in zukünftigen Produktionsläufen wiederverwendet werden, was Druckguss zu einem relativ ressourceneffizienten Prozess macht.
Was ist der Unterschied zwischen Druckgussteilen und CNC-bearbeiteten Teilen?
Druckgussteile are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Welche Legierung eignet sich am besten für leichte Druckgussteile?
Magnesiumlegierungen bieten die niedrigste Dichte unter den gängigen Druckgussmetallen und sind daher die erste Wahl, wenn Gewichtsreduzierung oberste Priorität hat, beispielsweise bei Laptop- oder Kameragehäusen.
Müssen Druckgussteile nachbearbeitet werden, bevor sie verwendet werden können?
Es kommt auf die Anwendung an. Viele Druckgussteile können nach dem Zuschnitt als Gussteile verwendet werden, während andere eine Bearbeitung kritischer Passflächen, eine Beschichtung zur Korrosionsbeständigkeit oder eine Pulverbeschichtung für ein besseres Aussehen und zusätzlichen Schutz erfordern.
Wie hoch ist die typische Lebensdauer einer Druckgussform?
Eine gut gewartete Stahlform für den Aluminiumdruckguss kann in der Regel zwischen 100.000 und 500.000 Teile produzieren, bevor eine größere Aufarbeitung erforderlich ist, während die für den Zinkdruckguss verwendeten Formen oft mehr als eine Million Zyklen überstehen, da Zink auf Werkzeugstahl weniger abrasiv wirkt.
Können Druckgussteile geschweißt werden?
Standardteile aus Aluminium- und Zinkdruckguss können auf herkömmliche Weise schwer zu schweißen sein, da eingeschlossene innere Gasporosität zu Defekten im Schweißbereich führen kann. Daher werden häufig mechanische Befestigungen, Klebeverbindungen oder spezielle Schweißtechniken verwendet.
Ist Druckguss sowohl für Prototypen als auch für die Massenproduktion geeignet?
Vollständige Produktionswerkzeuge sind im Allgemeinen größeren Mengen vorbehalten, aber viele Lieferanten bieten kostengünstige Prototypenformen oder Softtooling mit einer Kavität an, mit denen Ingenieure das Design von Druckgussteilen validieren können, bevor sie sich an die endgültige gehärtete Produktionsform wenden, wodurch der Gesamtweg vom Konzept bis zur Serienfertigung verkürzt wird.
Abschließende Gedanken zu Druckgussteilen
Druckgussteile sind nach wie vor eine der effizientesten Methoden zur Herstellung präziser, wiederholbarer Metallkomponenten im großen Maßstab. Durch das Verständnis der Prozessphasen, die Auswahl der richtigen Legierung für Ihre Anwendung, die Befolgung fundierter Designrichtlinien und die Zusammenarbeit mit einem qualifizierten Lieferanten können Hersteller eine hohe Teilequalität erzielen und gleichzeitig die Stückkosten bei großen Produktionsmengen niedrig halten.
Ob Sie Kfz-Halterungen, Elektronikgehäuse oder Industriegehäuse entwerfen, Druckgussteile bieten einen bewährten Weg vom Konzept bis zum fertigen Produkt. Die Kombination aus Geschwindigkeit, Wiederholgenauigkeit und Gestaltungsfreiheit ist mit keinem anderen Metallumformungsprozess zu vergleichen, wenn das Produktionsvolumen die Investition in Werkzeuge rechtfertigt. Genau aus diesem Grund werden Druckgussteile Jahr für Jahr in einem so breiten Spektrum von Branchen spezifiziert.
Neueste Nachrichten
Erfahren Sie mehr über Branchennachrichten
-
26
Oct
 Gießen eines Motors: Materialien, Prozesse und Druckguss für OEMs erklärtFragen Sie zehn Personen, was das Gießen eines Motors bedeutet, und Sie erhalten zehn verschiedene Bilder. Man sieht eine Kelle mit geschmolzenem Eisen, die in eine Sandform kippt. Ein anderes B...
-
16
Jul
Vollständiger technischer Leitfaden: Was sind Aluminium-Druckgusskomponenten und umfassender Überblick über Druckgussprozesse aus AluminiumlegierungenInhaltsverzeichnis Direkte Definition Herstellungsprozess Was sind Komponenten? ... -
19
Oct
Automobil-Druckguss-Aluminium: Ein praktischer Leitfaden zu Legierungen, Teilen und QualitätAluminiumdruckguss ist eines der leisen Arbeitspferde des modernen Automobils. Wenn Sie hinter einen Scheinwerfer oder unter die Motorhaube schauen, werden Sie feststellen, dass Aluminiumgusstei... -
16
Nov
Magnesium vs. Aluminiumdruckguss: Ein praktischer Leitfaden für DesignteamsFragen Sie zehn Ingenieure, was Magnesium von Aluminium unterscheidet, und Sie erhalten normalerweise zehn Variationen derselben drei Wörter: Gewicht, Kosten, Korrosion. Alle drei sind wichtig, ...
Ob Käufer oder Entwicklungspartner, wir sind bestrebt, Ihnen eine zuverlässige Lösung zu bieten.
PRODUKTLINKS
- Produkte aus Aluminiumlegierungen
- Druckgussprodukte aus Zinklegierung
- Druckgussprodukte aus Magnesiumlegierung
Mobil
Kundenservice
SCHNELLE LINKS
Holen Sie sich ein Angebot
KONTAKTIEREN SIE UNS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
Urheberrecht© Zhejiang Debang Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
 OEM/ODM-Druckgusshersteller