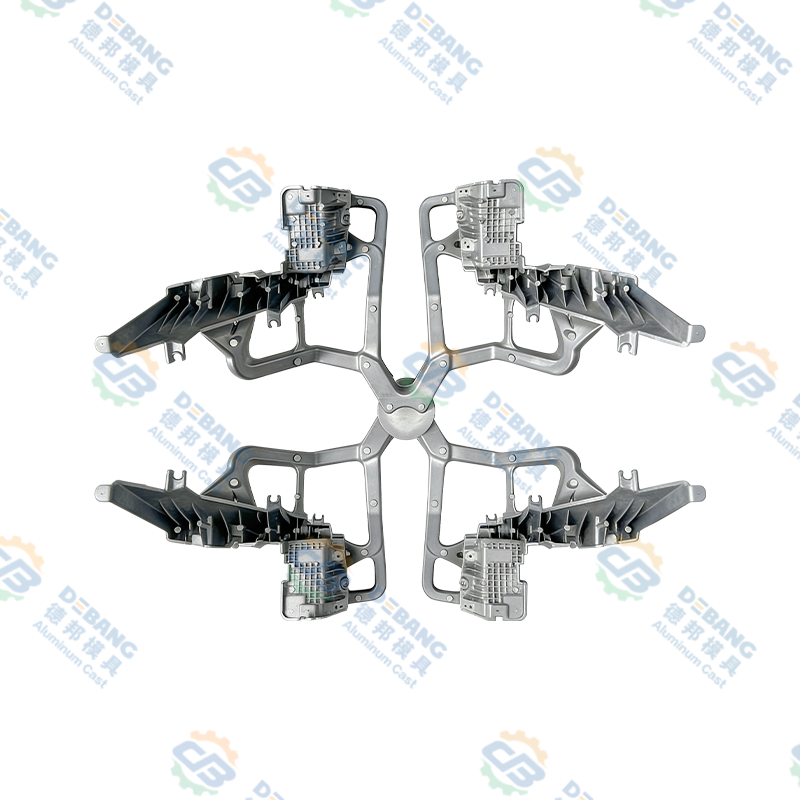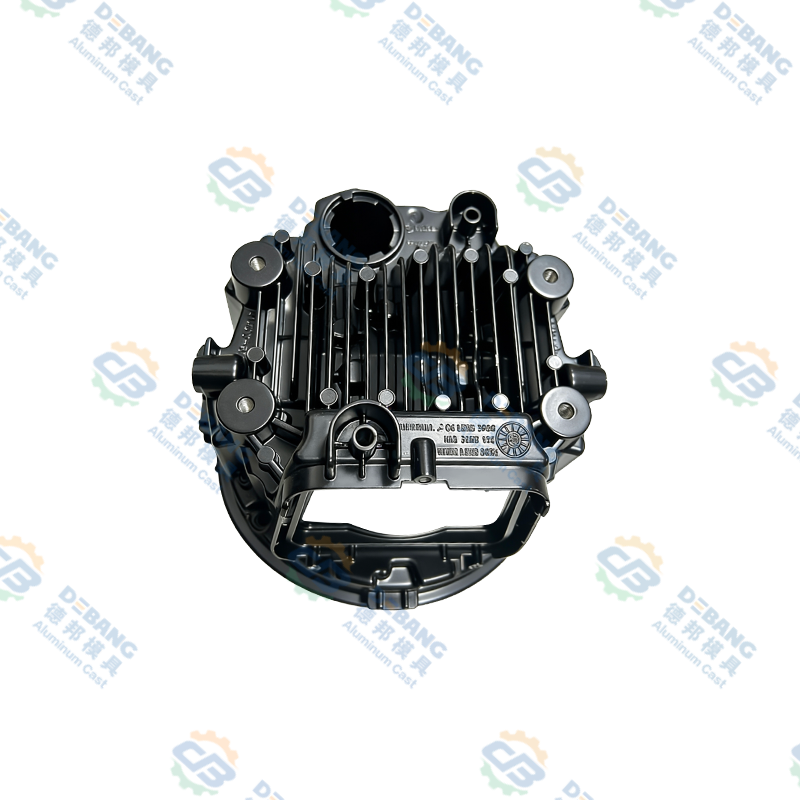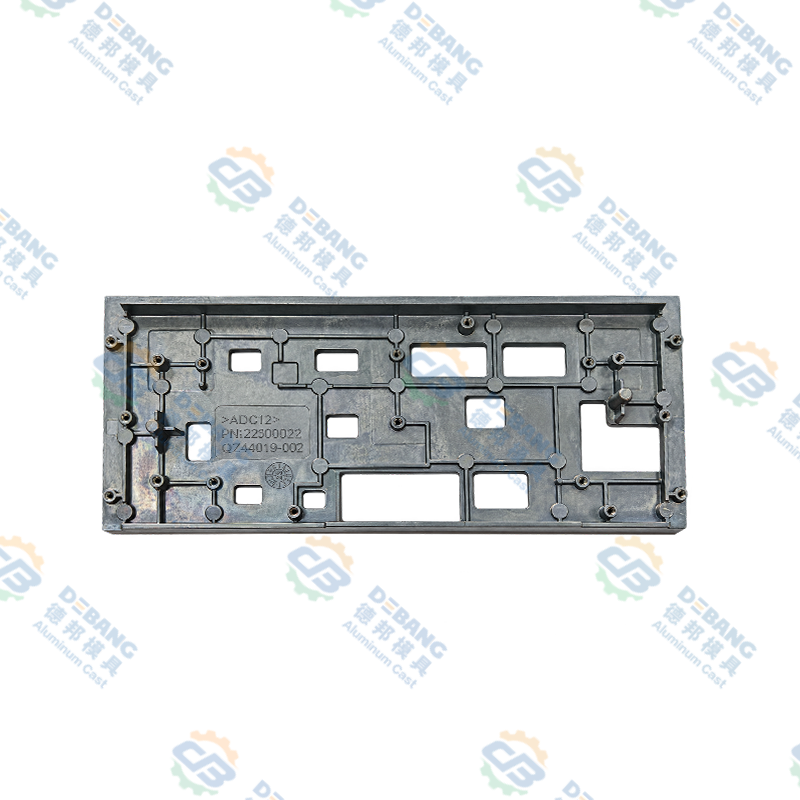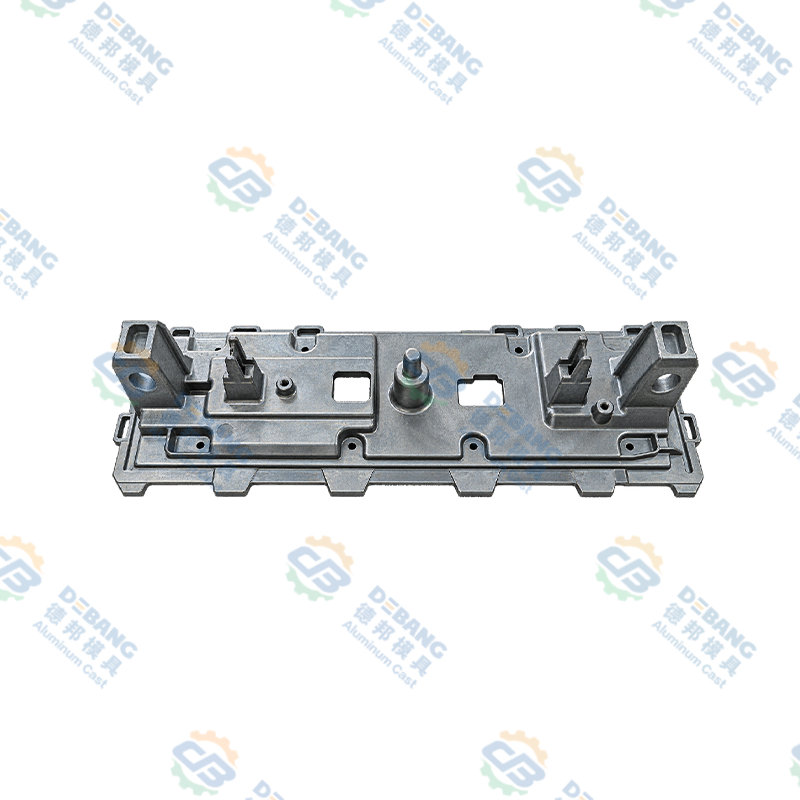


Direkte Definition und Übersicht über Aluminium-Druckgusskomponenten
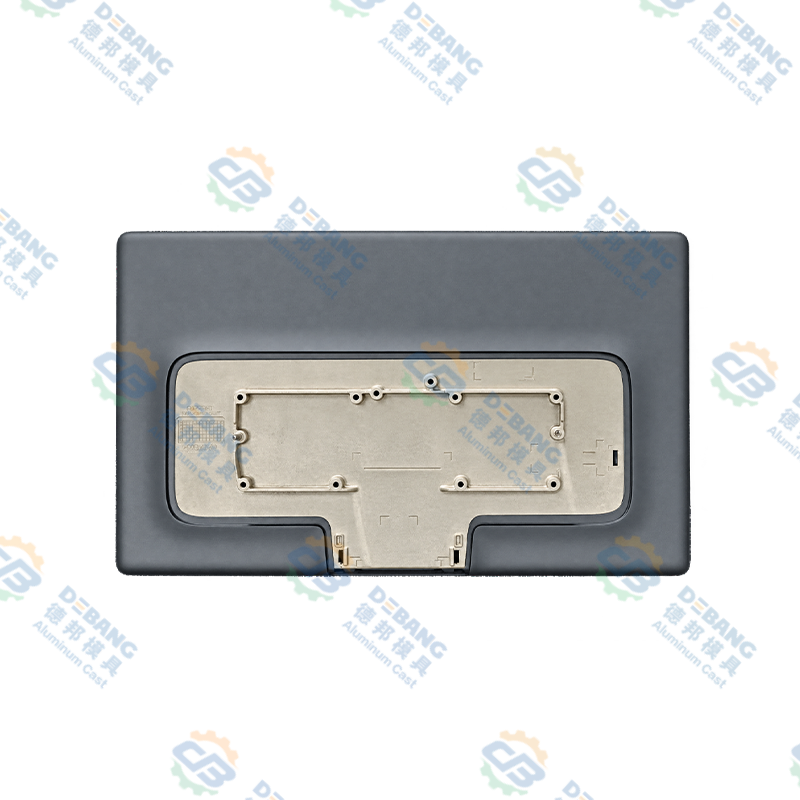
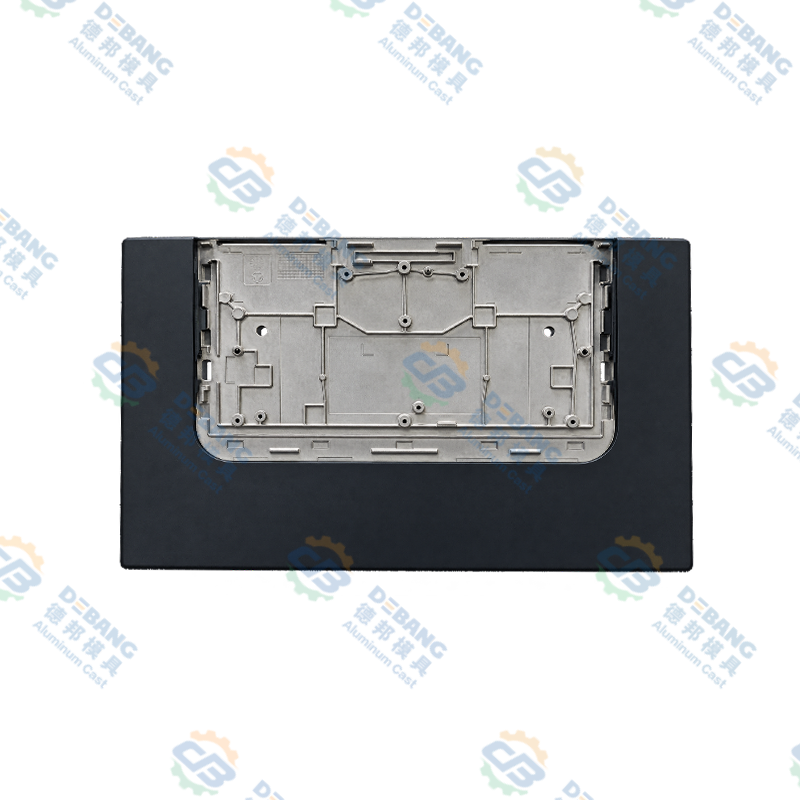
Komponenten aus Aluminiumdruckguss stellen präzisionsgefertigte Metallteile dar, die durch Hochdruckinjektion von geschmolzenem Aluminium in Formen aus gehärtetem Stahl hergestellt werden und komplexe Geometrien mit engen Maßtoleranzen und hervorragender Oberflächengüte in einzelnen Produktionszyklen erzeugen .
Beim Druckgussverfahren wird geschmolzenes Aluminium mit Drücken von mehr als 1.500 bis 3.500 Pfund pro Quadratzoll in präzisionsgefertigte Hohlräume gepresst, was die Herstellung von Komponenten mit einer Maßgenauigkeit von plus oder minus 0,003 Zoll und einer Oberflächengüte ermöglicht, die mit maschinell bearbeiteten Teilen ohne sekundäre Nachbearbeitung vergleichbar ist .
Die Auswahl von Aluminiumlegierungen einschließlich 380, 390, A356 und speziellen proprietären Formulierungen ermöglicht maßgeschneiderte Materialeigenschaften, die spezifische Anwendungsanforderungen erfüllen, einschließlich Hochtemperaturleistung, Korrosionsbeständigkeit und Optimierung der mechanischen Festigkeit .
Grundlagen und Herstellungsverfahren des Aluminiumdruckgussprozesses
Das Verständnis der Herstellungsverfahren für Druckgussverfahren verdeutlicht die Leistungsfähigkeit und Qualitätsmerkmale.
Druckgussmaschinen und Drucksystemkomponenten
Druckgussmaschinen, die in die Kategorien Heißkammer und Kaltkammer eingeteilt sind, bieten deutliche Betriebsvorteile: Heißkammersysteme halten das geschmolzene Metall auf einer konstanten Temperatur und ermöglichen schnelle aufeinanderfolgende Gießzyklen zur Herstellung von 400 bis 600 Bauteilen pro Stunde, während Kaltkammermaschinen Metalle mit höheren Schmelztemperaturen verarbeiten und so die Vielseitigkeit von Aluminiumlegierungen und eine überlegene Produktqualität ermöglichen . Einspritzdrücke von 1500 Pfund pro Quadratzoll für große Komponenten bis 3500 Pfund pro Quadratzoll für dünnwandige Präzisionsteile drücken geschmolzenes Metall in jedes Detail des Formhohlraums.
Formendesign und Werkzeugstahlspezifikationen
Formen aus präzisionsgehärtetem Werkzeugstahl, die mit Toleranzen von plus oder minus 0,0005 Zoll hergestellt werden, bieten eine Hohlraumgeometrie, die die endgültige Bauteilform und die Dimensionseigenschaften definiert. Die Lebensdauer der Form liegt je nach Materialauswahl und Kühlsystemdesign bei 100.000 bis 500.000 Gussteilen . Formen mit mehreren Kavitäten, die 4 bis 8 Komponenten pro Zyklus produzieren, reduzieren die Herstellungskosten pro Einheit erheblich.
Design von Anguss- und Zuführsystemen
Ausgeklügelte Angusssysteme, die den geschmolzenen Aluminiumfluss mit präzise kontrollierten Geschwindigkeiten in die Formhohlräume leiten, verhindern Turbulenzen, reduzieren Lufteinschlüsse und ermöglichen eine gleichmäßige Metallfüllung, wodurch Hohlräume und Porositätsfehler vermieden werden . Zuführsysteme sorgen für einen kontinuierlichen Metallfluss, der die Erstarrungsschrumpfung ausgleicht.
Erstarrungs- und Abkühlverfahren
Kontrollierte Abkühlraten, die typischerweise zwischen 50 und 200 Grad Celsius pro Sekunde liegen, ermöglichen das Erreichen der gewünschten Mikrostruktureigenschaften, einschließlich Korngröße und Phasenverteilung, wodurch die mechanischen Eigenschaften optimiert werden . Wassergekühlte Hohlraumwände ermöglichen eine schnelle thermische Extraktion.
Was sind Aluminiumdruckgusskomponenten und Definition nach Anwendung?
Verständnis Bauteil aus Aluminiumdruckguss Anwendungen verdeutlicht die Bedeutung der Fertigung und den Leistungsumfang.
Motorblöcke, Zylinderköpfe, Getriebegehäuse und Ansaugkrümmer machen 20 bis 30 Prozent des Gewichts moderner Fahrzeuge aus.
- Reduzierung des Kraftstoffverbrauchs um 5 bis 10 %
- Hochtemperaturlegierungsfähigkeit
- Integrierte Kühlkanäle
Fahrwerkskomponenten, Strukturbeschläge und Kraftstoffsystem-Hardware erfordern Null-Fehler-Standards.
- Qualitätsanforderungen in der Luft- und Raumfahrt
- Vollständige Rückverfolgbarkeit
- Spezielle Legierungsleistung
Computerserver, Telekommunikationsgeräte und industrielle Schaltschränke profitieren vom Wärmemanagement.
- Komplexe Geometrieerstellung
- Integration der Wärmeableitung
- EMI-Abschirmungsfähigkeit
Pumpengehäuse, Ventilkörper und Kompressorkomponenten liefern zuverlässige Leistung.
- Fähigkeit für raue Umgebungen
- Kosteneffizienz
- Integrierte Passagen
Elektrowerkzeuge, Gartengeräte und tragbare Geräte beweisen Vielseitigkeit.
- Ästhetisches Oberflächenfinish
- Leichtbauweise
- Designflexibilität
Gerätegehäuse und Netzwerkhardware stellen Präzisionsfähigkeiten unter Beweis.
- Präzise Bemaßung
- Komponentenintegration
- Zuverlässigkeitsleistung
Auswahl und Spezifikation von Aluminiumlegierungen für den Druckguss
Die Auswahl der Legierung hat grundsätzliche Auswirkungen auf die Bauteileigenschaften und die Anwendungseignung.
| Legierungsbezeichnung | Primärsilizium % | Zugfestigkeit ksi | Dehnung % | Primäre Anwendungen |
|---|---|---|---|---|
| 380er Legierung | 8,5 bis 11,5 | 47 bis 49 | 3 bis 5 | Antriebsstrang für Kraftfahrzeuge |
| 390er Legierung | 17 bis 19 | 53 bis 56 | 1 bis 2 | Motorblockpumpen |
| A356-Legierung | 7,0 nominal | 33 bis 55 | 3 bis 6 | Luft- und Raumfahrt-Automobilindustrie |
Standard-Industrieauswahl
8,5 bis 11,5 % Silizium sorgen für eine hervorragende Gießbarkeit und ermöglichen komplexe dünnwandige Konstruktionen mit hervorragender Korrosionsbeständigkeit, was es zur optimalen Wahl für Komponenten des Automobil-Antriebsstrangs macht.
Hochleistungsoption
17 bis 19 % Silizium bieten im Vergleich zu 380 eine höhere Härte und Verschleißfestigkeit sowie erhöhte Festigkeitseigenschaften, die für Anwendungen mit hoher Beanspruchung geeignet sind.
Premium-Qualität
7 % Silizium ermöglichen eine Wärmebehandlung durch Ausscheidungshärtung, wodurch die Festigkeit um 30 bis 50 Prozent erhöht wird, was außergewöhnliche Eigenschaften für Luft- und Raumfahrtanwendungen bietet.
Vorteile und Wettbewerbsvorteile des Druckgussverfahrens
Herausforderungen and Limitations in Aluminum Die Casting Processes
Gaseinschlüsse und die Bildung von Schrumpfporosität während der Erstarrung führen zu Hohlräumen in den Gussteilen. Hochdruckguss reduziert Porositätsprobleme, beseitigt sie jedoch nicht.
Präzision hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Wandstärkenbeschränkungen, Anforderungen an den Entformungswinkel und Trennfugenbeschränkungen schränken die Gestaltungsfreiheit im Vergleich zur maschinellen Bearbeitung ein.
Viele Anwendungen erfordern Kantenbeschnitt, Wärmebehandlung und Präzisionsbearbeitung, was die Gesamtkosten um 10 bis 30 % erhöht.
Qualitätskontrolle and Testing Procedures for Die Cast Components
Maßprüfung
Koordinatenmessgeräte und automatische optische Inspektionssysteme überprüfen die Maßhaltigkeit, wobei Stichprobenpläne 0,5 bis 5 % der Produktionsmengen prüfen.
Porositätserkennung
Die Röntgenuntersuchung erkennt innere Porosität und Hohlraumbildung und quantifiziert mithilfe einer automatisierten Analyse die Größe und Lage des Defekts.
Mechanische Prüfung
Zugprüfproben überprüfen die Zugfestigkeit, Streckgrenze und Dehnung, die den Spezifikationsanforderungen entsprechen.
Oberflächenqualität
Visuelle Inspektion und optische Profilometrie überprüfen die Glätte der Oberflächenbeschaffenheit und identifizieren Fehler, einschließlich Schrumpfungsspuren und Kaltüberlappungen.
Dokumentation
Eine umfassende Dokumentation zur Formenidentifikation, Produktionsparametern und Prüfergebnissen sorgt für eine lückenlose Produktrückverfolgbarkeit.
Compliance
Elektronische Datenverwaltungssysteme ermöglichen einen effizienten Zugriff auf Datensätze, der den gesetzlichen und Kundenanforderungen gerecht wird.
Wirtschaftlichkeit und Kostenanalyse von Aluminiumdruckguss
Druckguss wird je nach Bauteilkomplexität bei 50.000 bis 100.000 Stückzahlen wirtschaftlich rentabel. Unterhalb dieser Schwelle können sich Bearbeitungs- oder andere Verfahren als wirtschaftlicher erweisen.
Designrichtlinien and Best Practices for Die Casting
Gleichmäßige Wandstärke
Halten Sie eine gleichmäßige Wandstärke von 0,100 bis 0,150 Zoll ein, um übermäßiges Schrumpfen und heiße Stellen zu verhindern. Verwenden Sie für Übergänge großzügige Radien von mindestens 0,050 Zoll.
Anforderungen an den Formschrägewinkel
Wenden Sie Entformungswinkel von mindestens 1 bis 2 Grad an, um ein einfaches Auswerfen der Komponenten aus Formen ohne Markierungen oder Beschädigungen zu ermöglichen.
Rippen und Bosse
Verwenden Sie strategische Rippen und Noppenplatzierungen, um die Steifigkeit und Festigkeit zu erhöhen, ohne dass das Gewicht proportional zunimmt. Die Rippenstärke sollte 50 bis 70 % der Nennwandstärke betragen.
Unterschnittminimierung
Minimieren Sie Hinterschnitte und komplexe Geometrien, die bewegliche Kerne erfordern, was die Komplexität und Kosten der Form deutlich erhöht.
Toleranzstrategie
Geben Sie realistische Toleranzen an, die der Druckgussfähigkeit entsprechen, typischerweise ±0,003 Zoll für Merkmale und ±0,001 pro Zoll für die Abmessung.
Platzierung der Trennlinie
Positionieren Sie Trennlinien auf unkritischen Oberflächen, um ästhetische Auswirkungen zu minimieren und die Formenkonstruktion zu vereinfachen.
Fortschrittliche Druckgusstechnologie und Prozessinnovationen
Pressguss und halbfestes Metall
Durch die Anwendung erhöhter Drücke während der Erstarrung entstehen ultradichte, fehlerfreie Gussteile mit mechanischen Eigenschaften, die an geschmiedete Komponenten herankommen.
Vakuumunterstützter Druckguss
Die Vakuumextraktion während der Formfüllung verhindert Gaseinschlüsse und reduziert die Porosität um 75 bis 90 Prozent, was druckdichte Gussteile ermöglicht.
Thermische Druckgusskontrolle
Fortschrittliche Kühlsysteme ermöglichen eine präzise Steuerung des Temperaturwechsels und optimieren die Mikrostruktur und Eigenschaften für feinere Kornstrukturen.
Prozesssimulation und KI
Fortschrittliche Simulationssoftware und künstliche Intelligenz optimieren die Parameter, um eine überragende Qualität zu erzielen und die Leistung kontinuierlich zu verbessern.
Industrie 4.0-Integration
Vernetzte Systeme, die Produktionsdaten in Echtzeit sammeln, ermöglichen vorausschauende Wartung und Fernüberwachung.
Häufig gestellte Fragen zu Aluminium-Druckgusskomponenten
Der Aluminiumdruckguss wird wirtschaftlich wettbewerbsfähig, wenn die Bearbeitung je nach Komplexität der Komponenten Produktionsmengen von mehr als 50.000 bis 100.000 Einheiten aufweist , mit Break-Even-Berechnung, die die Formkosten mit den Einsparungen pro Einheit vergleicht und so das minimal nutzbare Volumen bestimmt.
Spezielle Aluminiumlegierungen, darunter 390 und modifizierte A356-Varianten, behalten akzeptable Eigenschaften bei Temperaturen von bis zu 300 bis 350 Grad Celsius Allerdings erfordert ein längerer Hochtemperaturbetrieb eine sorgfältige Materialauswahl und eine mögliche sekundäre Wärmebehandlung.
Zu den üblichen sekundären Arbeitsgängen gehören das Besäumen der Trennfugenkanten zum Entfernen von Angussspuren, Präzisionsbohren und Gewindeschneiden zur Herstellung von Gewindelöchern sowie gelegentliches Bohren und Fertigbearbeiten für kritische Abmessungen, bei denen sich die Druckgusstoleranz als unzureichend erweist.
Die Röntgenradiographie ermöglicht die definitive Erkennung interner Defekte einschließlich der Porositätserkennung, während die Ultraschallprüfung eine schnelle Defekterkennung ermöglicht für die Produktion großer Stückzahlen, die schnellere Inspektionszyklen erfordern.
Druckgussoberflächen können zum Korrosionsschutz und zur Farbvariation eloxiert, für dauerhafte farbige Oberflächen pulverbeschichtet und mit Nickel und Chrom beschichtet werden oder Polieren für ein glänzendes metallisches Aussehen.
Spezielle Aluminiumlegierungen in Lebensmittelqualität und Gussverfahren mit strenger Reinigungs- und Rückverfolgbarkeitsdokumentation ermöglichen die Herstellung von für den Lebensmittelkontakt zugelassenen Komponenten Erfüllung regulatorischer Anforderungen, einschließlich FDA-Konformität.
Gleichmäßige Wandstärke, großzügige Radien für Übergänge, strategische Rippenplatzierung für Steifigkeit und sorgfältige Positionierung der Trennfugen minimieren Fehler und die Produktionsausbeute erheblich verbessern.
Ungeschützte Aluminiumdruckgussteile korrodieren in Salzwasserumgebungen leicht und erfordern Schutzbeschichtungen wie Eloxierung, Polyurethanlack oder spezielle Epoxidsysteme bietet zuverlässigen Langzeitschutz.
Präzision die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , mit sorgfältiger Design- und Toleranzstapelanalyse, die eine zuverlässige Wiederholbarkeit der Montage gewährleistet.
Die vollständige Vorlaufzeit beträgt in der Regel 8 bis 12 Wochen, einschließlich Formenentwurf und -bau, Werkzeugerprobung und -validierung sowie Lieferung der ersten Produktionsmuster , mit beschleunigter Werkzeugbereitstellung, die den Kostenaufschlag um 20 bis 40 Prozent senkt.