

Druckguss in der Automobilindustrie: Legierungsauswahl, Toleranzen und OEM-Auswahl
 2026.09.07
 Branchennachrichten
Ein Leiter eines Automobilprogramms schickte uns einmal Getriebewannen, die die Dichtheitsprüfungen immer wieder nicht bestanden. Die Wandstärke verschwand, es traten Porositäten auf und die Produktionslinie stoppte zweimal pro Woche. Bei der Reparatur handelte es sich nicht um eine kostspielige Materialaufrüstung; Es handelte sich um einen Druckgusspartner, der von Anfang an die Werkzeuge, Prozessparameter und Inspektionen kontrollierte. Wenn für ein Bauteil eine wiederholbare Geometrie, ein großes Volumen und eine endkonturnahe Form erforderlich sind, ist Druckguss in der Automobilindustrie das Verfahren, das dies liefert, und sein Erfolg hängt davon ab, wer die Form kontrolliert.
Warum Druckguss bei Automobilteilen einen zentralen Platz einnimmt
Beim Druckguss wird geschmolzenes Metall mit hohem Druck, typischerweise zwischen 1.500 und 25.000 psi, in eine gehärtete Stahlform eingespritzt, wodurch in einem einzigen Schritt komplexe Formen mit engen Toleranzen entstehen. Für Automobilanwendungen bedeutet das, dass Gussteile dünne Wände, Kühlkanäle, Vorsprünge und Befestigungspunkte ohne separate Bearbeitungsvorgänge umfassen können.
Drei Faktoren machen es schwierig, den Prozess in der Fahrzeugproduktion zu ersetzen. Erstens reduziert die nahezu endkonturnahe Fähigkeit Materialverschwendung und Bearbeitungsstunden. Zweitens sind die Zykluszeiten kurz genug, um großvolumige Programme zu unterstützen. Drittens ermöglicht die Designflexibilität den Ingenieuren die Konsolidierung mehrerer Komponenten in einem Guss, was die Montage vereinfacht und das Gewicht reduziert.
- Mit der richtigen Matrizenkonstruktion können Wandabschnitte aus Aluminium mit einer Dicke von 1,5 bis 3,0 mm gehalten werden.
- Die Wiederholbarkeit der Abmessungen unterstützt die Robotermontage und eine strenge Stapelkontrolle.
- Die Recyclingfähigkeit von Aluminium und Magnesium passt zu den Nachhaltigkeitszielen der Automobilindustrie.
Elektrofahrzeugarchitekturen haben die Nachfrage nach Aluminiumdruckgussteilen in Batteriegehäusen, Motorgehäusen und Strukturrahmen erhöht. Die Industrie erforscht auch integriertes Druckgießen, manchmal auch Megacasting genannt, um große, einteilige Karosserieteile zu formen. Während diese großen Gussteile Schlagzeilen machen, ist der alltägliche Nutzen einfacher: zuverlässige Komponenten im Kühlsystem, in der Wischerbaugruppe und im Getriebe, wo ein Ausfall Ausfallzeiten bedeutet.
Aluminium, Zink oder Magnesium: Welche Legierung passt zu Ihrem Autoteil?
Bevor ein Werkzeugdesign genehmigt wird, bestimmt die Wahl der Legierung die Lebensdauer des Werkzeugs, die Zykluszeit, das Teilegewicht und die Kosten. In den meisten Fällen kommt es darauf an, ob Sie Tragfähigkeit, filigrane Kleinigkeiten oder ein möglichst leichtes Teil benötigen.
| Legierung | Dichte (g/cm³) | Typische Streckgrenze (MPa) | Häufige Automobilanwendungen |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Motorgussteile, Getriebewannen, Kühlkörper, Strukturgehäuse |
| Zink (Zamak 3) | 6.6 | 200-220 | Wischerarme, kleine Halterungen, Verriegelungsmechanismen, winzige, komplizierte Teile |
| Magnesium (AZ91D) | 1.8 | 140-160 | Lenksäulenrahmen, Innenverkleidung, Leichtbaugehäuse |
Aluminium ist die Standardwahl für Struktur- und Thermoteile in der Automobilindustrie, da es Festigkeit, Korrosionsbeständigkeit und Gewicht zu akzeptablen Kosten vereint. Zinklegierungen glänzen, wenn die Geometrie klein und komplex ist und eine hervorragende Oberflächengüte und dünne Wände erfordert. Magnesium bietet die leichteste Lösung, erfordert jedoch sorgfältige Beschichtungs- und Montageentscheidungen, um Korrosion in einer Fahrzeugumgebung zu verhindern.
Druckgegossene Automobilkomponenten im gesamten Fahrzeug
Wärmemanagement- und Beleuchtungssysteme
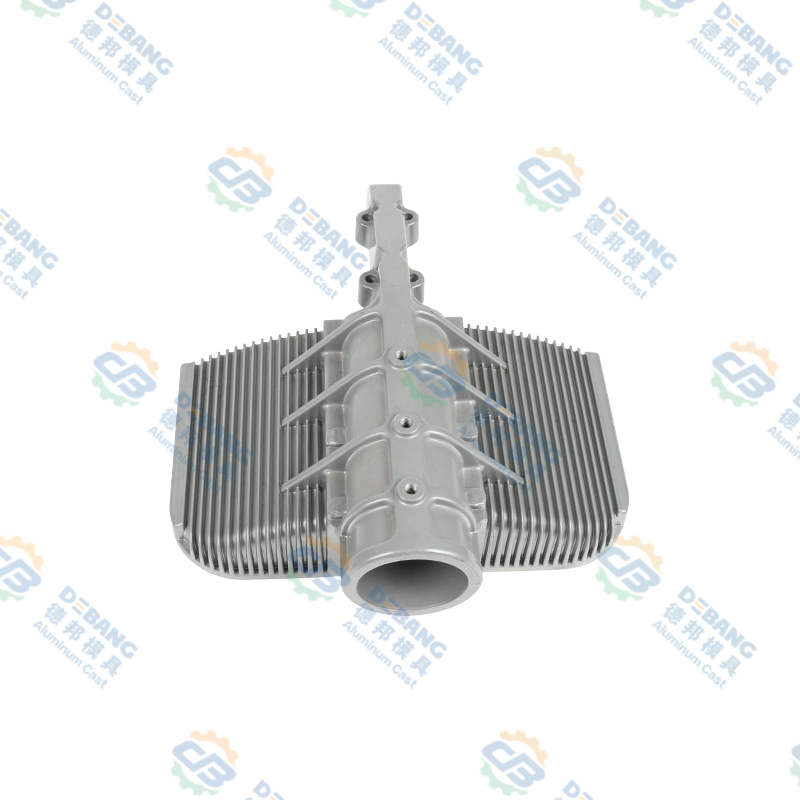
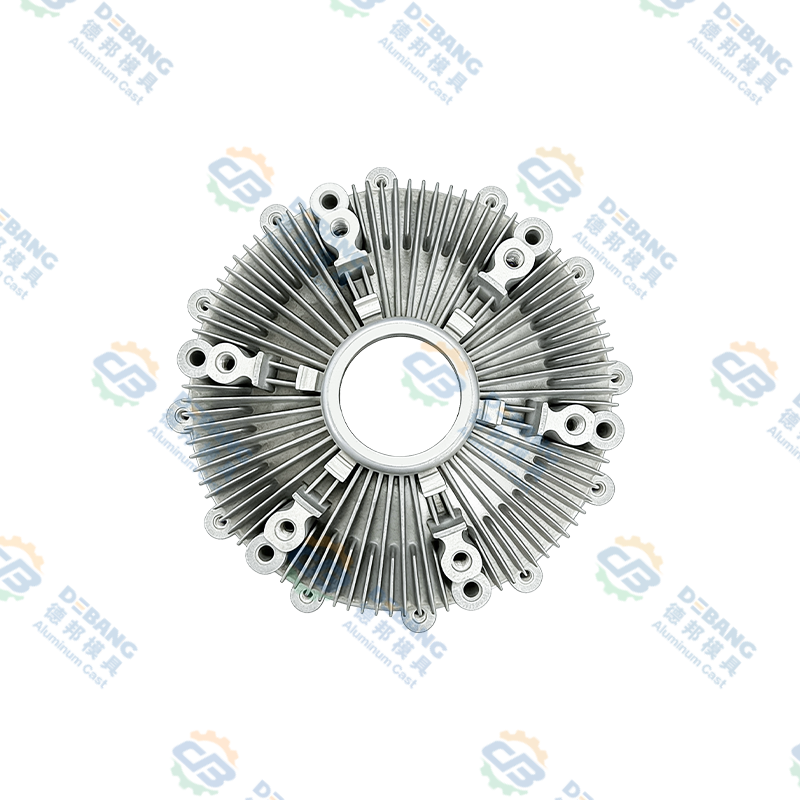
Beleuchtungsarrays und LED-Module erzeugen Wärme, die abgeführt werden muss, um elektronische Komponenten zu schützen und die Lichtleistung aufrechtzuerhalten. Ein Aluminiumkühlkörper bietet eine gute Wärmeleitfähigkeit und kann mit Rippen oder internen Kanälen gegossen werden, um die Oberfläche zu vergrößern. Bei LED-Scheinwerferbaugruppen ist der Kühlkörper auch ein Strukturelement, das die Linse und das Gehäuse in einer Linie hält, sodass Maßgenauigkeit ebenso wichtig ist wie die Wärmeübertragung.
 Druckguss-Kühlkörper aus Aluminiumlegierung für die Automobilbeleuchtung Dieser Kühlkörper ist für LED-Scheinwerferbaugruppen konzipiert und kombiniert Wärmemanagement mit struktureller Unterstützung. Seine gegossenen Rippen und Kanäle maximieren die Kühlung und sorgen gleichzeitig für eine zuverlässige Linsenausrichtung. Produkt anzeigen →
Wischersysteme und Außenmechanismen
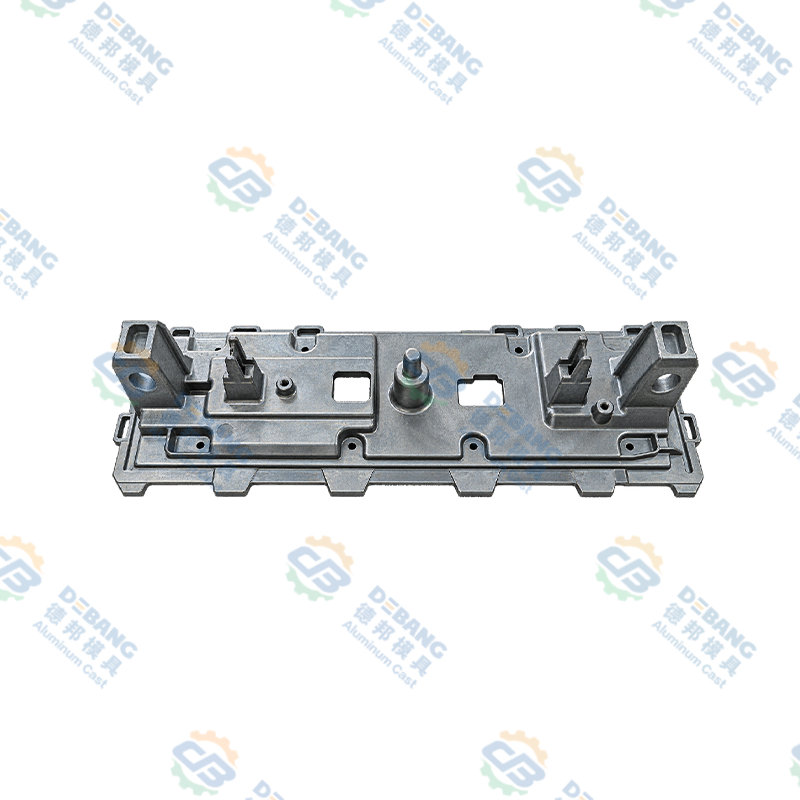
Wischermotoren, Wischerarme und ihre Gehäuse sind Vibrationen, Feuchtigkeit und Temperaturschwankungen ausgesetzt. Zinklegierungen bieten eine hervorragende Bearbeitbarkeit und können feine Details für Wischerarmkomponenten gießen, während Aluminiumdruckgussteile verwendet werden, wenn das Teil mehr Steifigkeit benötigt oder eine höhere Last tragen muss. Ein aus Aluminium gegossenes Motorgehäuse hält das Getriebe konzentrisch und stoßfest, wodurch Spiel und unangenehme Geräusche im Gestänge reduziert werden.
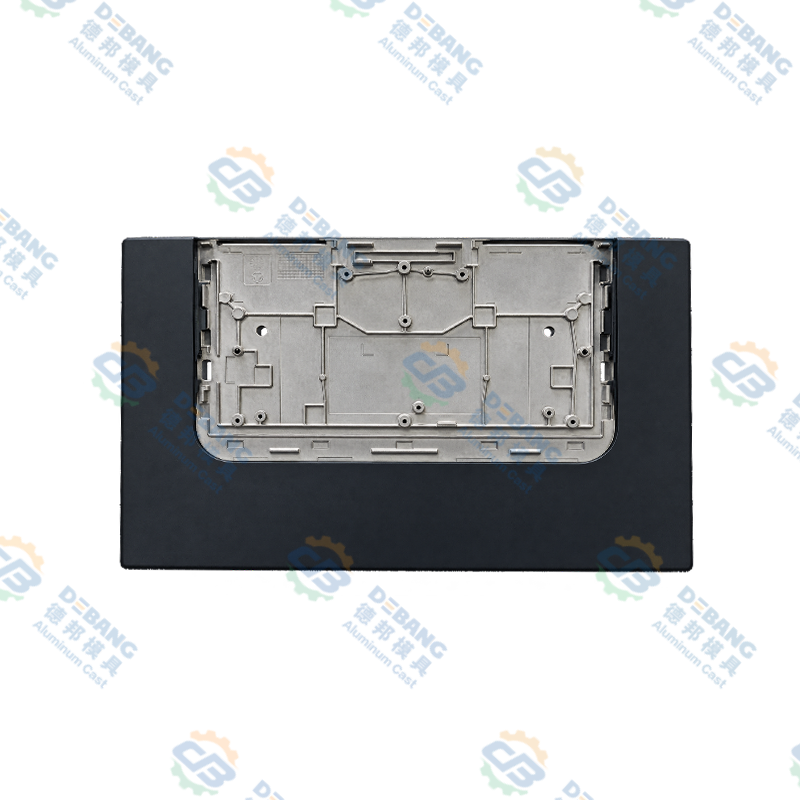
 Wischermotorgehäuse aus Aluminiumdruckguss für die Automobilindustrie Dieses Gehäuse wird im Aluminiumdruckgussverfahren hergestellt, um gleichmäßige Wände und enge Toleranzen zu gewährleisten. Es bietet Korrosionsbeständigkeit und Wärmeleitfähigkeit und schützt den Motor für eine längere Lebensdauer vor Vibrationen und Hitze. Produkt anzeigen →
Antriebsstrang, Getriebe und Strukturkomponenten
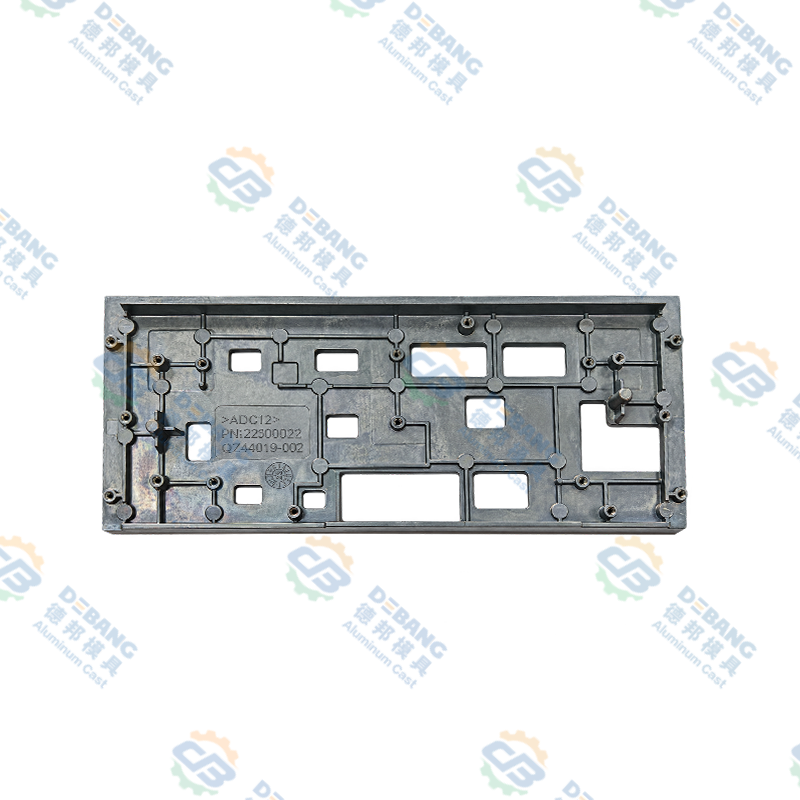
Getriebewannen und Motorgehäuse basieren auf Druckguss, um flüssigkeitsdichte, druckbeständige Gehäuse herzustellen. Der Guss muss die Dichtungsoberflächen innerhalb enger Toleranzen flach halten, um Undichtigkeiten zu verhindern. Aluminium-Getriebewannen reduzieren das Gewicht im Vergleich zu gestanztem Stahl und können integrierte Kühlrippen enthalten. In Schwerlastfahrzeugen erfordern Silikonöl-Kupplungskomponenten die gleiche Aufmerksamkeit auf Wandstärke und Sauberkeit, um Ölverunreinigungen zu vermeiden, die die Kupplungsleistung beeinträchtigen.
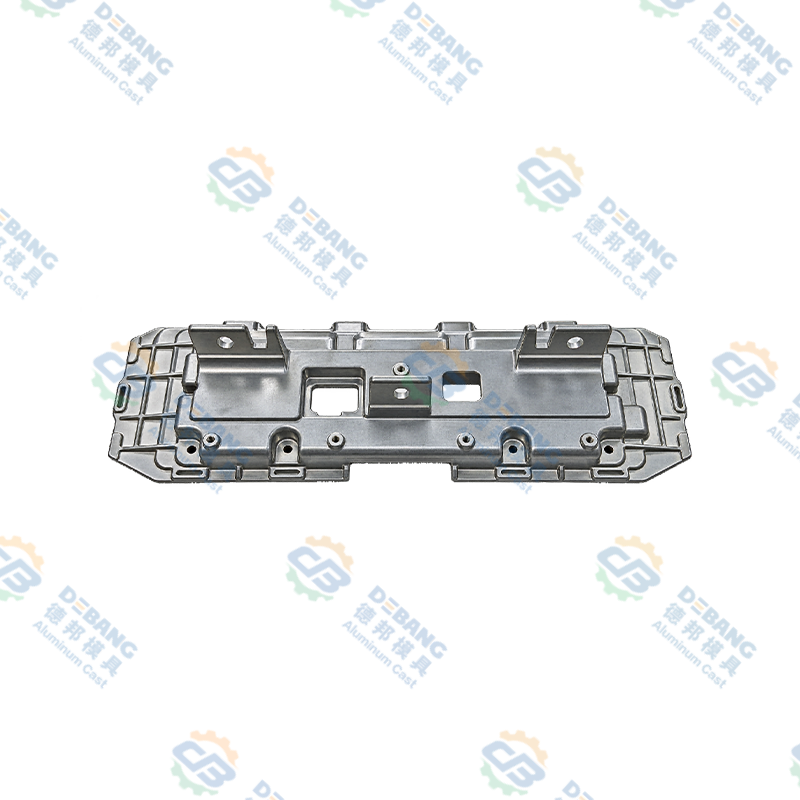
 Getriebepfanne aus Aluminiumdruckguss für Fahrzeuge Diese Getriebewanne besteht aus einer hochfesten Aluminiumlegierung und sorgt für eine flüssigkeitsdichte Abdichtung und Wärmeableitung. Es reduziert das Gewicht im Vergleich zu Stahl und unterstützt eine effiziente Kühlung unter anspruchsvollen Bedingungen. Produkt anzeigen →
Toleranzen und Designregeln, die kostspielige Nacharbeiten verhindern
Nicht jedes Maß einer Zeichnung ist gleich wichtig. Ein Montageloch, das einen Sensor positioniert, kann präzise gehalten werden, während eine kosmetische Oberfläche nur einen Rauheitsbereich benötigt. Die teuersten Fehler entstehen durch die Anwendung pauschaler Toleranzen für jedes Merkmal. Eine realistische Druckgusstoleranz liegt für allgemeine Abmessungen oft bei ±0,25 bis ±0,5 mm, während kritische Vorsprünge und bearbeitete Sitze durch Endbearbeitung ±0,05 bis ±0,1 mm erreichen können.
Mehrere Designregeln vermeiden die häufigsten Produktionsprobleme. Vermeiden Sie zunächst gleichmäßig dicke Wände; Sie kühlen langsam ab und erzeugen Schrumpfporosität. Nutzen Sie stattdessen Rippen und einen durchgehenden Wandübergang. Zweitens legen Sie Entformungswinkel von 1 bis 2 Grad für Aluminium und 0,5 bis 1 Grad für Zink fest, damit sich das Teil sauber aus der Matrize löst. Drittens sollten die Eckenradien mindestens 0,5 mm betragen, um Spannungskonzentration und Matrizenverschleiß zu reduzieren. Wenn Sie diese Regeln vor Beginn der Werkzeugbereitstellung in eine Stapelanalyse einspeisen, vermeiden Sie verspätete Korrekturen, die ein Fahrzeugprogramm verzögern können.
Was Sie vor der Auswahl eines Druckgusslieferanten für die Automobilindustrie bewerten sollten
Das Risiko beim Automobildruckguss liegt nicht in der Gusstoleranz selbst; Es ist der Mangel an Kontrolle vorgelagert. Ein Lieferant, der nur eine Maschine betreibt, produziert Teile, die driften. Ein Lieferant, der die Matrize entwirft und besitzt, die Kühlung kontrolliert und einen dokumentierten Qualitätsplan aufrechterhält, sorgt für Wiederholbarkeit im gesamten Programm.
- Formdesignmöglichkeiten: Kühlkanallayout, Entformungsschrägen, Wandübergänge und Auswurfstrategie.
- Prozessdokumentation: Schussparameter, Schmelzetemperatur, Einspritzdruck und Düsentemperaturprotokolle.
- Sekundäre Vorgänge: Bearbeitung, Oberflächenbehandlung und Montage unter einem Dach, um das Risiko in der Lieferkette zu reduzieren.
- Qualitätssystem: Inspektionsmethoden , Erstmustergutachten und Fehlervermeidung.
- Langfristige Partnerschaft: technische Unterstützung bei Designänderungen und Kapazitäten für den Produktionsanlauf.
Wenn Sie einen Lieferanten bewerten, fragen Sie ihn, wie er mit Porosität in Strukturbereichen umgeht, wie er die Gleichmäßigkeit der Wandstärke gewährleistet und wie er Korrekturmaßnahmen nach einem fehlerhaften Teil dokumentiert. Diese Antworten sind wichtiger als ein angegebener Stückpreis.
Der praktische Tipp für Automobil-OEMs
Druckguss in der Automobilindustrie ist kein einheitlicher Prozess. Es ist eine Entscheidung über die Funktion des Teils, die Grenzen der Legierung, das Design der Matrize und das dahinter stehende Produktionssystem. Je früher Sie einen Druckgusspartner in die Entwurfsphase einbeziehen, desto einfacher lässt sich die Wandstärke kontrollieren, scharfe Ecken vermeiden und eine realistische Toleranzzone festlegen.
Bei Ningbo Beilun Debang Mould Technology ist unser Ansatz durch mehr als drei Jahrzehnte der Betreuung von OEM-Programmen von Beleuchtungs- und Scheibenwischersystemen bis hin zu Getriebe- und Karosseriekomponenten geprägt. Wir vereinen Werkzeugkonstruktion, Werkzeugbau, Guss, Bearbeitung, Oberflächenbehandlung und Montage in einer Engineering-Kette. Wenn Sie sich mitten in der Designvalidierung oder Beschaffung befinden, Besprechen Sie Ihr Projekt mit unserem Engineering-Team und vergleichen Sie Ihre Toleranzerwartungen mit einem praktikablen Produktionsplan.
Neueste Nachrichten
Erfahren Sie mehr über Branchennachrichten
-
28
Sep
 Zinklegierung Zamak 3: Eigenschaften, Druckgussanwendungen und Auswahlhilfe für OEMsWenn ein Metallteil eine komplexe Geometrie, enge Toleranzen und eine gute Oberflächenbeschaffenheit zu angemessenen Kosten erfordert, ist Zamak 3 oft die erste Wahl für Materialingenieure. Dies...
-
14
Jul
Ein umfassender Leitfaden für Druckgussteile: Prozesse, Materialien und AnwendungenDruckgussteile sind Metallkomponenten, die hergestellt werden, indem geschmolzenes Metall, typischerweise Aluminium, Zink oder Magnesium, unter hohem Druck in eine wiederverwendbare Stahlfor... -
16
Jul
Vollständiger technischer Leitfaden: Was sind Aluminium-Druckgusskomponenten und umfassender Überblick über Druckgussprozesse aus AluminiumlegierungenInhaltsverzeichnis Direkte Definition Herstellungsprozess Was sind Komponenten? ... -
26
Oct
Gießen eines Motors: Materialien, Prozesse und Druckguss für OEMs erklärtFragen Sie zehn Personen, was das Gießen eines Motors bedeutet, und Sie erhalten zehn verschiedene Bilder. Man sieht eine Kelle mit geschmolzenem Eisen, die in eine Sandform kippt. Ein anderes B...
Ob Käufer oder Entwicklungspartner, wir sind bestrebt, Ihnen eine zuverlässige Lösung zu bieten.
PRODUKTLINKS
- Produkte aus Aluminiumlegierungen
- Druckgussprodukte aus Zinklegierung
- Druckgussprodukte aus Magnesiumlegierung
Mobil
Kundenservice
SCHNELLE LINKS
Holen Sie sich ein Angebot
KONTAKTIEREN SIE UNS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park, Bezirk Beilun, Stadt Ningbo, Provinz Zhejiang, China
Urheberrecht© Zhejiang Debang Intelligent Technology Co., Ltd. Alle Rechte vorbehalten.
 OEM/ODM-Druckgusshersteller